Forge et construction
Une lame japonaise, c’est de l’acier choisi, replié, assemblé et trempé. Ce thème suit la forge du sable ferrugineux jusqu’à la gorge du hi, et sépare ce que l’on sait de ce que l’on répète : ce que fait vraiment le pliage, pourquoi le catalogue des structures est un modèle et non une donnée, ce que signifie voir le cœur, et ce que la trempe laisse dans la lame.
Du fer des rivières à l’acier : le tatara et le tamahagane
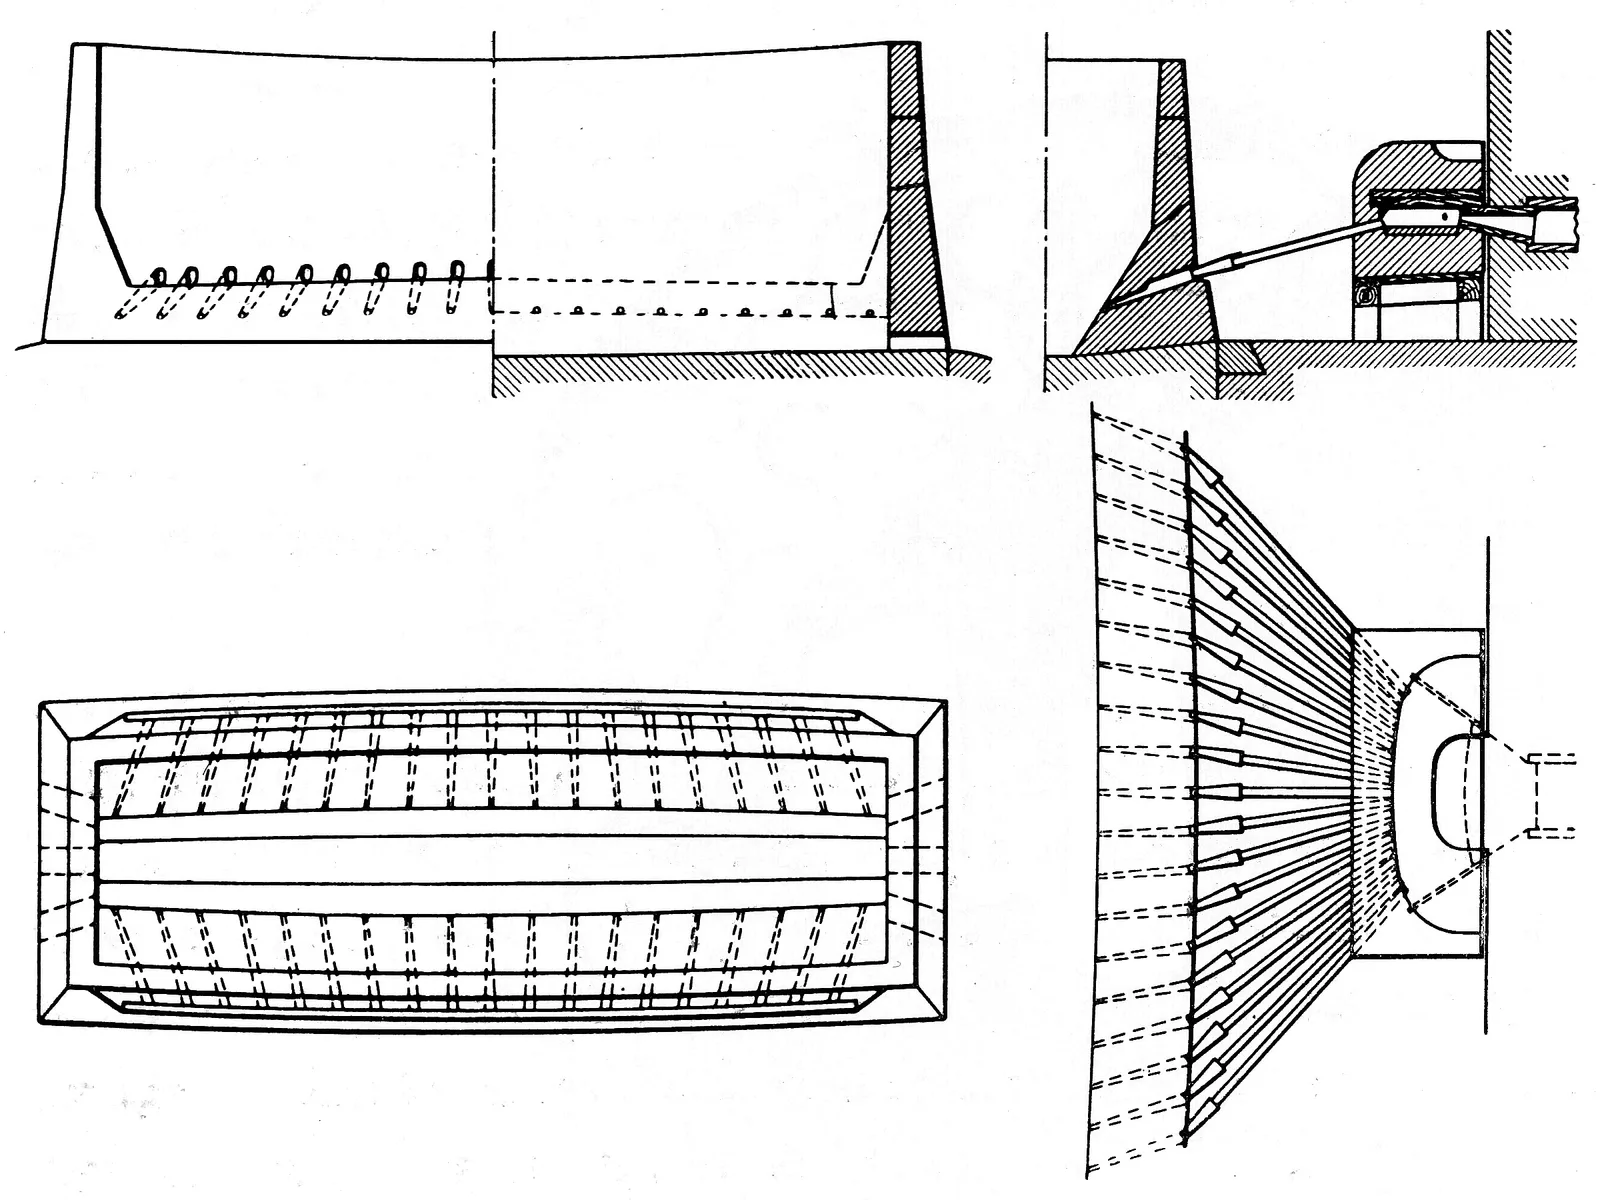
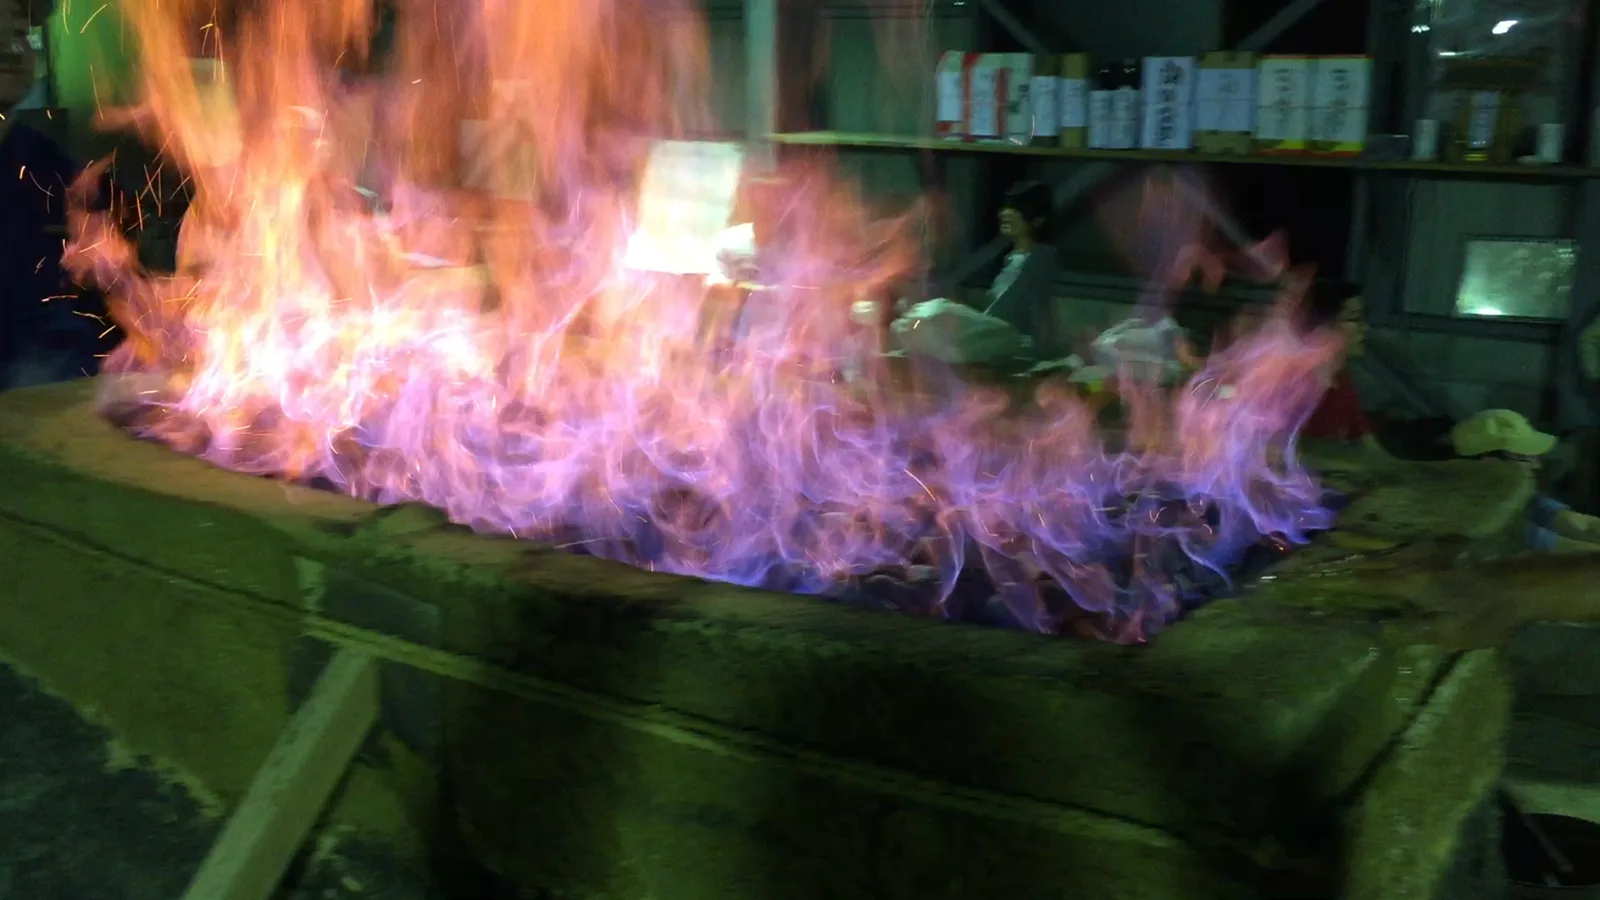
Le sabre japonais commence dans le sable. Le satetsu (砂鉄), sable ferrugineux des rivières et des pentes, est réduit au charbon de bois dans le tatara (たたら), un bas fourneau d’argile en forme de caisse, chargé par couches et soufflé par des soufflets. Le fer ne fond jamais tout à fait : quand on casse le fourneau, il en sort une masse spongieuse et inégale, le kera (鉧), où voisinent des zones de fer presque doux, d’acier et de fonte. On la brise, on examine la cassure de chaque morceau et on les trie.
La NBTHK classe le résultat selon son carbone :
| Classe | Carbone | Comportement |
|---|---|---|
| tetsu (鉄), fer | 0–0,03 % | s’étire au marteau même à froid |
| hagane (鋼), acier | 0,03–1,7 % | s’étire au marteau à chaud : c’est ce que l’on cherche |
| zuku (銑), fonte | plus de 1,7 % | ne se forge pas ; il faut la décarburer |
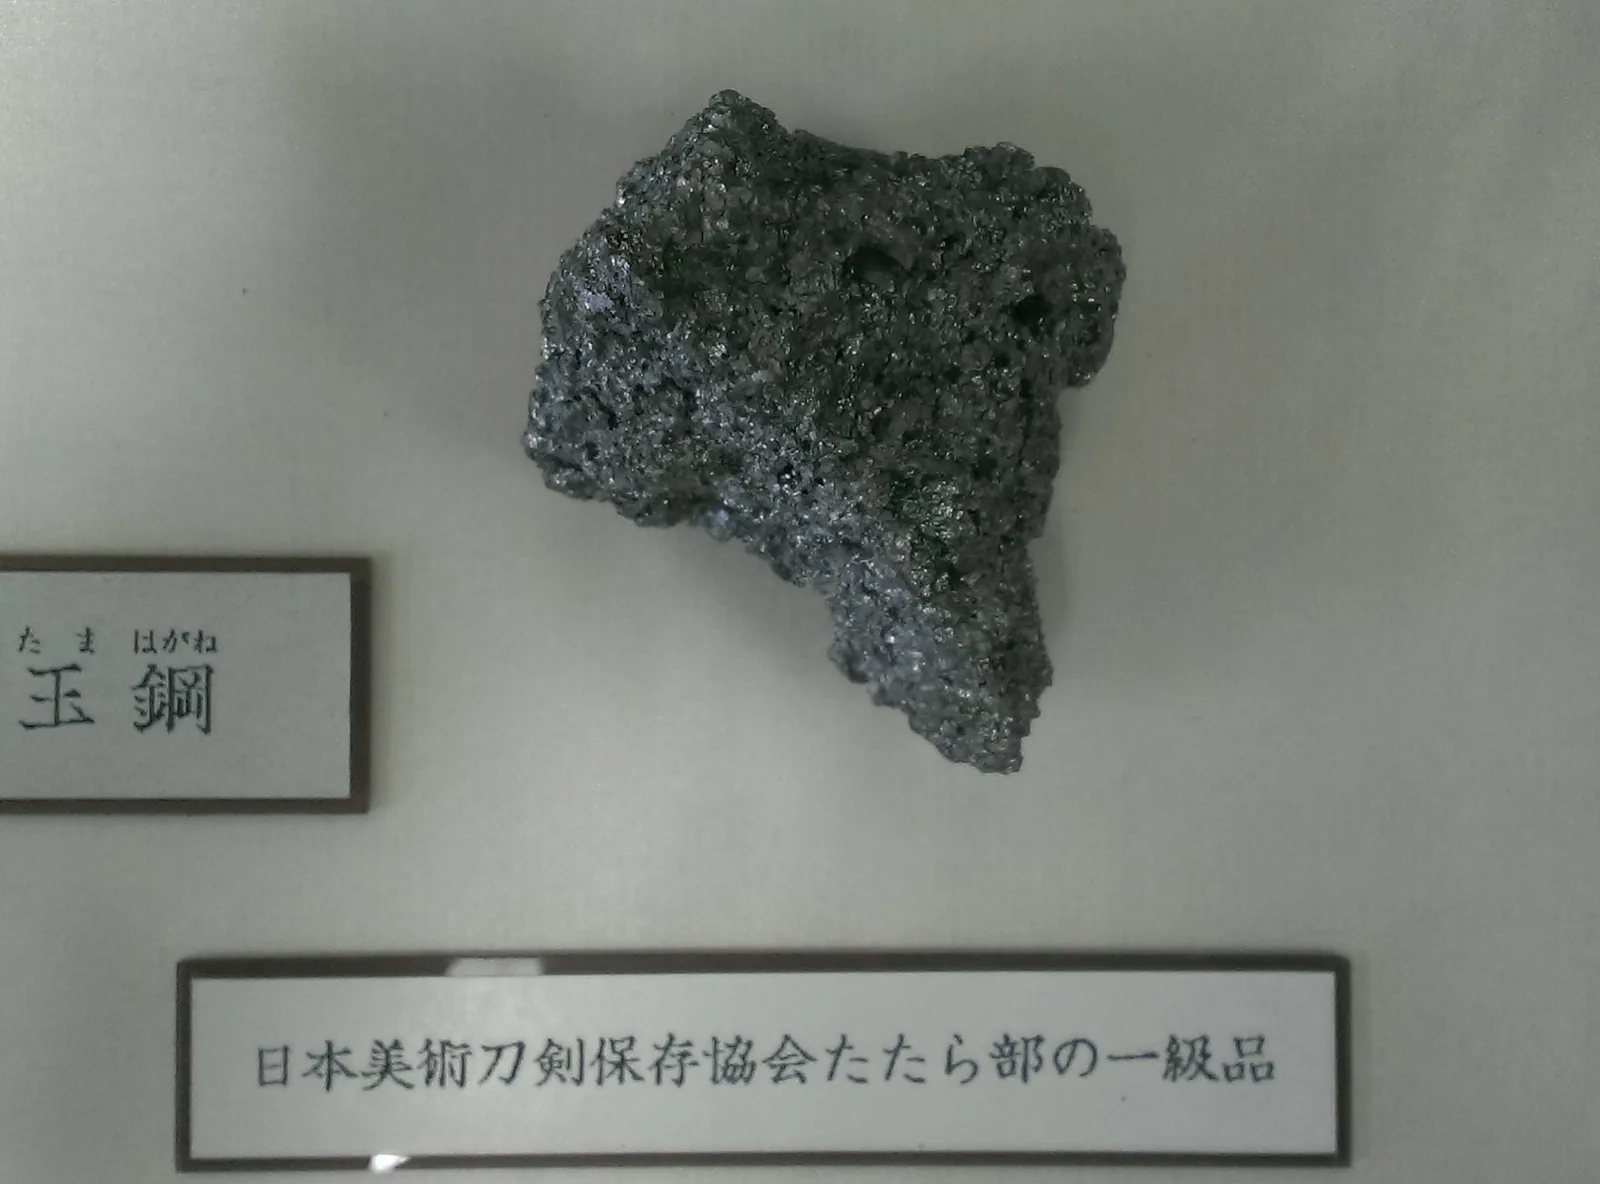
Le meilleur acier de ce tri s’appelle tamahagane (玉鋼). Selon la NBTHK, le tamahagane de première et de deuxième classe contient 0,5–1,2 % de carbone ; les classes inférieures, au carbone très inégal, servent à faire de l’oroshigane (voir la section suivante). Le tamahagane est en outre très pauvre en phosphore et en soufre, ce qui le rend facile à souder sur lui-même encore et encore pendant la forge.
Il vient aujourd’hui surtout du Nittōho tatara (日刀保たたら), le fourneau de la NBTHK à Okuizumo (préfecture de Shimane), bâti sur le site de l’ancien Yasukuni-tatara et allumé en novembre 1977. Il ne fonctionne qu’en hiver, quelques campagnes par an, chacune de trois jours et trois nuits sans interruption, sous la direction d’un maître fondeur, le murage (村下). Chaque campagne donne un kera d’environ 2,5 tonnes, dont une partie seulement est du tamahagane de première classe. La NBTHK le distribue une fois par an et, en règle générale, seul un forgeron titulaire d’une licence peut l’obtenir.
Mieux vaut séparer l’acier du mythe. Le nom « tamahagane » n’est pas ancien : il apparaît à l’ère Meiji, quand l’acier de tatara était vendu à la Marine. À Kibi, la future Bizen, on fondait déjà le fer en bas fourneau au milieu du VIe siècle, et le sable ferrugineux à partir de la seconde moitié de ce siècle ; et la méthode kera-oshi (鉧押し), qui donne directement de l’acier, est attribuée au Chikusa-hagane (千種鋼) de Harima, au XVIe siècle. Mais on ne sait pas comment on faisait l’acier, ni comment on le forgeait, à l’époque kotō : la méthode « traditionnelle » enseignée aujourd’hui vient de sources de l’époque d’Edo. Amada Akitsugu (天田昭次), Trésor national vivant, soutenait que l’acier kotō et l’acier shintō diffèrent de façon décisive, et certains forgerons d’aujourd’hui, lui compris, ont fondu leur propre acier au lieu de travailler seulement avec le tamahagane de la NBTHK.
Certains forgerons vont plus loin et soutiennent que le tatara n’a rien d’unique, puisque la réduction en bas fourneau était connue de bien des cultures, et que la réputation de l’« acier joyau », comme on a pris l’habitude de traduire tamahagane hors du Japon, est plus romantique que technique. Ce qui est historique, c’est son usage industriel : entre 1933 et 1945, le Yasukuni-tatara (靖国たたら) a mené 118 campagnes pour les sabres de l’armée, soit quelque 50 tonnes de tamahagane au total.
L’acier du forgeron : l’oroshigane
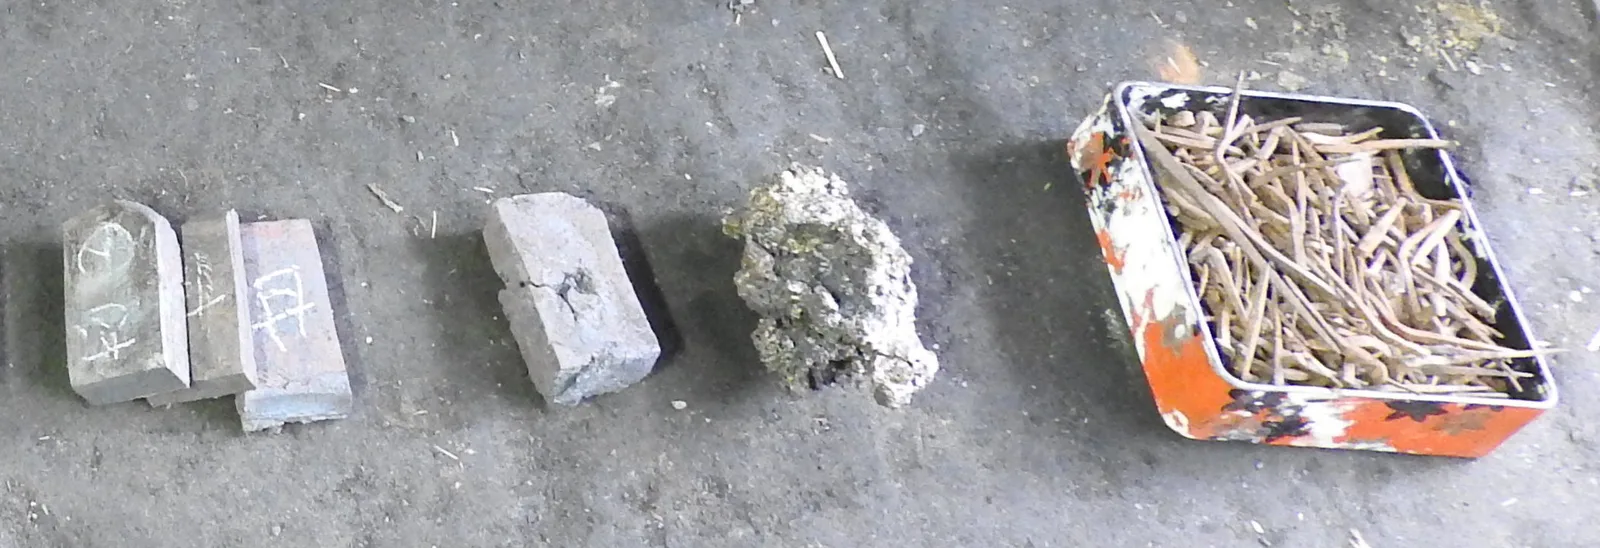
L’oroshigane (卸し鉄) est l’acier que le forgeron fabrique dans sa propre forge en abaissant ou en relevant le carbone d’un autre matériau : tamahagane de basse classe, vieux fer (clous, ferrures) ou ancien fer de tatara. Il règle ainsi le carbone qu’il veut et ne dépend pas seulement de la distribution de la NBTHK. Certains forgerons le préfèrent pour le caractère qu’il donne à l’acier de la lame.
Selon les forgerons, une telle fonte donne une éponge pleine de bulles, de scories et de restes de charbon, qu’il faut nettoyer à force de pliages. C’est pourquoi l’oroshigane entre dans le processus au même endroit que le tamahagane : à l’empilage et au pliage de la section suivante.
Dans la pratique des ateliers, rien ne se perd : les apprentis fouillent les scories du fond de la forge à la recherche des morceaux d’acier tombés et s’en font leur propre oroshigane. Certains forgerons décrivent ce qui sort de chaque fonte comme une éponge de 5 à 7 kg à 1,2–1,5 % de carbone, qu’ils nettoient en 8 à 15 replis, et d’autres soutiennent que mêler du tamahagane de petits fourneaux à de l’oroshigane donne un acier plus vivant que le seul tamahagane de Shimane.
Préparer et replier l’acier
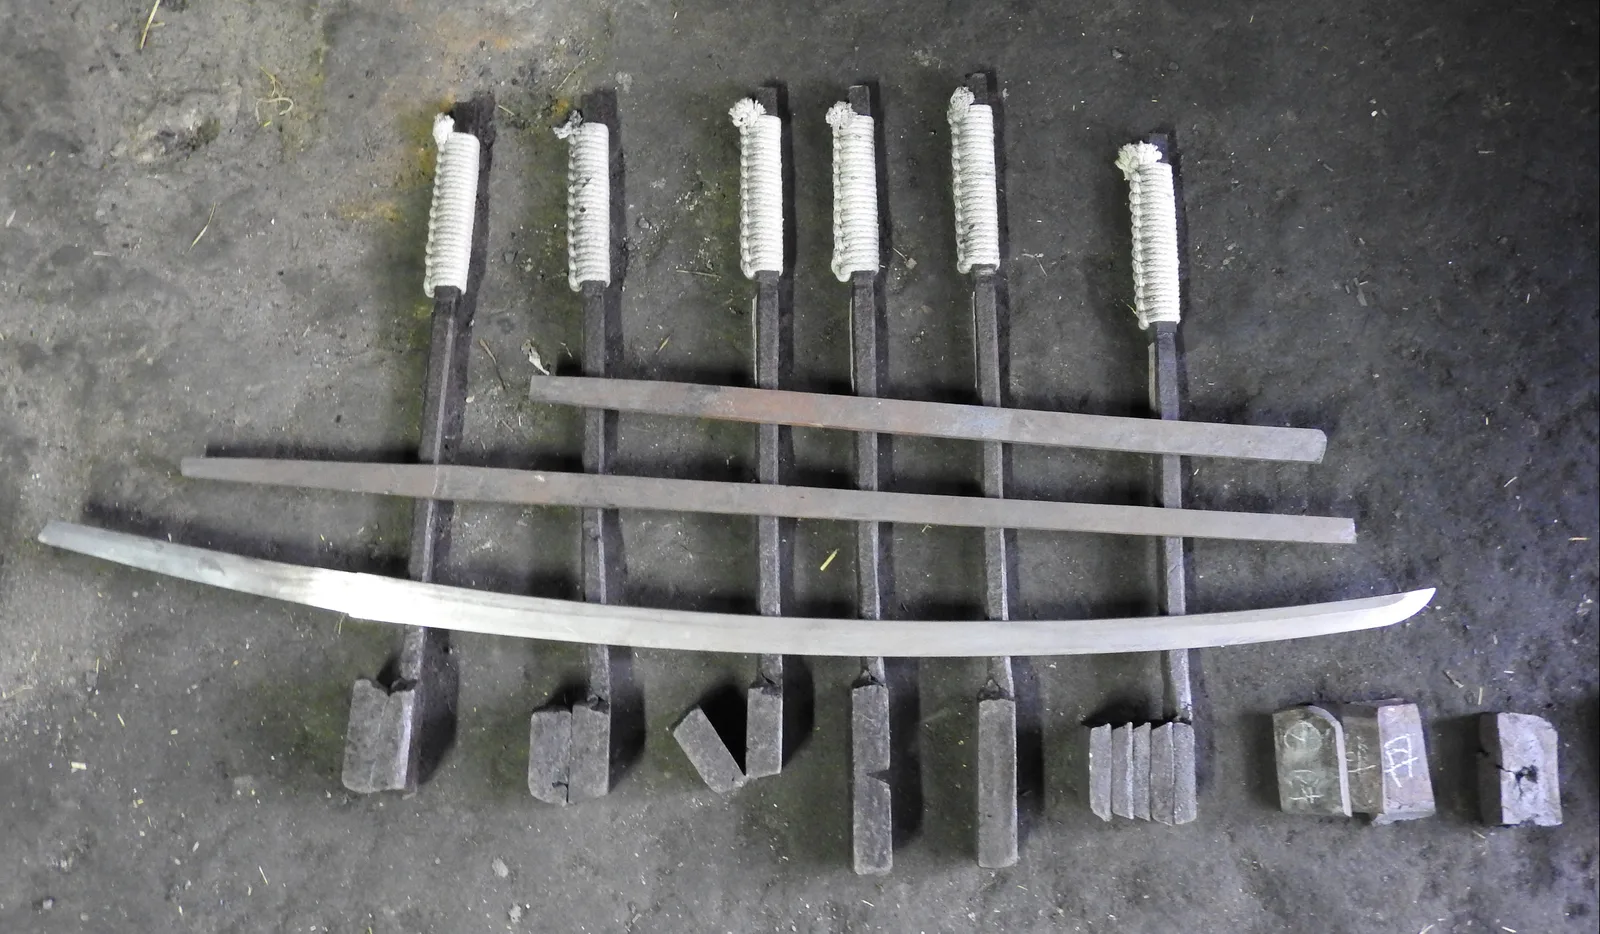
Avant de replier, il faut choisir. Dans le mizuheshi (水へし), le tamahagane est aplati au rouge jusqu’à environ 5 mm puis refroidi dans l’eau ; dans le kowari (小割り), ces plaques sont cassées en morceaux de 2 à 2,5 cm. La cassure trie les aciers : le dur se brise net, le doux plie sans rompre. La NBTHK indique qu’on retient ainsi de 3 à 4 kg de matière.
Dans le tsumiwakashi (積み沸かし), les morceaux sont empilés sur une palette d’acier munie d’un manche, la teko, enveloppés de papier mouillé, roulés dans la cendre de paille, trempés dans une barbotine d’argile, puis chauffés jusqu’à se souder en un seul bloc. La cendre et l’argile servent de fondant : la silice fondue protège l’acier de la calamine et s’échappe avec les scories sous le marteau.
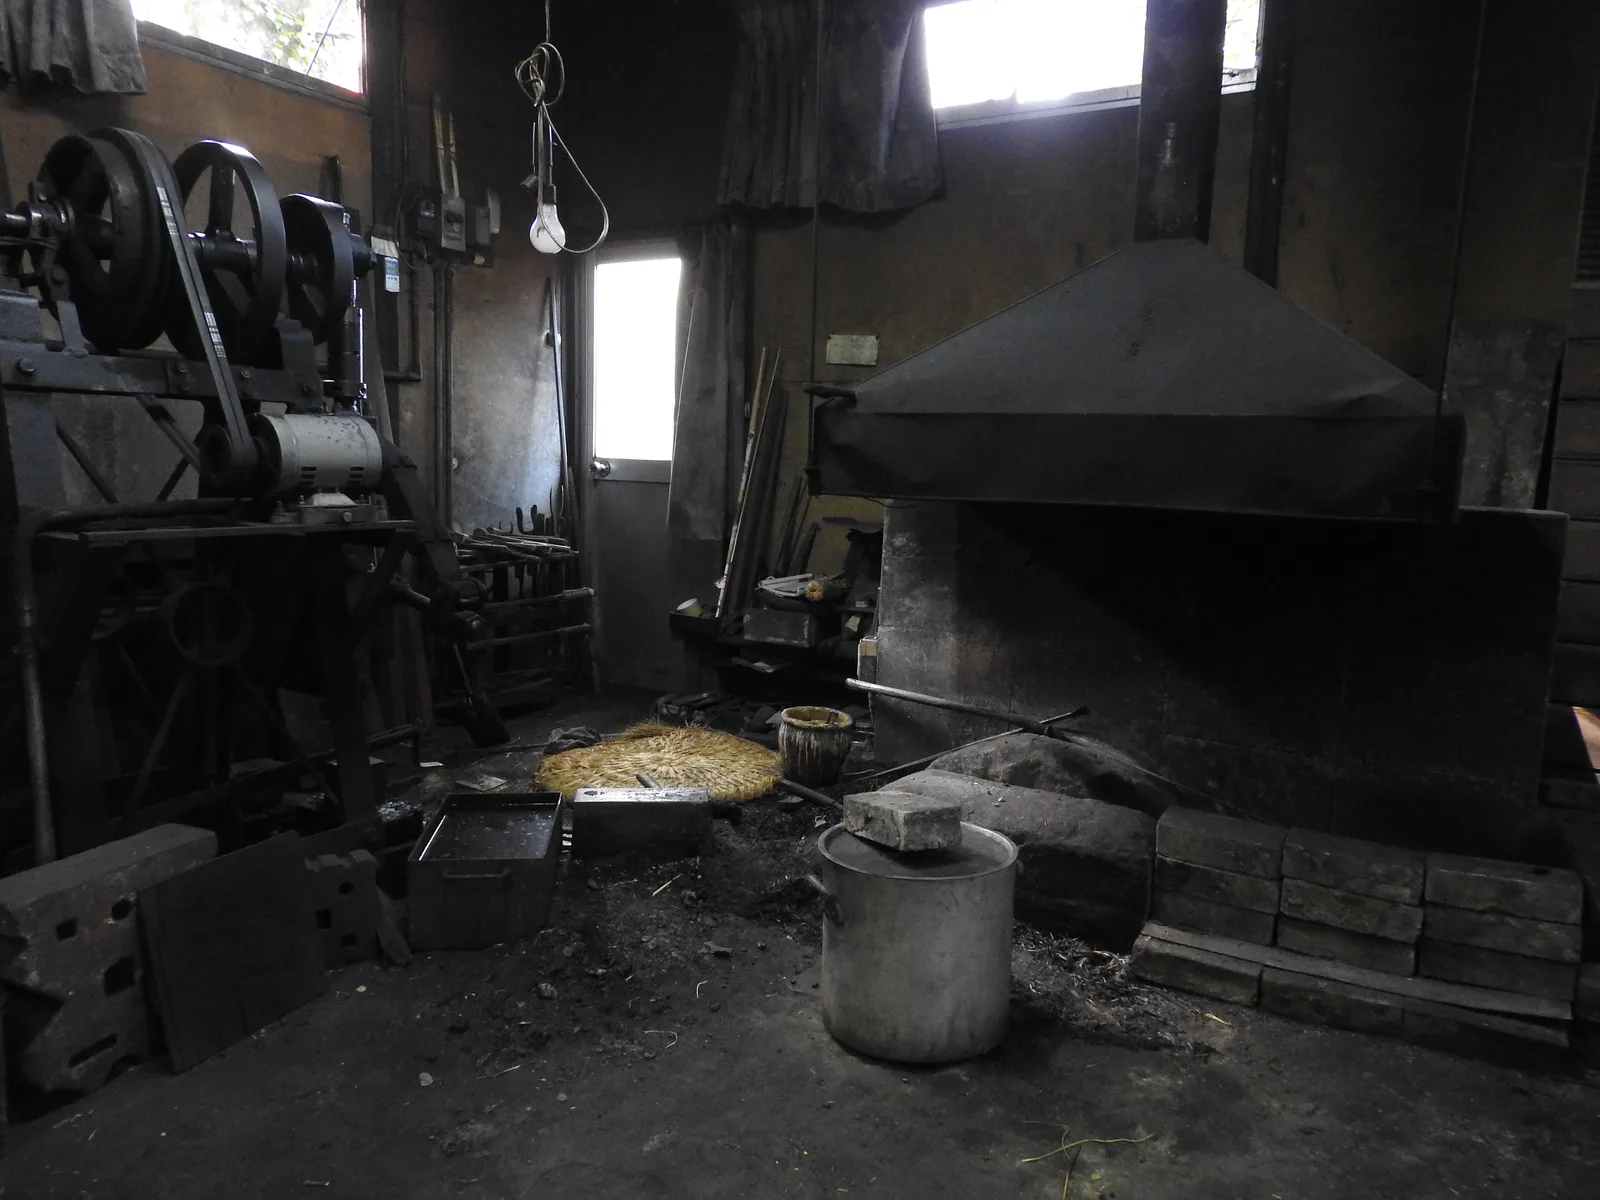
Vient ensuite le pliage, l’orikaeshi-tanren (折り返し鍛錬) : on étire le bloc, on l’entaille en son milieu, on le replie sur lui-même et on le ressoude. Le maître, le yokoza (横座), tient la teko et indique d’un petit marteau où doit tomber le coup ; ses aides, les sakite (先手), frappent au gros marteau. De ce dialogue de coups vient l’expression aizuchi o utsu (相槌を打つ), qui dans le japonais courant signifie « acquiescer ». On replie toujours dans le même sens (ichimonji-gitae, 一文字鍛え) ou en alternant la longueur et la largeur (jūmonji-gitae, 十文字鍛え).
La NBTHK parle d’une quinzaine de pliages. Elle appelle la première moitié shita-gitae (下鍛え), « forge de base », et la seconde age-gitae (上鍛え), « forge de finition ». Chaque pliage double les couches : quinze en donnent 2¹⁵, quelque 33 000. À l’atelier, tout l’acier d’une lame n’est pas replié de la même façon, car celui du fil et de la peau reçoit plus de pliages que celui du cœur, et les chiffres varient d’un atelier à l’autre. On perd beaucoup de poids en chemin : des 3 ou 4 kg choisis sort une lame d’environ un kilo.
Pourquoi tant de travail ? Replier n’est pas dessiner. Chaque chaude et chaque martelage chassent les scories, ferment les porosités et répartissent le carbone dans le bloc, qui baisse d’ailleurs un peu à chaque pliage. Les ateliers préviennent que replier trop, ou sans soin, laisse un acier trop doux ; et replier un acier industriel moderne, déjà propre et homogène, ne l’améliore pas : cela lui donne une texture, mais lui retire du carbone et peut emprisonner de l’oxyde entre les couches.
Deux détails de métier. Au tri, la cassure de l’acier dur rappelle celle d’un biscuit de riz (senbei) sec, et celle de l’acier doux, celle d’un biscuit trempé. À l’empilage, les morceaux qui portent encore des scories vont à l’extérieur, où le feu les nettoie le mieux, et les meilleurs au centre, pour qu’ils ne brûlent pas. Parfois la signature elle-même vante la méthode : certaines lames portent 下鍛 (shita-gitae) ou 上鍛 (age-gitae) dans le mei, d’autres 真十五枚甲伏造 (shin jūgo-mai kōbuse tsukuru), un kōbuse à quinze couches attribué à Ōmura Kaboku (大村加卜), au XVIIᵉ siècle, qu’ont aussi employé Suishinshi Masahide (水心子正秀) et d’autres.
Ce qu’est le hada et ce qu’il n’est pas
Le hada (肌), le grain visible dans l’acier poli, est la trace des couches du pliage : là où la surface de la lame coupe les couches, chacune laisse une ligne. Pour les forgerons, c’est une conséquence de l’affinage de l’acier, pas son but. Un hada spectaculaire ne garantit donc pas un bon acier, et un acier sans défaut visible ne suffit pas non plus à le dire bon : ce que l’on juge, c’est sa couleur, sa profondeur et son éclat, et l’activité du ji, les particules de ji-nie et les lignes de chikei dont parle « La trempe à l’œil nu ».
Le type de grain dépend de la manière dont les couches rencontrent la face de la lame. Dans le modèle qu’utilisent les ateliers pour l’expliquer : si le bloc est aplati à plat, la face coupe les couches en biais et l’on obtient l’itame (板目), le grain ondulé d’une planche ; si on le tourne de quatre-vingt-dix degrés avant de l’aplatir, les couches arrivent de chant sur la face et l’on obtient le masame (柾目), des lignes droites et parallèles. Les lames réelles mêlent les deux, et les noms de chaque variante (mokume, ayasugi et d’autres) se trouvent dans « Anatomie du katana ».
Les ateliers ajoutent qu’une part du grain visible n’est pas un dessin de couches mais une activité de particules née de la trempe, et le polissage peut accentuer ou éteindre le hada (voir « Le polissage et l’entretien ») : la même lame montre plus ou moins de grain selon la façon dont elle a été polie.
Dans les ateliers, on a observé que le grand dessin de Norishige (則重) est parmi les plus faciles à imiter, et que ce qui ne se copie pas, c’est l’activité de son acier : la preuve que le hada, seul, ne dit pas la qualité. Et deux lames sœurs tirées du même bloc peuvent montrer des hada très différents (voir la dernière section de ce thème).
Les structures feuilletées (tsukurikomi)
Ne pas casser, ne pas plier et bien couper sont des exigences contraires : l’acier dur coupe mais il est fragile, l’acier doux résiste mais il plie. La réponse classique consiste à associer des aciers de carbone différent. Le tsukurikomi (造込み) est la manière de les associer, et son vocabulaire nomme quatre aciers selon leur place : le hagane (刃鉄), celui du fil ; le kawagane (皮鉄), celui de la peau ou des flancs ; le munegane (棟鉄), celui du dos ; et le shingane (心鉄), le cœur, pauvre en carbone.
Le catalogue qui suit est celui que répètent les manuels, et il a deux limites qu’il vaut mieux dire avant le tableau. C’est un modèle : il vient de lames shinshintō et d’ateliers modernes qui assemblent des aciers homogènes, et beaucoup de lames anciennes n’y entrent pas. Et ce n’est pas une échelle de qualité : aucune structure n’est meilleure qu’une autre en soi. Ce sont des méthodes différentes, et ce qui compte est la qualité de chaque acier et du travail.
| Structure | Disposition de l’acier |
|---|---|
| muku (無垢), aussi maru-gitae (丸鍛え) | Un seul acier. Le fil et le corps ne se distinguent que par la trempe. |
| kōbuse (甲伏せ) | Une peau d’acier dur, pliée en U, enveloppe un cœur doux. La plus citée. |
| makuri (捲り) | L’acier dur est enroulé autour du cœur et refermé au dos. Le résultat est très proche du kōbuse. |
| sanmai (三枚) | Un sandwich : l’acier dur passe au centre et affleure au fil, entre deux flancs plus doux. |
| honsanmai (本三枚) | Acier dur au fil, cœur doux au-dessus et acier de peau sur les deux flancs. |
| shihōzume (四方詰め) | Comme le honsanmai, avec un acier propre au dos : le cœur est enfermé sur les quatre côtés. |
| gyaku-kōbuse (逆甲伏せ) | L’inverse du kōbuse : l’acier doux enveloppe une pièce dure qui affleure au fil. |
| wari-hagane (割刃金) | On fend le fil d’un corps doux et l’on y encastre l’acier dur. |
Les coupes de lames réelles racontent autre chose. En 1929, Ashida Teruo (足田輝雄) a dessiné au microscope les sections d’une douzaine de lames, et plusieurs refusent d’entrer dans le catalogue. Amada Akitsugu, en coupant des lames Yamato de l’époque de Kamakura très corrodées, n’a trouvé aucun cœur : seulement de l’acier doux replié en gyaku-kōbuse avec un peu d’acier dur glissé dans le fil, à la manière d’un wari-hagane. Et l’étude de Kitada Masahiro (北田正弘) sur une lame de Muromachi signée Nobukuni Yoshikane (信國吉包) a mesuré environ 0,6 % de carbone au fil et 0,1 % au dos.
Selon la pratique des ateliers, à lire avec l’avertissement que le catalogue est un modèle, la plupart des lames de Bizen et le Sōshū authentique seraient en kōbuse ou en makuri, et bien des copies Sōshū modernes en sanmai ; on voit aussi du sanmai dans des tantō de Hasebe, chez Gassan, dans une partie de Mino et dans quelques lames de Kiyomaro et de Miyairi Shōhei. Certains attribuent le shihōzume à Kanemoto (兼元) et à toute l’école de Mino, mais la coupe d’un Kanemoto de Seki dessinée par Ashida est un simple makuri. On a aussi observé qu’un cœur décentré laisse un hamon plus faible sur une face et affleure plus tôt de ce côté, et que cela arrive plus en kotō qu’en shintō.
L’analyse de Kitada a livré une autre donnée : le tranchant contenait du titane, propre au satetsu, et le cœur non, ce qui suggère une autre matière première, peut-être importée. Cela concorde avec les lames du groupe Nobukuni de Chikuzen signées 以南蛮鉄作之 (nanban-tetsu o motte kore o tsukuru; « faite de fer nanban »), le nanban-tetsu (南蛮鉄) venu de l’étranger.
La conséquence pour qui regarde une lame : la construction est un vocabulaire d’atelier et de livre, pas une donnée qui se lit en surface. Sauf sur une cassure ou là où les polissages ont usé la peau, la structure d’une lame donnée ne se voit presque jamais, et aucune fiche sérieuse ne devrait l’affirmer sans plus.
Le shingane et ce que signifie le voir
Une lame à cœur ne le montre pas tant que la peau le couvre. Le cœur affleure quand les polissages, siècle après siècle, usent l’acier extérieur ; aussi quand la peau était mince dès l’origine ou que le cœur était décentré, et il sort alors en général sur une seule face. Les polisseurs préviennent que s’il atteint le fil, il n’y a plus là d’acier capable de durcir, et même une nouvelle trempe n’y rendrait pas un fil dur. Cela arrive surtout à la pointe, où la peau peut manquer quand on étire la barre.
Le marché japonais a un vocabulaire précis pour ce que l’on voit :
- tsukare (疲れ) : la lame « fatiguée », au fond mis à nu par les polissages ou abîmé par la corrosion.
- ji-are (地荒れ) : la jointure entre la peau et le cœur se voit comme un défaut ; elle pèse peu à l’usage et beaucoup sur le plan esthétique.
- tsukare-utsuri (疲れ映り) : le cœur apparaît comme une brume blanchâtre qui imite le shirake-utsuri (白気映り) ; elle diminue beaucoup la valeur artistique.
Il existe en revanche des traits d’école où le cœur se laisse voir et qui sont appréciés : le Rai-hada (来肌) de l’école Rai et le namazu-hada (鯰肌) d’Aoe, des taches sombres et nettes que l’on appelle aussi sumigane (澄鉄).
Pour le reste, il y a deux lectures, et ce guide donne les deux. Celle du marché traite le cœur visible comme un défaut d’état, d’autant plus grave qu’il se voit davantage. Celle de nombreux polisseurs rappelle que « shingane » désigne une position et non une qualité : dans les meilleures lames anciennes, le cœur est si bien forgé qu’on le distingue à peine, et ce qui compte est la qualité de chaque acier, non le fait qu’il affleure.
Des polisseurs se souviennent d’un Osafune Tadamitsu (忠光) dont le cœur était plus belle que la peau ; à l’inverse, on a observé que dans certaines lames shintō le cœur est grossier et affleure en taches sales. Le cœur a aussi servi à tromper : dans les Kuwana-uchi (桑名打), contrefaçons de lames Bizen de Muromachi faites à Kuwana à la fin d’Edo, selon les ateliers, on laissait volontairement paraître un cœur sombre pour simuler l’utsuri de Bizen (voir « L’état de la lame : défauts et tromperies »).
Donner forme : sunobe et hizukuri
Une fois les aciers réunis, le sunobe (素延べ) étire la barre jusqu’à une longueur un peu inférieure à celle de la lame finie. On coupe ensuite l’extrémité en biais et on la replie vers le dos, de sorte qu’il ne reste que de l’acier dur au fil de la pointe.
Dans le hizukuri (火造り), le forgeron façonne au petit marteau le dos, le shinogi, le fil et la soie, puis affine les épaisseurs à la lime et avec la sen, une plane à deux poignées qui rabote l’acier. Les forgerons laissent la lame moins courbe que prévu, car la trempe ajoutera du sori (voir « La forme (sugata) »). On la recuit ensuite doucement, on la redresse à froid et on lui donne un premier dégrossissage avant l’argile.
Dans le langage des ateliers et des fiches, « sunobe » a aussi un autre sens : une lame d’acier moderne étirée sans repli. Bon à savoir en lisant la description d’un guntō ou d’une œuvre non traditionnelle.
Tsuchioki et yaki-ire : ce que fait la trempe
Avant la trempe, la lame est dégraissée puis couverte de yakibatsuchi (焼刃土), l’argile de trempe : une argile réfractaire mêlée de poudre de charbon et de poudre de pierre à aiguiser, chaque forgeron ayant sa recette. Dans le tsuchioki (土置き), on l’applique en couche mince sur le fil et épaisse sur le corps et le shinogi-ji. Puis, de nuit ou dans la pénombre pour juger la couleur de l’acier, on chauffe toute la lame de façon égale (la NBTHK parle d’environ 800 °C) et on la plonge d’un coup dans l’eau : c’est le yaki-ire (焼き入れ).
Cet instant produit trois choses à la fois :
- Un fil dur et un corps plus doux. Sous la couche mince, l’acier refroidit vite et devient de la martensite, très dure ; sous la couche épaisse, il refroidit plus lentement et reste plus tenace.
- La courbure. La martensite occupe plus de volume, le fil s’allonge par rapport au dos, et la lame, qui dans l’eau se courbe un instant vers le fil, finit courbée vers le dos. C’est la courbure finale, retouchée ensuite au marteau.
- Le hamon (刃文), la frontière visible entre la zone trempée et le reste, avec son nie et son nioi. La façon de le lire est expliquée dans « La trempe à l’œil nu ».
Les ateliers s’accordent à dire que l’argile commande l’endroit où la lame trempe, mais elle ne dessine pas le hamon à elle seule : le dessin dépend aussi de l’acier et du feu, et il existe des trempes sans argile ou avec de l’argile seulement dans la zone du hamon, même si les forgerons d’aujourd’hui tracent bien des détails comme les ashi avec elle. Et la trempe a de la profondeur : la zone dure est un volume, pas une ligne peinte, si bien qu’en amincissant la lame, les polissages changent la limite qui affleure. Un hamon calme sur une lame très polie peut tenir à l’usure plutôt qu’au style, et les deux faces d’une lame peuvent montrer des hamon différents à cause d’une argile ou d’une chauffe inégales, d’une face plus polie que l’autre ou d’un cœur décentré.
Cette profondeur a été vérifiée en atelier. Sur un tantō, on a enlevé 1,5 mm d’une face : le chōji très actif de ce côté est devenu bien plus calme, et la lame s’est courbée vers la face amincie en perdant la tension de la trempe. Dans un autre cas, un iaitō aminci est passé d’un kawazuko-chōji à un ko-midare et a perdu de la courbure. Il existe aussi des hamon différents à dessein : le Konotegashiwa Kanenaga (児手柏包永), œuvre de Kanenaga de l’école Tegai (手掻) à l’époque de Kamakura, porte un midare sur une face et un suguha sur l’autre, et tient son nom d’un poème ancien qui fait de cette plante l’image de ce qui a deux visages. Côté atelier, certains forgerons laissent le tranchant émoussé, de 1,5 à 2 mm, pour qu’il ne se fende pas dans l’eau, et d’autres soutiennent que des écoles anciennes comme Ichimonji trempaient sans argile, en chauffant seulement le tranchant ; c’est une hypothèse d’atelier, sans preuve documentaire.
Après la trempe, l’aitori (合い取り) est un revenu doux qui soulage les tensions ; il sert à corriger la courbure et la torsion. Attention au vocabulaire des annonces en anglais : ce qui durcit s’y appelle hardening ou quench, et tempering désigne ce revenu qui adoucit.
La trempe est aussi le moment le plus risqué. La tension peut ouvrir des fissures de trempe ; la pire est le hagire (刃切れ), celle qui traverse le fil, le défaut le plus redouté. Les forgerons ajoutent que la même tension ouvre les pliages mal soudés, et l’on dit dans les ateliers que si la lame entre dans l’eau de biais, une ombre oblique peut subsister près de la soie, le mizukage (水影) ; et l’utsuri (映り), la brume claire que certaines lames montrent dans le ji, naît elle aussi de la trempe. Les deux sont expliqués dans « La trempe à l’œil nu ». Une lame qui perd sa trempe, dans un incendie par exemple, peut être trempée de nouveau : c’est un saiha (再刃), qui rend la fonction mais pas l’œuvre d’origine (voir « L’état de la lame : défauts et tromperies »).
Le hi : types, terminaisons et gorges ajoutées
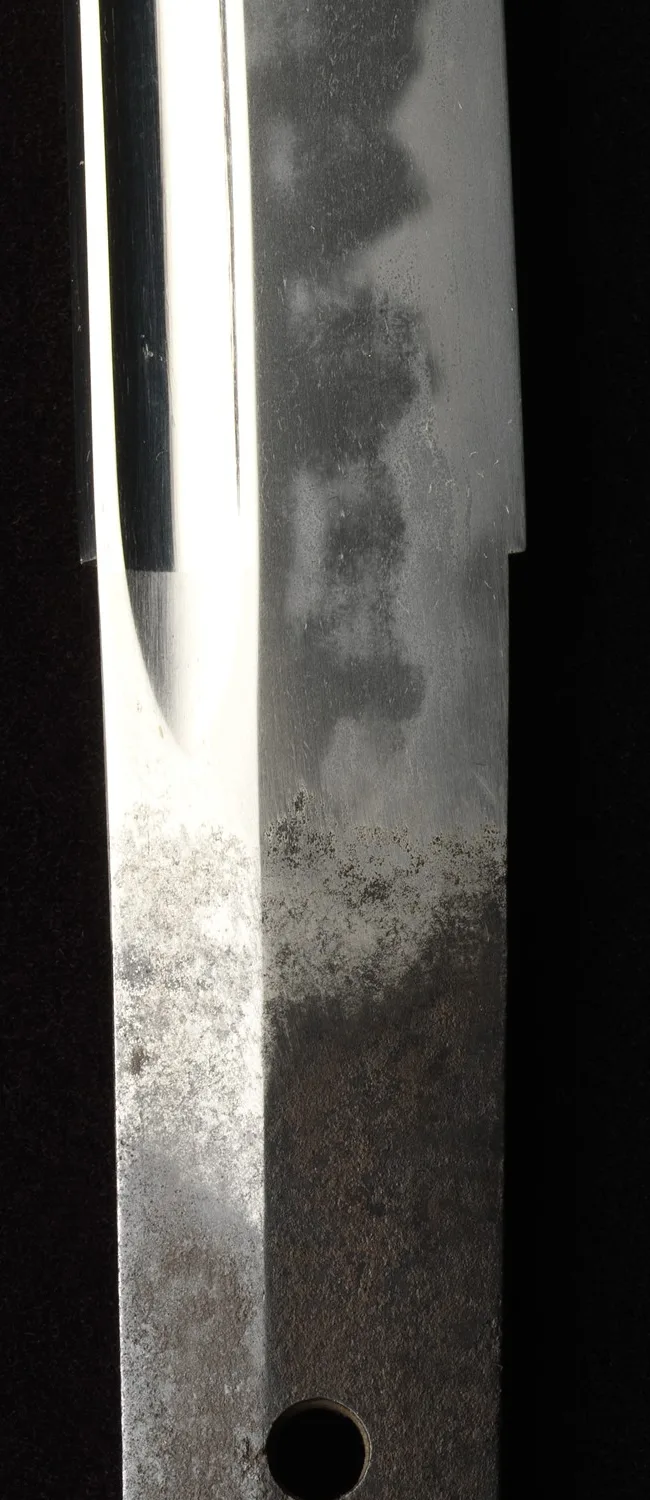
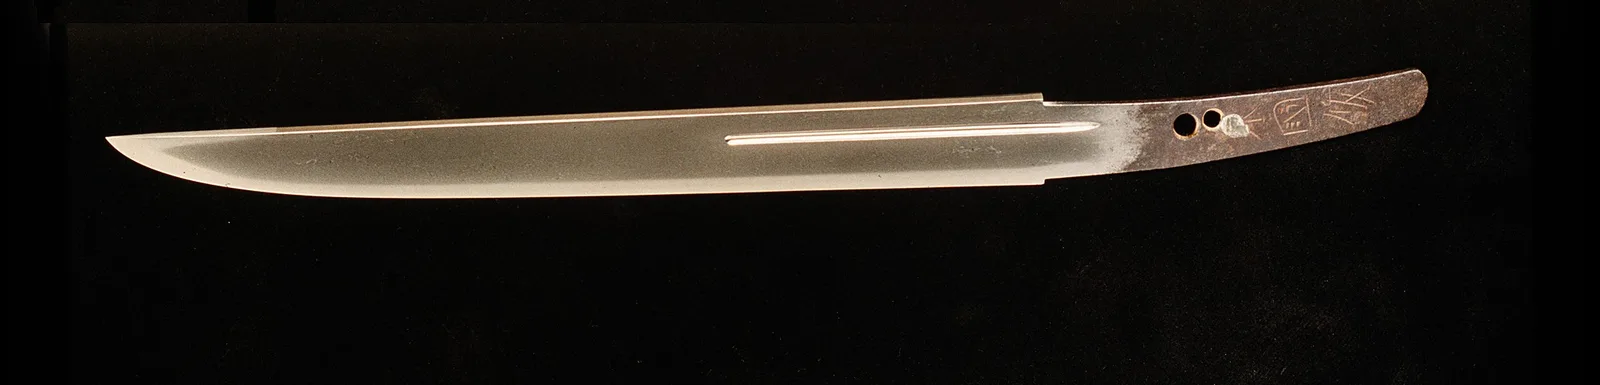
Le hi (樋) est la gorge qui court le long de la lame ; la creuser se dit kaku (掻く). On la taille après la trempe et le dégrossissage du forgeron, le kaji-oshi (鍛冶押し), tantôt le forgeron lui-même, tantôt un graveur, le horishi (彫師). Aucune source ancienne n’explique à quoi elle servait ; les explications courantes sont d’alléger la lame sans perdre beaucoup de rigidité, de l’orner et de la faire siffler quand elle fend l’air. Markus Sesko réserve le mot horimono (彫物) aux gravures et le distingue du hi, et ce guide fait de même.
| Type | Aspect | Ce qu’il indique |
|---|---|---|
| bōhi (棒樋) | Une seule gorge large. Sur les tantō et les ko-wakizashi, on l’appelle katana-hi (刀樋). | La plus courante. Si elle monte jusqu’au shinogi et ne laisse de marge que vers le dos, c’est un kata-chiri (片チリ), bien plus fréquent en kotō ; avec une marge des deux côtés, un ryō-chiri (両チリ). |
| soebi (添樋) | Une gorge fine qui accompagne la large. | Introduite par les Bizen du Nanbokuchō, à son apogée à l’époque de Muromachi. |
| tsurebi (連樋) | Comme le soebi, mais sa pointe dépasse celle de la large et monte vers le dos. | En vogue à la fin de l’époque de Muromachi, mais déjà présente chez des maîtres de Kamakura et du Nanbokuchō. |
| futasujibi (二筋樋) | Deux gorges égales et parallèles. | Apparaît à la fin de Kamakura ; sur une lame nettement plus ancienne, elle est probablement ajoutée. |
| koshibi (腰樋) | Une gorge courte à la base, presque toujours sur une seule face. | Surtout sur les tantō et les ko-wakizashi. |
| gomabashi (護摩箸) | Deux gorges courtes et arrondies, comme les baguettes du rite goma. | Rare sur les tachi et les katana ; propre aux tantō et aux ko-wakizashi. |
| naginata-hi (薙刀樋) | Se rétrécit et monte vers le dos près de la pointe. | Sur les naginata et les lames kanmuri-otoshi et unokubi-zukuri. |
| shōbu-hi (菖蒲樋) | Deux petites gorges qui se rejoignent à la pointe. | Peu courante ; surtout sur des tantō. |
Il existe d’autres variantes, comme le take-kurabe (丈比べ), deux gorges fines de longueur différente, ou le kuichigai-bi (喰違樋), interrompu ou croisé. La terminaison du hi se regarde aussi :
| Terminaison | Forme |
|---|---|
| kakinagashi (掻流し) | En bas, elle s’effile et s’efface dans la soie. C’est la forme ancienne. |
| kakitōshi (掻通し) | En bas, elle parcourt la soie jusqu’à son extrémité. |
| marudome (丸留) | En bas, elle s’arrête en arrondi au-dessus du habaki. |
| kakudome (角留) | En bas, elle s’arrête en angle au-dessus du habaki. |
| hisaki-agaru (樋先上る) | En haut, elle dépasse la ligne du yokote. Plus fréquent en kotō ; peut aussi résulter d’une pointe refaite. |
| hisaki-sagaru (樋先下る) | En haut, elle s’arrête sous le yokote. Typique du milieu du Nanbokuchō. |
Un hi ne compte pour le kantei que s’il est d’origine. L’ato-bi (後樋) est une gorge taillée après coup, pour alléger une lame ou cacher des défauts comme les fukure ou les kitae-ware ; un futasujibi sur une lame nettement antérieure à la fin de Kamakura, ou un hisaki-agaru sur une pointe refaite, sont des indices que la gorge n’est pas d’origine.
Le surnom populaire de « canal à sang », chinagashi (血流し), n’explique rien. Ce que fait vraiment le hi, c’est compliquer le redressage d’une lame pliée : d’où le conseil de lames sans hi pour l’iai où l’on risque de plier ; un essai moderne n’a trouvé qu’une légère perte de résistance. À d’autres époques, on le remplissait parfois de laque rouge, que les polisseurs retirent aujourd’hui sans qu’on sache si elle avait un sens. Certains y lisent aussi un sens religieux : un bōhi ou un futasujibi sur chaque face évoquerait une triade bouddhique, et un koshibi, le sabre de Fudō Myōō (不動明王). Les ateliers en nomment aussi d’autres, propres aux lances, comme le shinogi-hi, fin et posé sur le shinogi, ou le kusabi-hi, en zigzag.
Selon la pratique des ateliers, la lame doit déjà être mise en forme sur la pierre grossière, l’arato (荒砥), avant de creuser le hi ; le canal s’ouvre au grattoir, aujourd’hui à pointe de métal dur, la pointe du hi se termine au ciseau et l’ensemble se lisse avec des pierres de forme. C’est plus difficile que le dégrossissage, et une pierre émoussée laisse un hi émoussé. Le hi change aussi avec les siècles : un bōhi ryō-chiri a pu être élargi plus tard jusqu’à devenir kata-chiri.
Lames sœurs, shin'uchi et kageuchi
Certains ateliers forgent des lames « sœurs » pour voir quelle part du résultat revient à l’acier et quelle part à la main. Ils distinguent deux manières : couper en deux une même peau déjà repliée et faire une lame de chaque moitié, avec des cœurs qui peuvent différer (demi-sœurs), ou couper en deux un bloc déjà composé, peau et cœur ensemble, ce qui donne de vraies sœurs.
Même ainsi, rapportent ces ateliers, elles ne sortent pas identiques. Avec la même argile, l’une de deux sœurs est sortie plus dure et d’un grain plus dense que l’autre, par des différences que personne n’avait cherchées à la trempe. Un tachi et un wakizashi du même bloc, faits à la manière de Norishige, ont fini l’un avec un grand dessin et du ji-nie visible, l’autre avec un grain serré ; ils n’ont pas non plus été polis de la même façon, en hadori l’un et en sashikomi l’autre. Et deux demi-sœurs en kōbuse à trois couches (cœur replié 12 fois, peau 14 et une chemise extérieure 8) donnent la mesure de la fatigue dont parle la section du shingane : au polissage, l’une a perdu 138 g et l’autre 270 g, une partie de la chemise étant déjà usée.
Forger en surnombre pour choisir est une coutume ancienne. Pour une commande, le forgeron pouvait faire plusieurs lames ; la meilleure, le shin'uchi (真打), allait au client ou au sanctuaire, et les autres, les kageuchi (影打), restaient à l’atelier ou étaient offertes.
Pour aller plus loin
- NBTHK · la forge et le polissage, étape par étape Le musée de la NBTHK explique la forge, du tamahagane au polissage. En japonais.
- NBTHK · le tatara et le tamahagane Le fourneau de la NBTHK à Okuizumo, ses campagnes et les classes de tamahagane. En japonais.
- Wikipedia · Tamahagane (en japonais) L’histoire du nom, le tatara, les classes d’acier et les forgerons qui fondent le leur.
- Wikipedia · Japanese swordsmithing Un panorama en anglais du processus, des structures et de la métallurgie de la trempe.
- Markus Sesko · le hi, type par type Types de gorge, terminaisons et ato-bi, avec les forgerons qui ont employé chacun. En anglais.
- Japanese Sword Index · les structures de la lame Sanmai, kōbuse, makuri et shihōzume : où se trouve le cœur doux dans chacune. En anglais.