Forja e construção
Uma lâmina japonesa é aço escolhido, dobrado, combinado e temperado. Este tema segue a forja desde a areia ferrosa até ao sulco do hi, e separa o que se sabe do que se repete: o que a dobragem faz de facto, porque é que o catálogo de estruturas é um modelo e não um dado, o que significa ver o núcleo e o que a têmpera deixa na lâmina.
Do ferro dos rios ao aço: o tatara e o tamahagane
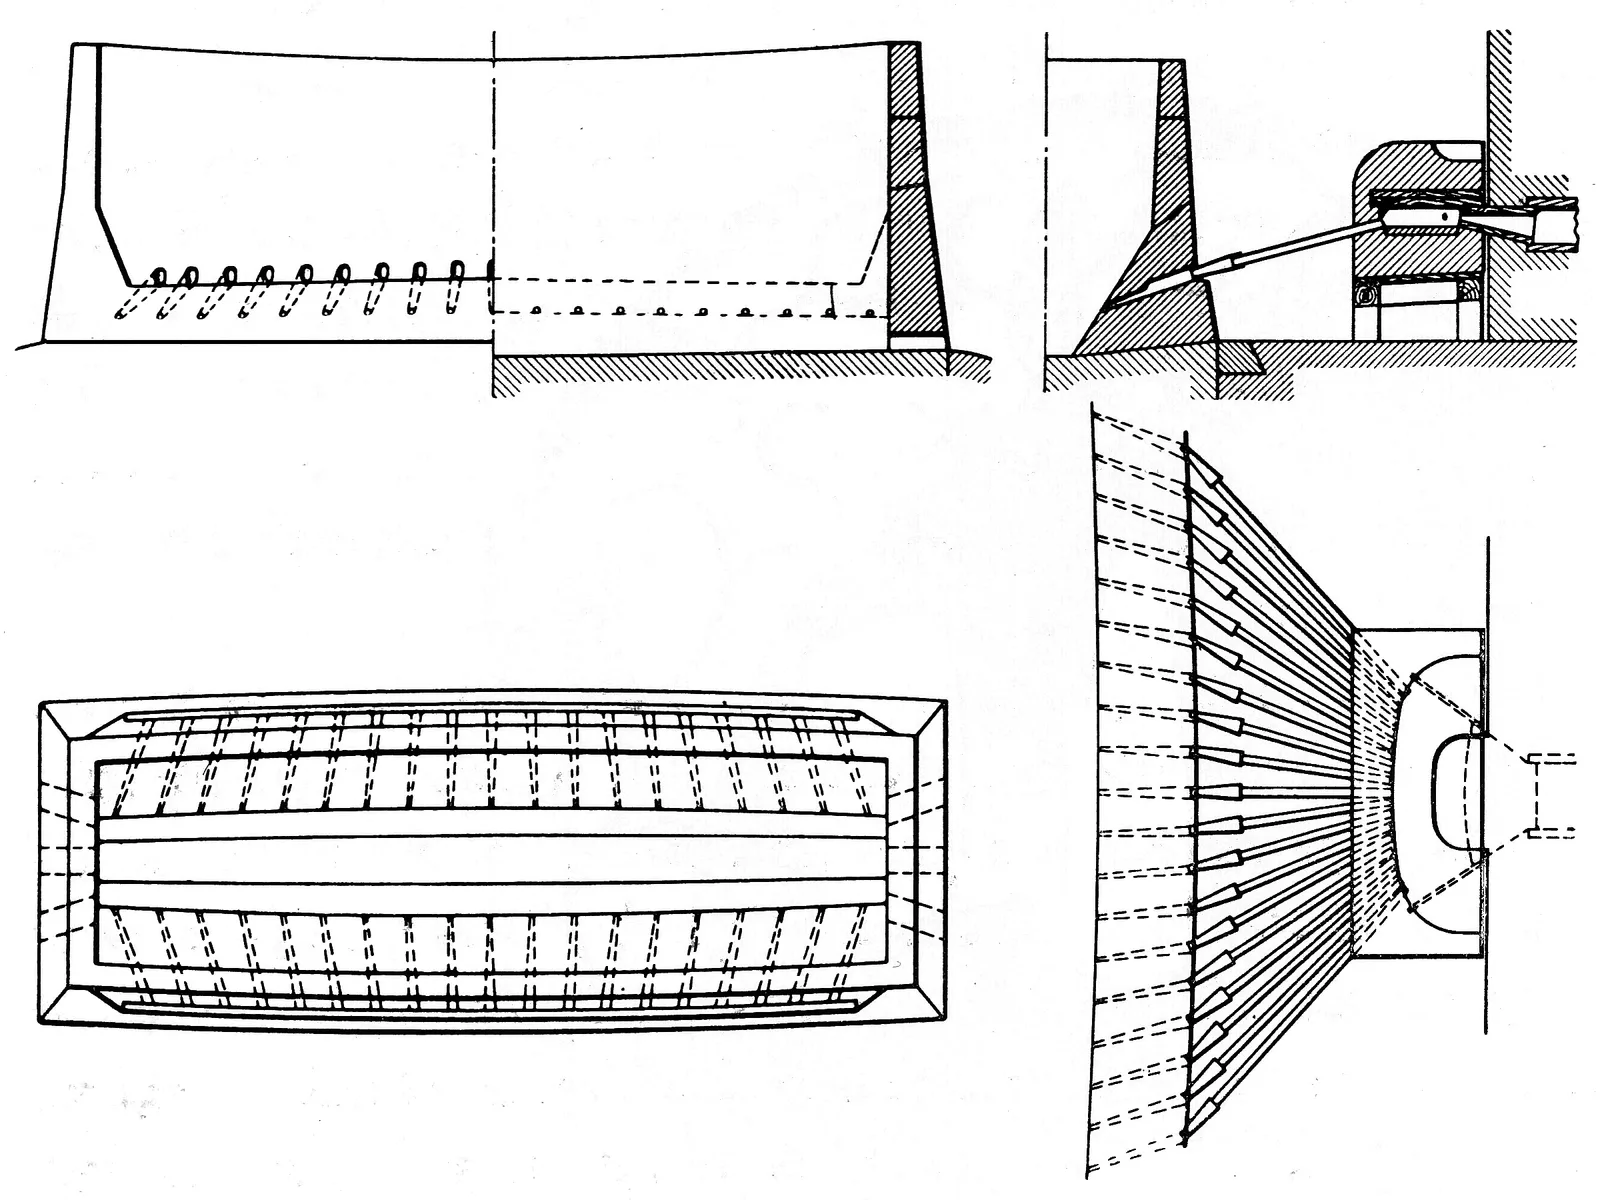
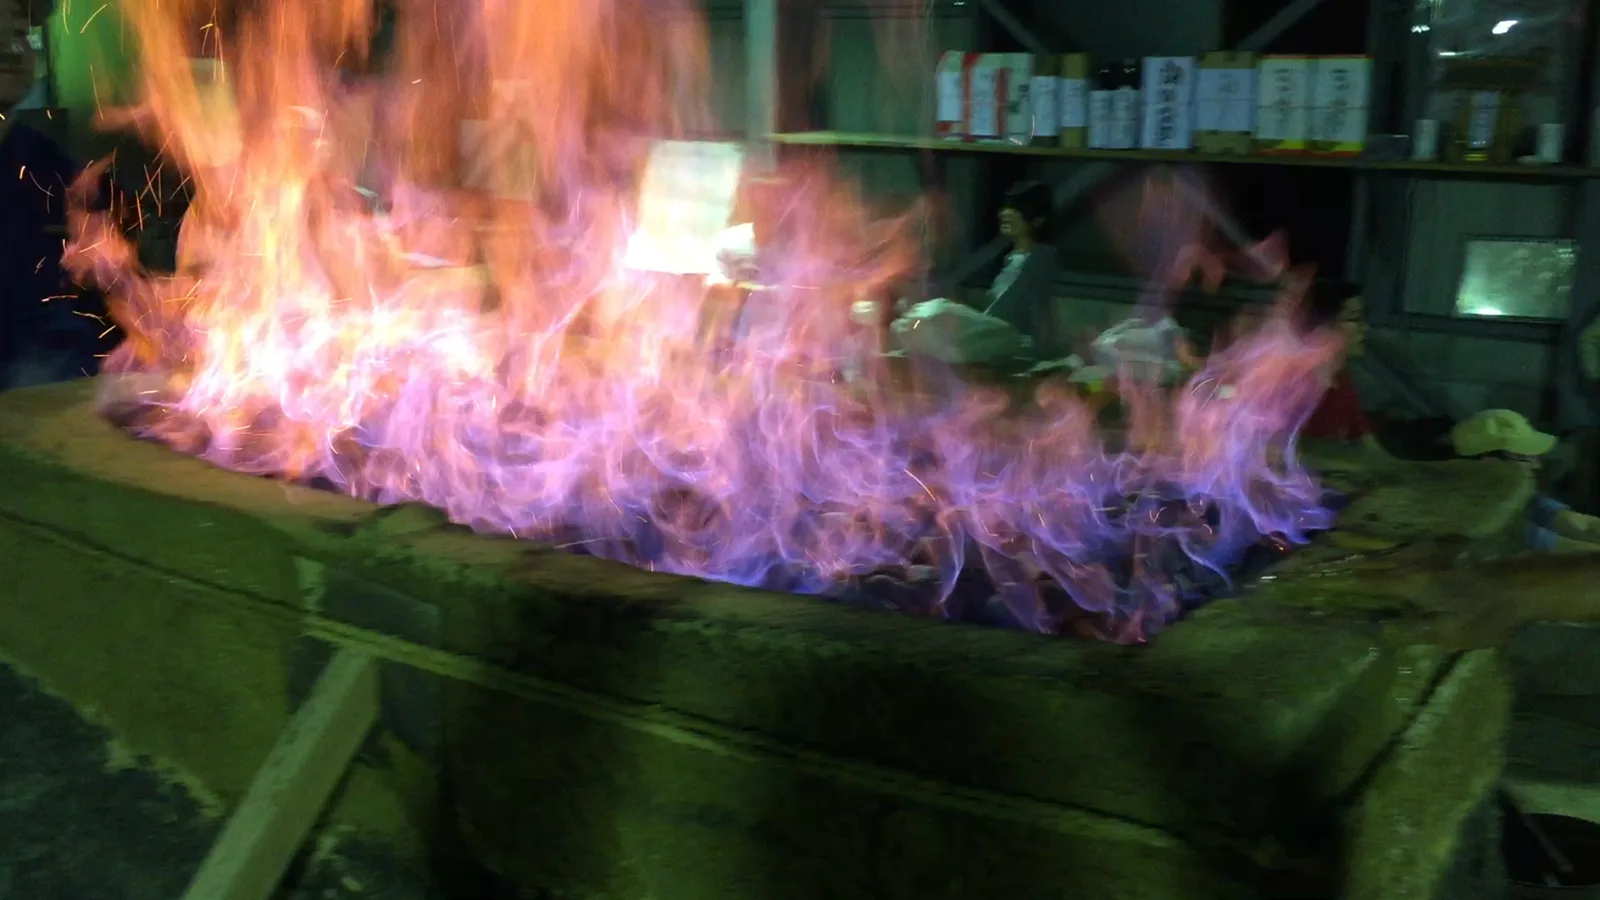
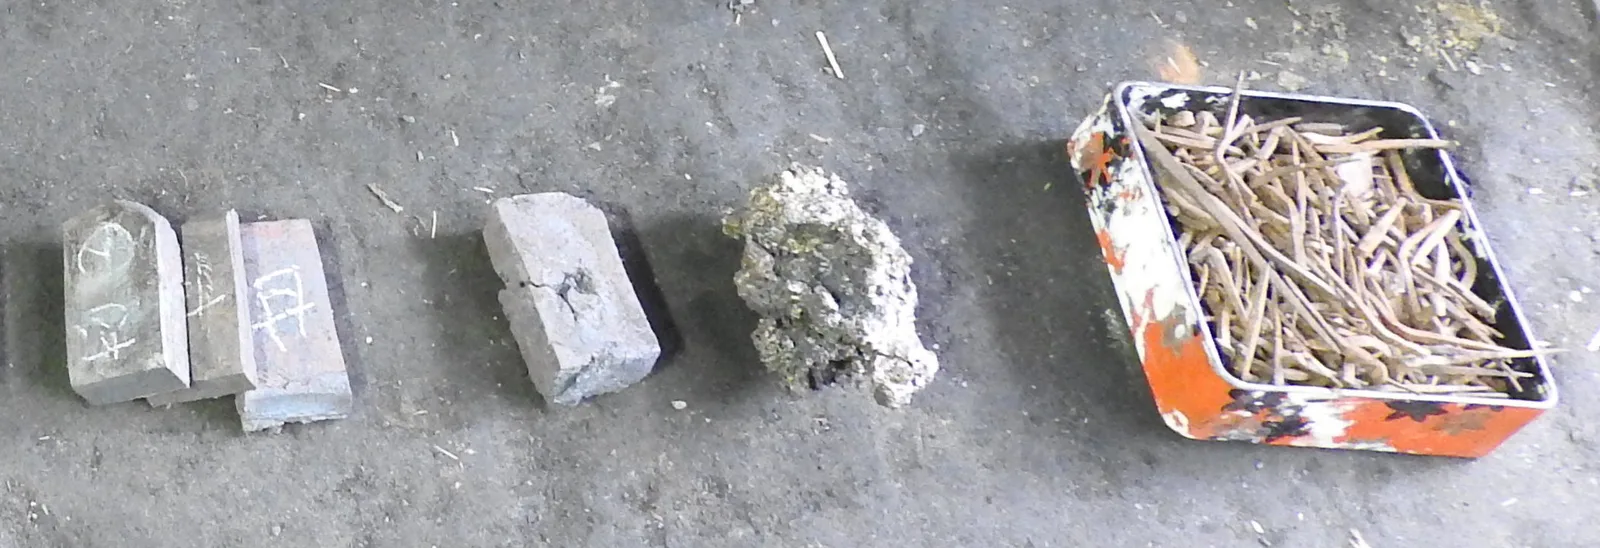
A espada japonesa começa na areia. O satetsu (砂鉄), areia ferrosa de rios e encostas, é reduzido com carvão vegetal no tatara (たたら), um forno baixo de argila em forma de caixa, carregado por camadas e alimentado de ar por foles. O ferro nunca chega a fundir por completo: ao partir o forno sai uma massa esponjosa e irregular, o kera (鉧), onde convivem zonas de ferro quase macio, de aço e de ferro fundido. Parte-se, observa-se a fratura de cada pedaço e faz-se a triagem.
A NBTHK classifica o resultado pelo carbono:
| Classe | Carbono | Como se comporta |
|---|---|---|
| tetsu (鉄), ferro | 0–0,03 % | estica ao martelo mesmo a frio |
| hagane (鋼), aço | 0,03–1,7 % | estica ao martelo a quente: é o que se procura |
| zuku (銑), ferro fundido | mais de 1,7 % | não se deixa forjar; é preciso descarbonetá-lo |
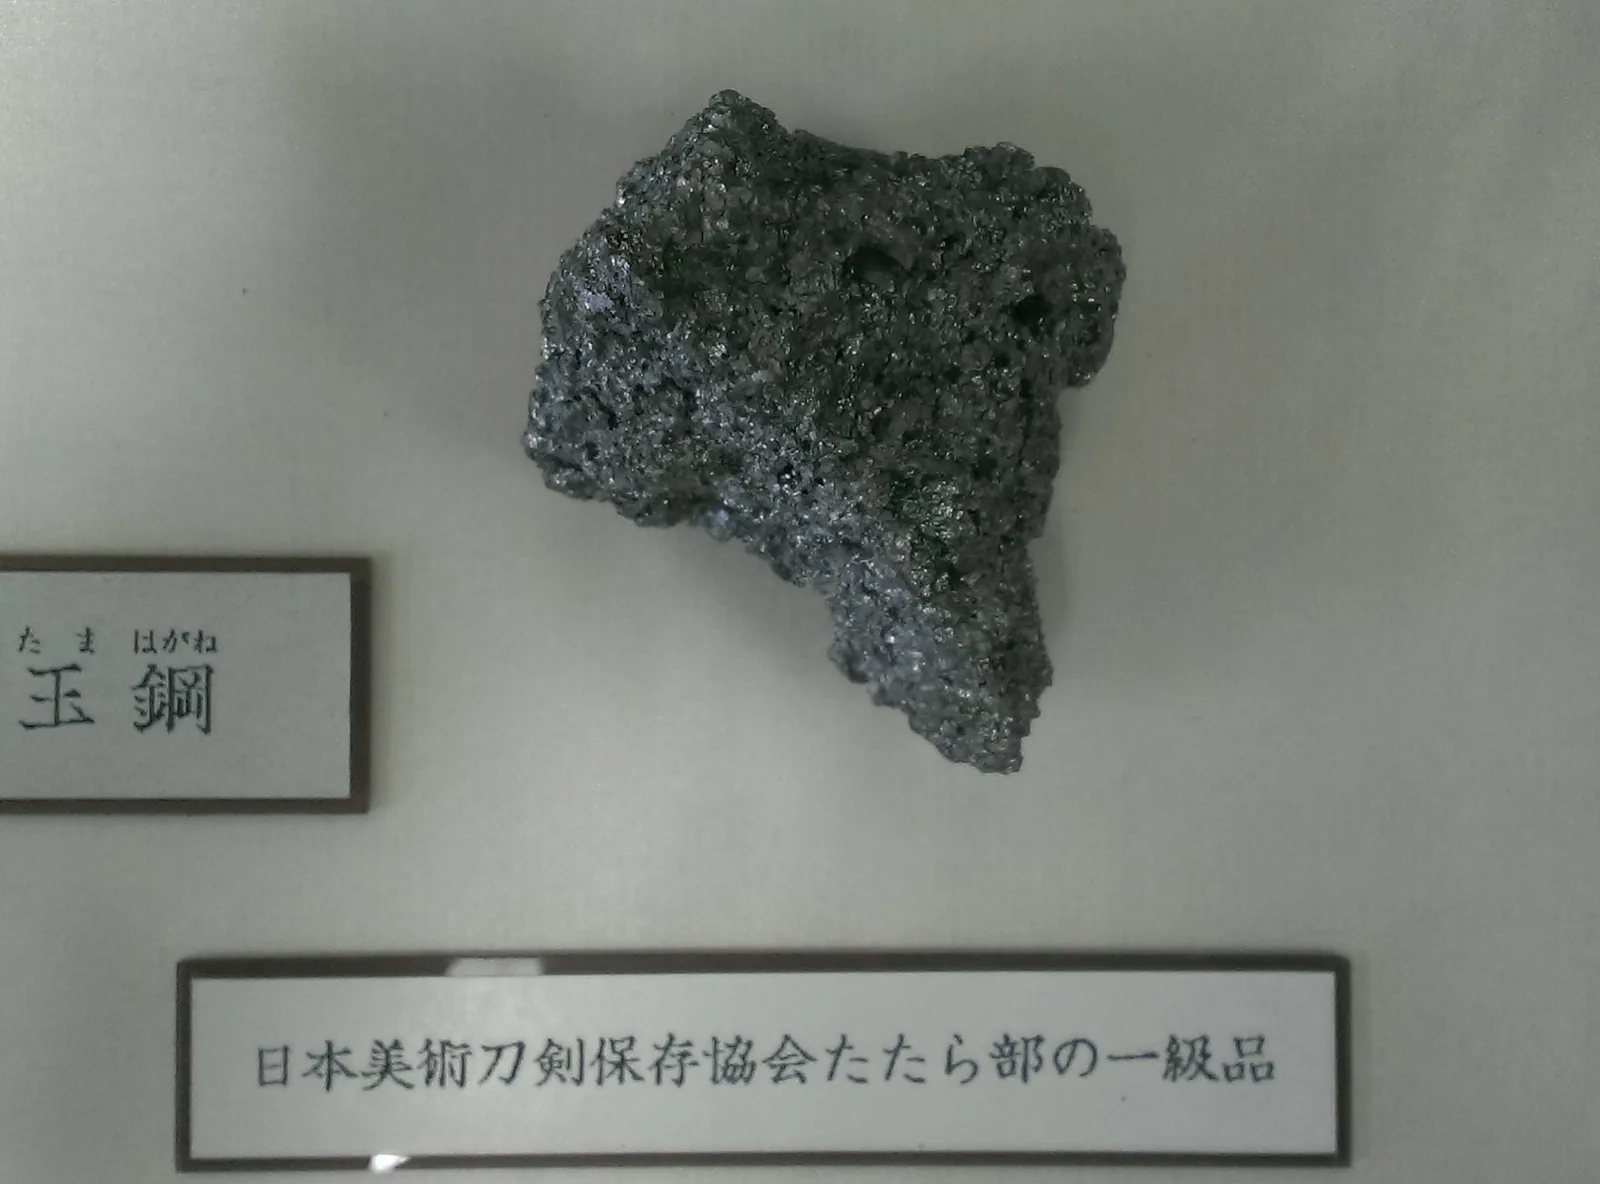
O melhor aço dessa triagem chama-se tamahagane (玉鋼). Segundo a NBTHK, o tamahagane de primeira e de segunda classe tem 0,5–1,2 % de carbono; as classes inferiores, de carbono muito irregular, servem para fazer oroshigane (ver a secção seguinte). O tamahagane é além disso muito pobre em fósforo e enxofre, o que facilita soldá-lo sobre si mesmo vezes sem conta durante a forja.
Hoje vem sobretudo do Nittōho tatara (日刀保たたら), o forno da NBTHK em Okuizumo (prefeitura de Shimane), construído no local do antigo Yasukuni-tatara e aceso em novembro de 1977. Só trabalha no inverno, poucas campanhas por ano, cada uma de três dias e três noites sem parar, sob a direção de um mestre fundidor, o murage (村下). Cada campanha dá um kera de cerca de 2,5 toneladas, e só uma parte é tamahagane de primeira classe. A NBTHK distribui-o uma vez por ano e, por norma, só um forjador com licença o pode obter.
Convém separar o aço do mito. O nome «tamahagane» não é antigo: surge na era Meiji, quando o aço de tatara era vendido à Marinha. Em Kibi, a futura Bizen, já se fundia ferro em forno baixo em meados do século VI, e areia ferrosa a partir da segunda metade desse século; e o método kera-oshi (鉧押し), que dá aço diretamente, é atribuído ao Chikusa-hagane (千種鋼) de Harima, no século XVI. Mas não se sabe como se fazia o aço, nem como se forjava, no tempo do kotō: o método «tradicional» ensinado hoje vem de registos do período Edo. Amada Akitsugu (天田昭次), Tesouro Nacional Vivo, defendia que o aço kotō e o shintō diferem de forma decisiva, e alguns forjadores de hoje, ele incluído, fundiram o seu próprio aço em vez de trabalhar só com o tamahagane da NBTHK.
Há forjadores que vão mais longe e defendem que o tatara nada tem de único, porque a redução em forno baixo foi conhecida por muitas culturas, e que a fama do «aço joia», como se passou a traduzir tamahagane fora do Japão, é mais romântica do que técnica. Histórico é o seu uso industrial: entre 1933 e 1945 o Yasukuni-tatara (靖国たたら) fez 118 campanhas para as espadas do exército, com cerca de 50 toneladas de tamahagane no total.
O aço do próprio forjador: oroshigane
O oroshigane (卸し鉄) é o aço que o forjador faz na sua própria forja, baixando ou subindo o carbono de outro material: tamahagane de classe baixa, ferro velho (pregos, ferragens) ou ferro de tatara antigo. Assim ajusta o carbono que quer e não depende só da distribuição da NBTHK. Há forjadores que o preferem pelo carácter que dá ao aço da lâmina.
Segundo os ferreiros, o que sai de uma fundição assim é uma esponja com bolhas, escória e restos de carvão, que é preciso limpar à força de dobragens. Por isso o oroshigane entra no processo no mesmo ponto que o tamahagane: no empilhamento e na dobragem da secção seguinte.
Na prática das oficinas nada se deita fora: os aprendizes remexem a escória do fundo da forja à procura dos pedaços de aço que lá caíram e fazem com eles o seu próprio oroshigane. Há forjadores que descrevem o que sai de cada fundição como uma esponja de 5 a 7 kg com 1,2 a 1,5 % de carbono, que limpam com 8 a 15 dobras, e há quem defenda que misturar tamahagane de fornos pequenos com oroshigane dá um aço mais vivo do que o tamahagane de Shimane sozinho.
Preparar e dobrar o aço
Antes de dobrar é preciso escolher. No mizuheshi (水へし) o tamahagane é achatado ao rubro até cerca de 5 mm e arrefecido em água; no kowari (小割り) essas placas partem-se em pedaços de 2 a 2,5 cm. A fratura separa os aços: o duro quebra limpo e o macio dobra sem partir. A NBTHK conta que assim se escolhem de 3 a 4 kg de material.
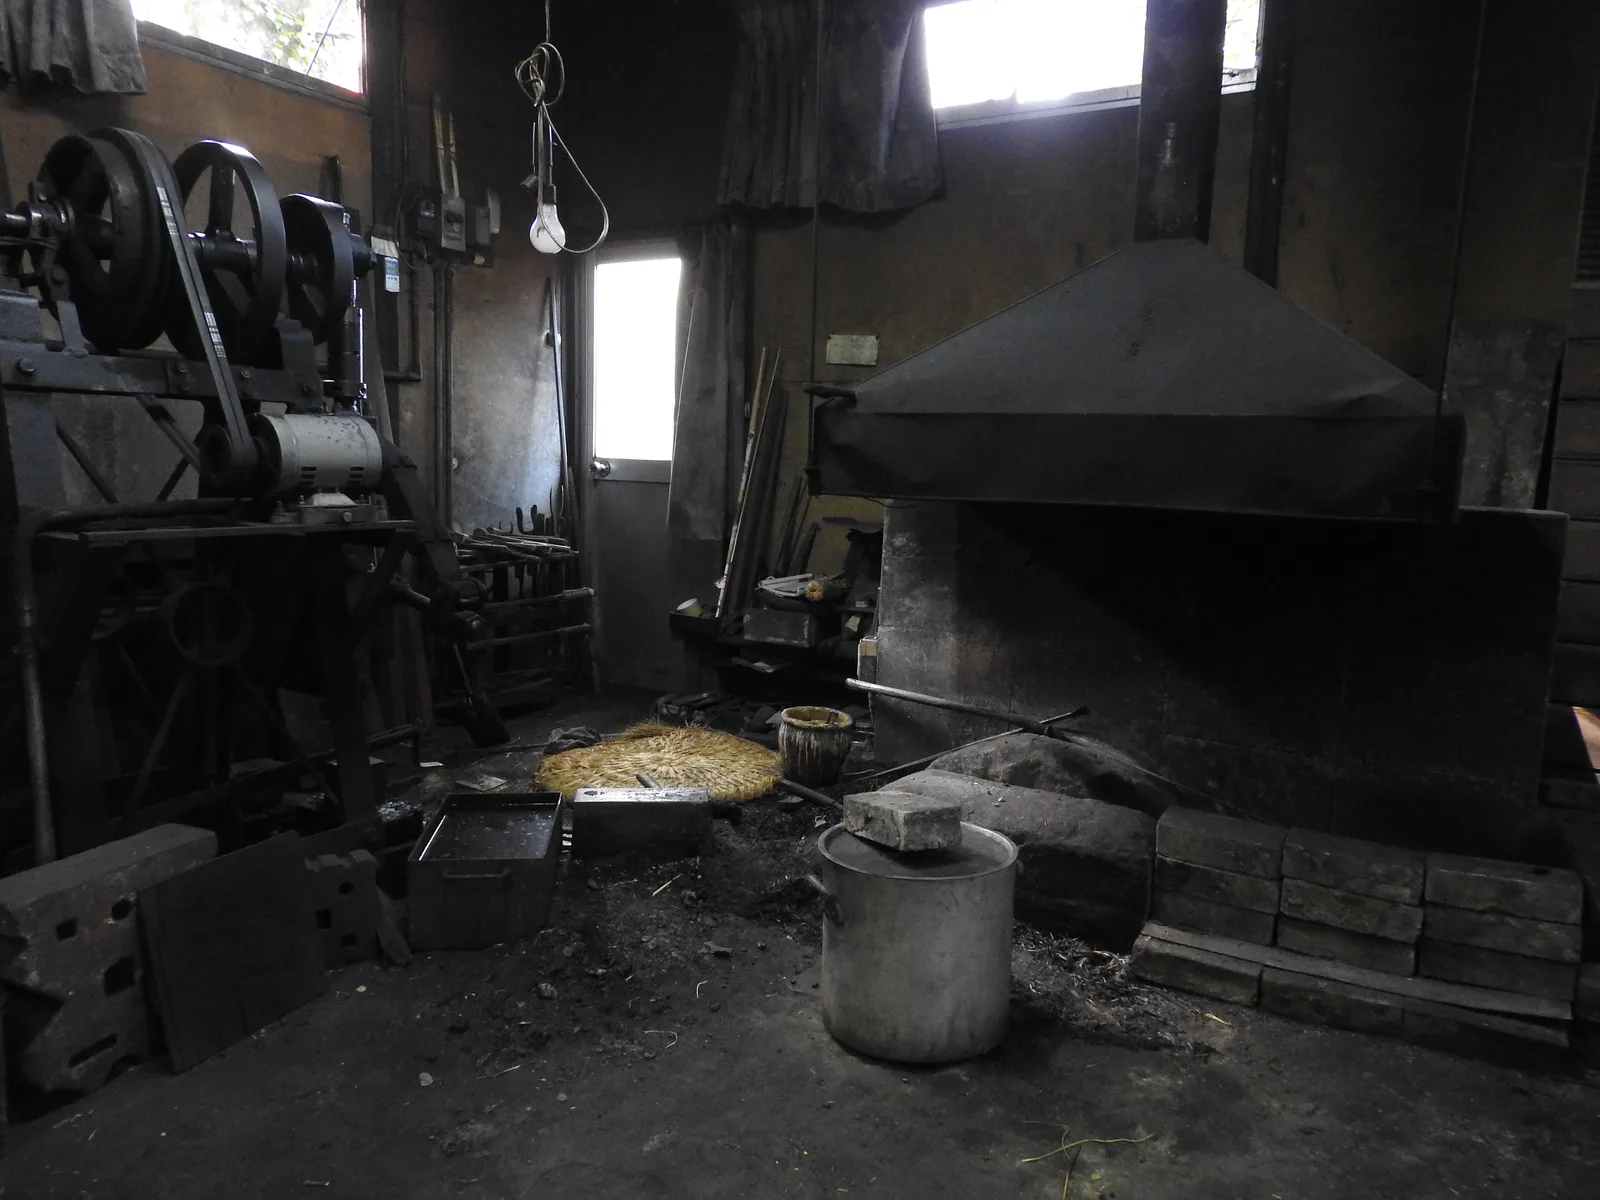
No tsumiwakashi (積み沸かし) os pedaços empilham-se sobre uma pá de aço com cabo, a teko, envolvem-se em papel molhado, passam-se por cinza de palha, mergulham-se em barro líquido e aquecem-se até soldarem num só bloco. A cinza e o barro fazem de fundente: a sílica fundida protege o aço da casca de óxido e sai com a escória ao bater.
Segue-se a dobragem, o orikaeshi-tanren (折り返し鍛錬): estica-se o bloco, entalha-se ao meio, dobra-se sobre si mesmo e volta a soldar-se. O mestre, o yokoza (横座), segura a teko e marca com um martelo pequeno onde deve cair a pancada; os ajudantes, os sakite (先手), batem com o martelo grande. Desse diálogo de pancadas vem a expressão aizuchi o utsu (相槌を打つ), que no japonês do dia a dia significa «assentir». Dobra-se sempre na mesma direção (ichimonji-gitae, 一文字鍛え) ou alternando o comprimento e a largura (jūmonji-gitae, 十文字鍛え).
A NBTHK fala de umas quinze dobras. À primeira metade chama shita-gitae (下鍛え), «forja de base», e à segunda age-gitae (上鍛え), «forja de acabamento». Cada dobra duplica as camadas: quinze dão 2¹⁵, cerca de 33 000. Na oficina, nem todo o aço da lâmina se dobra da mesma maneira, porque o do fio e da pele recebe mais dobras do que o do núcleo, e os números mudam de uma oficina para outra. Pelo caminho perde-se muito peso: dos 3 ou 4 kg escolhidos sai uma lâmina de cerca de um quilo.
Porquê tanto trabalho? Dobrar não é desenhar. Cada calda e cada martelada expulsam escória, fecham poros e repartem o carbono pelo bloco, que além disso baixa um pouco a cada dobra. As oficinas avisam que dobrar de mais, ou sem cuidado, deixa um aço demasiado macio; e dobrar um aço industrial moderno, que já sai limpo e homogéneo, não o melhora: dá-lhe textura, mas tira-lhe carbono e pode prender óxido entre as camadas.
Dois pormenores de ofício. Na escolha, a fratura do aço duro lembra a de uma bolacha de arroz (senbei) seca, e a do macio, a de uma molhada. No empilhamento, os pedaços que ainda trazem escória vão por fora, onde o fogo os limpa melhor, e os melhores ao centro, para não se queimarem. Às vezes a própria assinatura gaba o método: há lâminas com 下鍛 (shita-gitae) ou 上鍛 (age-gitae) no mei, e outras com 真十五枚甲伏造 (shin jūgo-mai kōbuse tsukuru), um kōbuse de quinze camadas atribuído a Ōmura Kaboku (大村加卜), no século XVII, que também usaram Suishinshi Masahide (水心子正秀) e outros.
O que é e o que não é o hada
O hada (肌), o veio que se vê no aço polido, é o rasto das camadas da dobragem: onde a superfície da lâmina corta as camadas, cada uma deixa uma linha. Para os ferreiros é uma consequência de refinar o aço, não o seu objetivo. Por isso um hada vistoso não garante um bom aço, e um aço sem defeitos à vista também não basta para o dizer bom: o que se julga é a sua cor, a sua profundidade e o seu brilho, e a atividade do ji, as partículas de ji-nie e as linhas de chikei de que fala «A têmpera à vista».
O tipo de veio depende de como as camadas encontram a face da lâmina. No modelo com que as oficinas o explicam: se o bloco é achatado deitado, a face corta as camadas em viés e surge o itame (板目), o veio ondulado de uma tábua; se é rodado noventa graus antes de achatar, as camadas chegam à face de cutelo e surge o masame (柾目), linhas retas e paralelas. As lâminas reais misturam as duas coisas, e os nomes de cada variante (mokume, ayasugi e outros) estão em «Anatomia da katana».
As oficinas acrescentam que parte do grão visível não é desenho de camadas mas atividade de partículas nascida na têmpera, e o polimento pode acentuar ou apagar o hada (ver «O polimento e os cuidados»): a mesma lâmina mostra mais ou menos veio conforme a forma como foi polida.
Nas oficinas tem-se observado que o grande desenho de Norishige (則重) é dos mais fáceis de imitar, e que o que não se copia é a atividade do seu aço: a prova de que o hada, sozinho, não diz a qualidade. E duas lâminas irmãs tiradas do mesmo bloco podem mostrar hada muito diferentes (ver a última secção deste tema).
As estruturas laminadas (tsukurikomi)
Não partir, não dobrar e cortar bem são exigências contrárias: o aço duro corta mas é frágil, o macio aguenta mas dobra. A resposta clássica é combinar aços de carbono diferente. O tsukurikomi (造込み) é a maneira de os combinar, e o seu vocabulário nomeia quatro aços pelo lugar que ocupam: o hagane (刃鉄), o do fio; o kawagane (皮鉄), o da pele ou dos flancos; o munegane (棟鉄), o do dorso; e o shingane (心鉄), o núcleo, pobre em carbono.
O catálogo que se segue é o que os manuais repetem, e tem dois limites que convém dizer antes da tabela. É um modelo: nasce de lâminas shinshintō e de oficinas modernas, que unem aços homogéneos, e muitas lâminas antigas não cabem nele. E não é uma escala de qualidade: nenhuma estrutura é melhor do que outra por si só. São métodos diferentes, e o que decide é a qualidade de cada aço e do trabalho.
| Estrutura | Como se reparte o aço |
|---|---|
| muku (無垢), também maru-gitae (丸鍛え) | Um só aço. O fio e o corpo só se distinguem pela têmpera. |
| kōbuse (甲伏せ) | Uma pele de aço duro, dobrada em U, envolve um núcleo macio. É a mais citada. |
| makuri (捲り) | O aço duro enrola-se à volta do núcleo e fecha-se no dorso. O resultado é muito parecido com o do kōbuse. |
| sanmai (三枚) | Uma sanduíche: o aço duro passa pelo centro e aflora no fio, entre dois flancos mais macios. |
| honsanmai (本三枚) | Aço duro no fio, o núcleo macio por cima e aço de pele nos dois flancos. |
| shihōzume (四方詰め) | Como o honsanmai, mais um aço próprio no dorso: o núcleo fica cercado pelos quatro lados. |
| gyaku-kōbuse (逆甲伏せ) | O inverso do kōbuse: o aço macio envolve uma peça dura que aflora no fio. |
| wari-hagane (割刃金) | Abre-se uma fenda no fio de um corpo macio e encaixa-se nela o aço duro. |
Os cortes de lâminas reais contam outra coisa. Em 1929, Ashida Teruo (足田輝雄) desenhou ao microscópio as secções de uma dúzia de lâminas, e várias não se deixam classificar no catálogo. Amada Akitsugu, ao cortar lâminas Yamato do período Kamakura muito corroídas, não encontrou núcleo: só aço macio dobrado em gyaku-kōbuse com um pouco de aço duro metido no fio, à maneira de um wari-hagane. E o estudo de Kitada Masahiro (北田正弘) sobre uma lâmina do período Muromachi assinada Nobukuni Yoshikane (信國吉包) mediu cerca de 0,6 % de carbono no fio e 0,1 % no dorso.
Segundo a prática das oficinas, a ler com o aviso de que o catálogo é um modelo, a maioria das lâminas de Bizen e o Sōshū genuíno seriam kōbuse ou makuri, e muitas cópias Sōshū modernas sanmai; vê-se sanmai também em tantō de Hasebe, em Gassan, em parte de Mino e em algumas lâminas de Kiyomaro e de Miyairi Shōhei. Há quem atribua o shihōzume a Kanemoto (兼元) e a toda a escola de Mino, mas o corte de um Kanemoto de Seki desenhado por Ashida é um makuri simples. Tem-se observado também que um núcleo descentrado deixa um hamon mais fraco numa face e aflora primeiro por ela, e que isso acontece mais em kotō do que em shintō.
A análise de Kitada deixou outro dado: o gume tinha titânio, próprio do satetsu, e o núcleo não, o que aponta para outra matéria-prima, talvez importada. Condiz com as lâminas do grupo Nobukuni de Chikuzen assinadas 以南蛮鉄作之 (nanban-tetsu o motte kore o tsukuru; «feita com ferro nanban»), o nanban-tetsu (南蛮鉄) que chegava de fora.
A consequência para quem olha para uma lâmina: a construção é vocabulário de oficina e de livro, não um dado que se leia na superfície. Salvo numa fratura ou onde os polimentos gastaram a pele, a estrutura de uma lâmina concreta quase nunca se vê, e nenhuma ficha séria a devia afirmar sem mais.
O shingane e o que significa vê-lo
Uma lâmina com núcleo não o mostra enquanto a pele o cobre. O núcleo aflora quando os polimentos, século após século, vão gastando o aço exterior; também quando a pele era fina de origem ou o núcleo ia descentrado, e nesse caso costuma sair só numa face. Os polidores avisam que, se chegar ao fio, nesse troço já não há aço capaz de endurecer, e nem uma nova têmpera ali devolveria o fio duro. Acontece sobretudo na ponta, onde a pele pode ficar curta ao esticar a barra.
O mercado japonês tem um vocabulário preciso para o que se vê:
- tsukare (疲れ): a lâmina «cansada», com o fundo à vista por causa dos polimentos ou danificada pela corrosão.
- ji-are (地荒れ): a junta entre a pele e o núcleo vê-se como uma falha; pesa pouco no uso e muito na estética.
- tsukare-utsuri (疲れ映り): o núcleo aflora como uma névoa esbranquiçada que imita o shirake-utsuri (白気映り); baixa muito o valor artístico.
Há, em contrapartida, traços de escola em que o núcleo se deixa ver e que são apreciados: o Rai-hada (来肌) da escola Rai e o namazu-hada (鯰肌) de Aoe, manchas escuras e limpas a que também se chama sumigane (澄鉄).
Quanto ao resto, há duas leituras, e este guia dá as duas. A do mercado trata o núcleo visível como um defeito de estado, tanto mais grave quanto mais se vê. A de muitos polidores lembra que «shingane» nomeia uma posição e não uma qualidade: nas melhores lâminas antigas o núcleo está tão bem forjado que mal se distingue, e o que importa é a qualidade de cada aço, não que aflore.
Há polidores que recordam um Osafune Tadamitsu (忠光) cujo núcleo era mais belo do que a pele; e tem-se observado, ao contrário, que em algumas lâminas shintō o núcleo é tosco e aflora como manchas sujas. O núcleo também serviu para enganar: nas Kuwana-uchi (桑名打), falsificações de lâminas Bizen do Muromachi feitas em Kuwana no fim do período Edo, segundo as oficinas, deixava-se aflorar de propósito um núcleo escuro para fingir o utsuri de Bizen (ver «O estado da lâmina: defeitos e enganos»).
Dar forma: sunobe e hizukuri
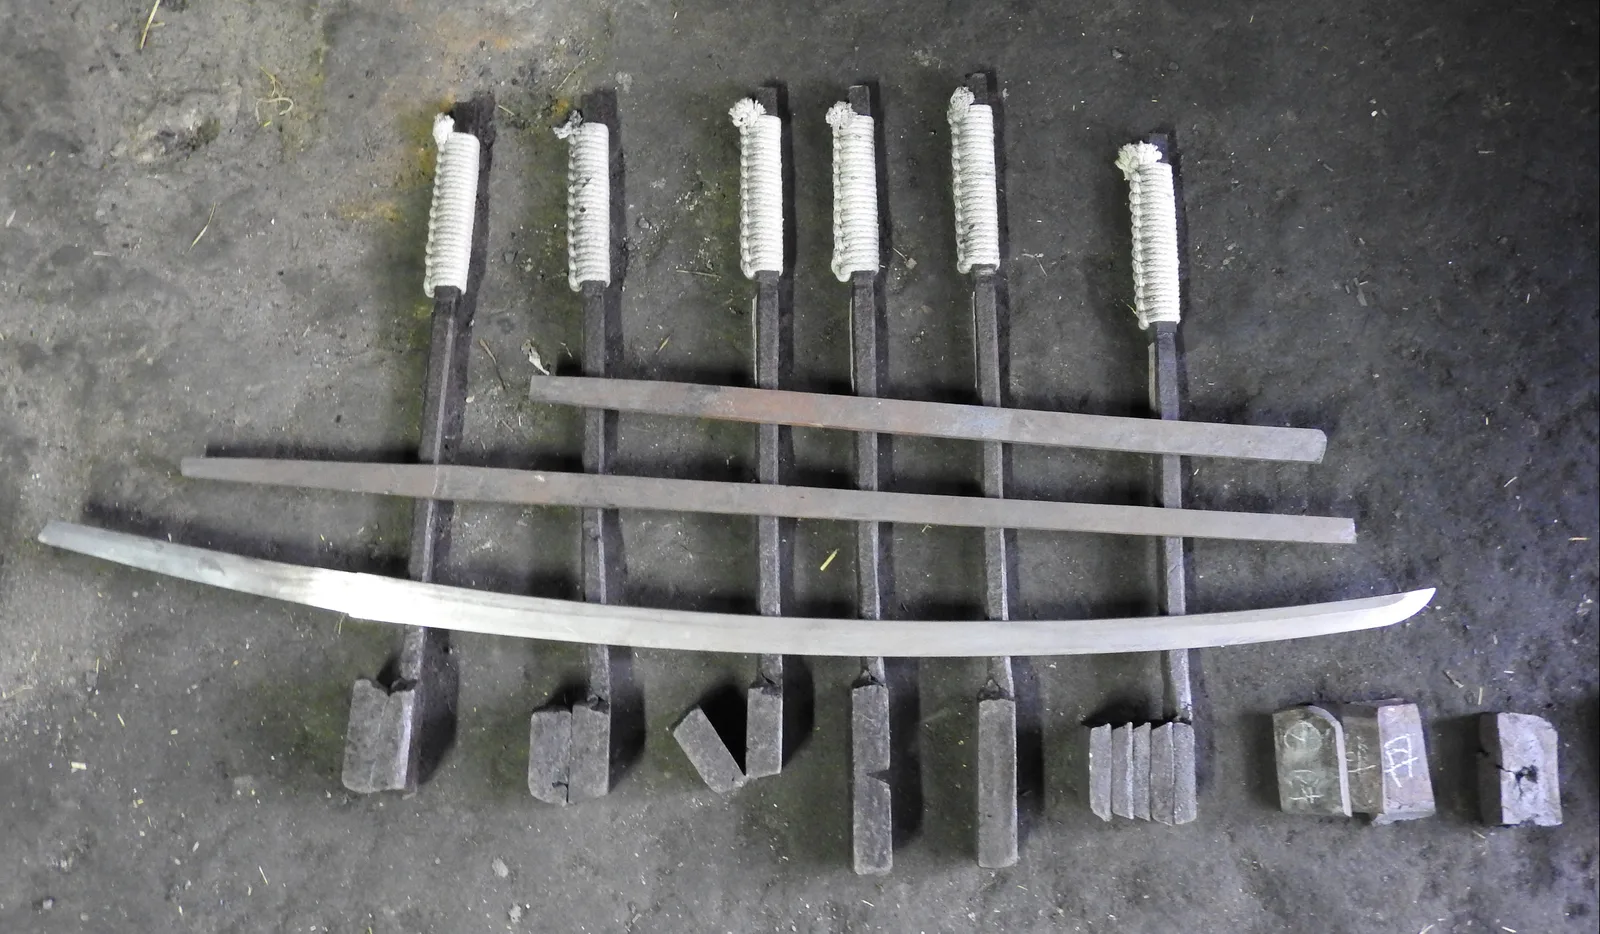
Com os aços já unidos, o sunobe (素延べ) estica a barra até um comprimento um pouco menor do que o da lâmina acabada. Depois corta-se a extremidade em bisel e dobra-se para o dorso, de modo que no fio da ponta fique só aço duro.
No hizukuri (火造り) o forjador dá forma com o martelo pequeno ao dorso, ao shinogi, ao fio e ao espigão, e afina as espessuras à lima e com a sen, uma plaina de duas pegas que desbasta o aço. Os ferreiros deixam a lâmina com menos curvatura do que a prevista, porque a têmpera lhe acrescentará sori (ver «A forma (sugata)»). Depois é recozida suavemente, endireitada a frio e recebe um primeiro desbaste antes de passar à argila.
Na linguagem das oficinas e das fichas, «sunobe» tem ainda outro sentido: uma lâmina de aço moderno esticada sem dobrar. Convém sabê-lo ao ler a descrição de um guntō ou de uma obra não tradicional.
Tsuchioki e yaki-ire: o que faz a têmpera
Antes da têmpera a lâmina é desengordurada e coberta de yakibatsuchi (焼刃土), a argila de têmpera: argila refratária com pó de carvão e de pedra de afiar, cada forjador com a sua receita. No tsuchioki (土置き) aplica-se fina sobre o fio e grossa sobre o corpo e o shinogi-ji. Depois, de noite ou na penumbra para julgar a cor do aço, aquece-se a lâmina inteira por igual (a NBTHK fala de cerca de 800 °C) e mergulha-se de uma vez em água: é o yaki-ire (焼き入れ).
Esse instante produz três coisas ao mesmo tempo:
- Um fio duro e um corpo mais macio. Sob a camada fina o aço arrefece depressa e torna-se martensite, duríssima; sob a grossa arrefece mais devagar e fica mais tenaz.
- A curvatura. A martensite ocupa mais volume, o fio alonga-se em relação ao dorso e a lâmina, que na água se curva por um instante para o fio, acaba curvada para o dorso. É a curvatura final, depois retocada ao martelo.
- O hamon (刃文), a fronteira visível entre a zona temperada e o resto, com o seu nie e o seu nioi. Como se lê está em «A têmpera à vista».
As oficinas concordam em que a argila governa onde a lâmina tempera, mas não desenha o hamon sozinha: o desenho depende também do aço e do fogo, e há têmperas sem argila ou com argila só na zona do hamon, embora os forjadores de hoje tracem com ela pormenores como os ashi. E a têmpera tem fundo: a zona dura é um volume, não uma linha pintada, pelo que, ao desbastar a lâmina com os polimentos, muda o limite que aflora. Um hamon calmo numa lâmina muito polida pode dever-se ao desgaste e não ao estilo, e as duas faces de uma lâmina podem mostrar hamon diferentes por argila ou calor desiguais, por uma face mais polida do que a outra ou por um núcleo descentrado.
Essa profundidade foi comprovada em oficina. Num tantō rebaixou-se 1,5 mm de uma face: o chōji muito ativo desse lado ficou muito mais calmo, e a lâmina curvou-se para a face rebaixada ao perder a tensão da têmpera. Noutro caso, um iaitō rebaixado passou de um kawazuko-chōji a um ko-midare e perdeu curvatura. Há também hamon diferentes de propósito: o Konotegashiwa Kanenaga (児手柏包永), obra de Kanenaga da escola Tegai (手掻) no período Kamakura, tem midare numa face e suguha na outra, e tira o nome de um poema antigo que usa essa planta como imagem do que tem duas caras. Do lado da oficina, há forjadores que deixam o gume rombo, com 1,5 a 2 mm, para que não estale na água, e há quem defenda que escolas antigas como Ichimonji temperavam sem argila, aquecendo só o gume; é uma hipótese de oficina, sem prova documental.
Depois da têmpera, o aitori (合い取り) é um revenido suave que alivia as tensões; com ele corrigem-se a curvatura e a torção. Atenção às palavras nos anúncios em inglês: o que endurece chama-se hardening ou quench, e tempering é este revenido que amacia.
A têmpera é também o momento de maior risco. A tensão pode abrir fissuras de têmpera; a pior é o hagire (刃切れ), a que atravessa o fio, o defeito mais temido. Os ferreiros acrescentam que a mesma tensão abre as dobras mal soldadas, e nas oficinas diz-se que, se a lâmina entrar na água inclinada, perto do espigão pode ficar uma sombra oblíqua, o mizukage (水影); e o utsuri (映り), a névoa clara que algumas lâminas mostram no ji, também nasce da têmpera. Os dois explicam-se em «A têmpera à vista». Uma lâmina que perde a têmpera, por exemplo num incêndio, pode voltar a ser temperada: é um saiha (再刃), que devolve a função mas não a obra original (ver «O estado da lâmina: defeitos e enganos»).
O hi: tipos, terminações e sulcos acrescentados
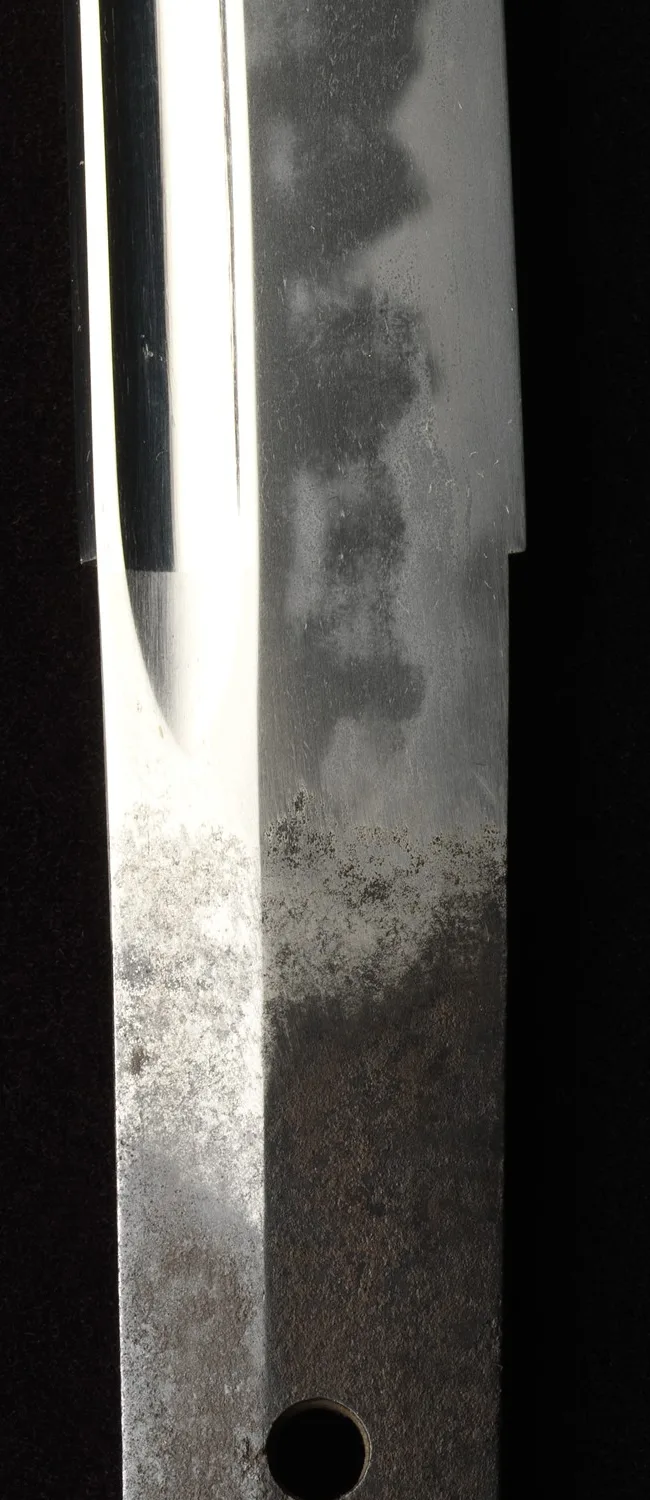
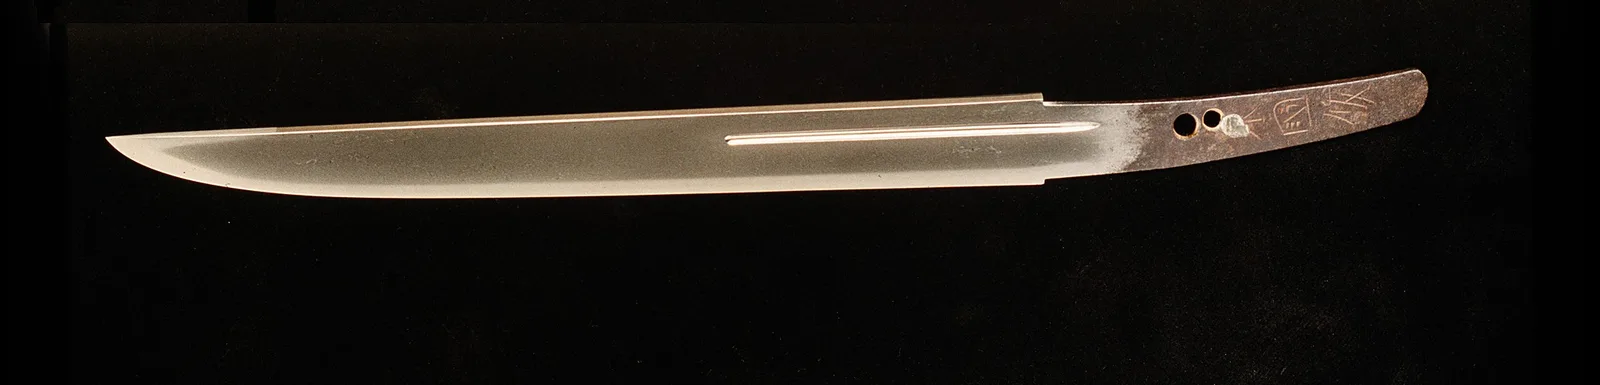
O hi (樋) é o sulco que percorre a lâmina ao comprido; abri-lo diz-se kaku (掻く). Talha-se depois da têmpera e do desbaste do forjador, o kaji-oshi (鍛冶押し), às vezes pelo próprio forjador e às vezes por um gravador, o horishi (彫師). Nenhuma fonte antiga explica para que servia; as explicações correntes são aliviar a lâmina sem perder muita rigidez, enfeitá-la e fazê-la silvar ao cortar o ar. Markus Sesko reserva a palavra horimono (彫物) para as gravuras e separa-a do hi, e este guia faz o mesmo.
| Tipo | Como é | O que diz |
|---|---|---|
| bōhi (棒樋) | Um só sulco largo. Em tantō e ko-wakizashi chama-se katana-hi (刀樋). | O mais corrente. Se chega até ao shinogi e só deixa margem para o lado do dorso é kata-chiri (片チリ), muito mais frequente no kotō; com margem dos dois lados, ryō-chiri (両チリ). |
| soebi (添樋) | Um sulco fino que acompanha o largo. | Introduzido pelos Bizen do Nanbokuchō, vive o seu melhor momento no período Muromachi. |
| tsurebi (連樋) | Como o soebi, mas a ponta ultrapassa a do largo e sobe para o dorso. | Populariza-se no fim do período Muromachi, embora já apareça em mestres do Kamakura e do Nanbokuchō. |
| futasujibi (二筋樋) | Dois sulcos iguais e paralelos. | Surge no fim do Kamakura; numa lâmina claramente anterior é provavelmente acrescentado. |
| koshibi (腰樋) | Um sulco curto na base, quase sempre numa só face. | Sobretudo em tantō e ko-wakizashi. |
| gomabashi (護摩箸) | Dois sulcos curtos e arredondados, como os pauzinhos do rito goma. | Raro em tachi e katana; próprio de tantō e ko-wakizashi. |
| naginata-hi (薙刀樋) | Estreita e sobe para o dorso perto da ponta. | Em naginata e em lâminas kanmuri-otoshi e unokubi-zukuri. |
| shōbu-hi (菖蒲樋) | Dois sulcos pequenos que se juntam na ponta. | Pouco corrente; vê-se sobretudo em tantō. |
Há mais variantes, como o take-kurabe (丈比べ), dois sulcos finos de comprimento diferente, ou o kuichigai-bi (喰違樋), interrompido ou cruzado. Também se olha para a maneira como o hi acaba:
| Terminação | Como acaba |
|---|---|
| kakinagashi (掻流し) | Em baixo, afina-se e desvanece-se no espigão. É a forma antiga. |
| kakitōshi (掻通し) | Em baixo, percorre o espigão até ao fim. |
| marudome (丸留) | Em baixo, acaba arredondado acima da habaki. |
| kakudome (角留) | Em baixo, acaba em ângulo acima da habaki. |
| hisaki-agaru (樋先上る) | Em cima, passa a linha do yokote. Mais frequente no kotō; também pode resultar de uma ponta refeita. |
| hisaki-sagaru (樋先下る) | Em cima, fica abaixo do yokote. Típico de meados do Nanbokuchō. |
Um hi só conta para o kantei se for original. O ato-bi (後樋) é o que se talhava depois, para aliviar uma lâmina ou para esconder defeitos como fukure ou kitae-ware; um futasujibi numa lâmina claramente anterior ao fim do Kamakura, ou um hisaki-agaru numa ponta refeita, são indícios de que o sulco não é de origem.
A alcunha popular de «canal de sangue», chinagashi (血流し), não explica nada. O que o hi faz de facto é dificultar o endireitamento de uma lâmina dobrada, e por isso, para iai com risco de dobrar, recomendam-se lâminas sem ele; um ensaio moderno só encontrou uma ligeira perda de resistência. Noutras épocas enchia-se por vezes de laca vermelha, que os polidores hoje retiram sem se saber se tinha um sentido. Há quem lhe leia ainda um sentido religioso: um bōhi ou um futasujibi em cada face evocariam uma tríade budista, e um koshibi, a espada de Fudō Myōō (不動明王). As oficinas nomeiam ainda outros, próprios das lanças, como o shinogi-hi, fino e sobre o shinogi, ou o kusabi-hi, em ziguezague.
Segundo a prática das oficinas, a lâmina tem de estar já formada na pedra grossa, a arato (荒砥), antes de se talhar o hi; o canal abre-se com raspadores, hoje com ponta de metal duro, a ponta do hi remata-se com cinzel e o conjunto alisa-se com pedras de forma. É mais difícil do que o desbaste, e uma pedra romba deixa um hi rombo. O hi também muda com os séculos: um bōhi ryō-chiri pode ter sido alargado mais tarde até ficar kata-chiri.
Lâminas irmãs, shin'uchi e kageuchi
Há oficinas que forjam lâminas «irmãs» para ver que parte do resultado é do aço e que parte é da mão. Distinguem duas maneiras: cortar em dois uma mesma pele já dobrada e fazer uma lâmina com cada metade, com núcleos que podem não ser iguais (meias-irmãs), ou cortar em dois um bloco já composto, pele e núcleo juntos, o que dá irmãs de verdade.
Nem assim, contam essas oficinas, saem iguais. Com a mesma argila, uma de duas irmãs saiu mais dura e de grão mais denso do que a outra, por diferenças que ninguém procurou na têmpera. Um tachi e um wakizashi do mesmo bloco, feitos à maneira de Norishige, acabaram um com um grande desenho e ji-nie à vista e o outro com um grão fechado; também não foram polidos da mesma forma, com hadori um e com sashikomi o outro. E duas meias-irmãs em kōbuse de três camadas (núcleo dobrado 12 vezes, pele 14 e uma camisa exterior 8) dão a medida do cansaço de que fala a secção do shingane: no polimento uma perdeu 138 g e a outra 270 g, com parte da camisa já gasta.
Forjar a mais para escolher é costume antigo. Para uma encomenda, o forjador podia fazer várias lâminas; a melhor, o shin'uchi (真打), ia para o cliente ou para o santuário, e as outras, os kageuchi (影打), ficavam na oficina ou eram oferecidas.
Para continuar a ler
- NBTHK · a forja e o polimento, passo a passo O museu da NBTHK explica a forja, do tamahagane ao polimento. Em japonês.
- NBTHK · o tatara e o tamahagane O forno da NBTHK em Okuizumo, as suas campanhas e as classes de tamahagane. Em japonês.
- Wikipedia · Tamahagane (em japonês) A história do nome, o tatara, as classes de aço e os forjadores que fundem o seu.
- Wikipedia · Japanese swordsmithing Um panorama em inglês do processo, das estruturas e da metalurgia da têmpera.
- Markus Sesko · o hi, tipo a tipo Tipos de sulco, terminações e ato-bi, com os forjadores que usaram cada um. Em inglês.
- Japanese Sword Index · as estruturas da lâmina Sanmai, kōbuse, makuri e shihōzume: onde fica o núcleo macio em cada uma. Em inglês.