Forja y construcción
Una hoja japonesa es acero escogido, plegado, combinado y templado. Este tema sigue el camino de la forja, de la arena ferruginosa a la acanaladura del hi, y separa lo que se sabe de lo que se repite: qué hace de verdad el plegado, por qué el catálogo de estructuras es un modelo y no un dato, qué significa ver el núcleo y qué deja el temple en la hoja.
Del hierro de río al acero: la tatara y el tamahagane
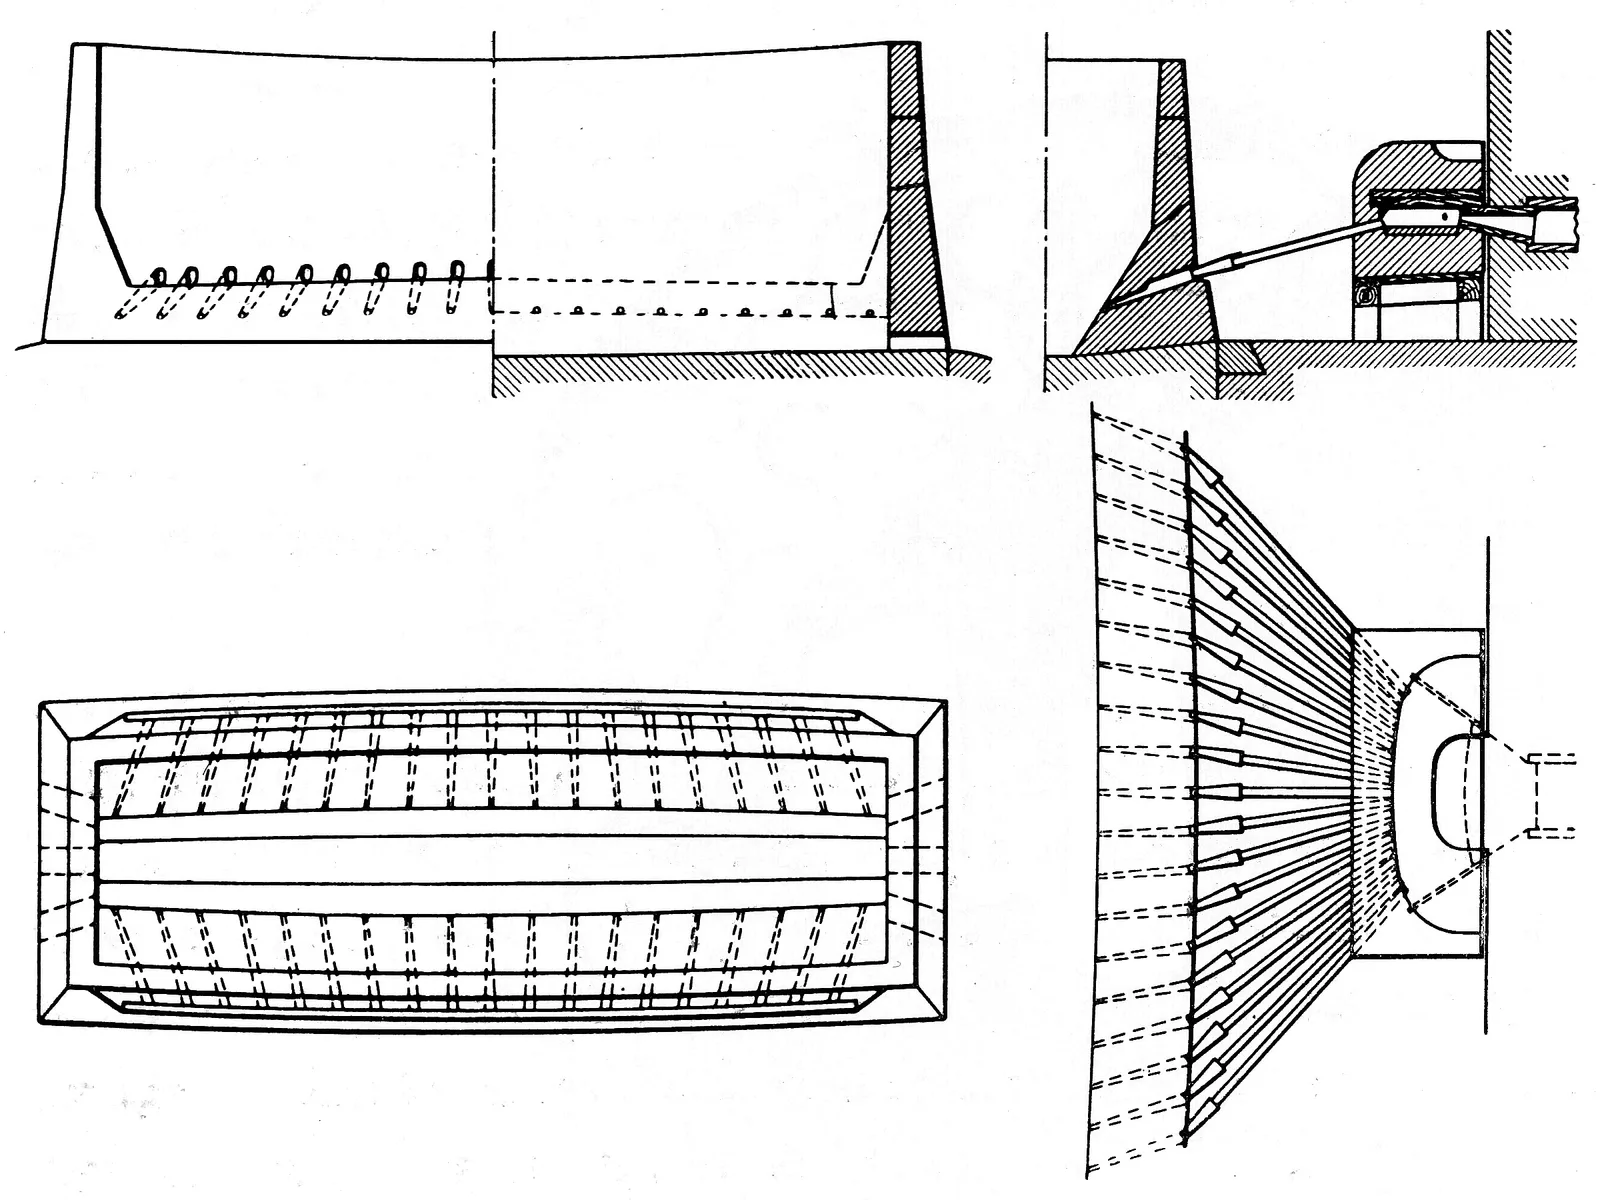
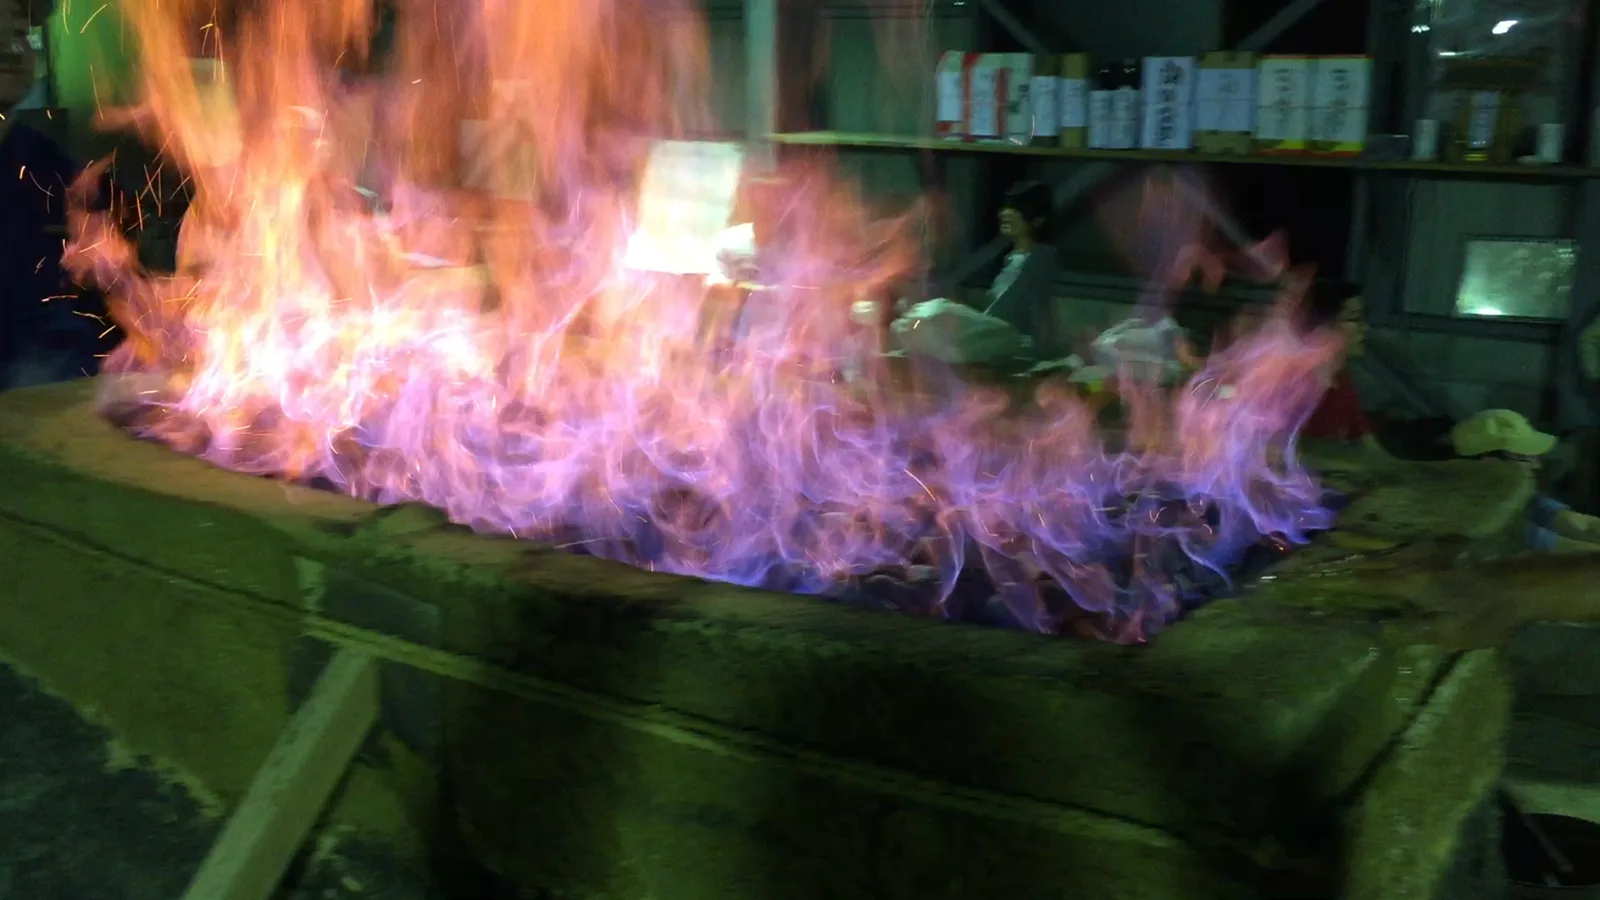
La espada japonesa empieza en la arena. El satetsu (砂鉄), arena ferruginosa de ríos y laderas, se reduce con carbón vegetal en la tatara (たたら), un horno bajo de arcilla en forma de cajón que se carga por capas y se alimenta de aire con fuelles. El hierro no llega a fundirse del todo: al romper el horno sale una masa esponjosa y desigual, el kera (鉧), donde conviven zonas de hierro casi dulce, de acero y de fundición. Se trocea, se mira la fractura de cada pedazo y se clasifica.
La NBTHK ordena el resultado por su carbono:
| Clase | Carbono | Cómo se comporta |
|---|---|---|
| tetsu (鉄), hierro | 0–0,03 % | se estira a martillo incluso en frío |
| hagane (鋼), acero | 0,03–1,7 % | se estira a martillo en caliente: es lo que se busca |
| zuku (銑), fundición | más de 1,7 % | no se deja forjar; hay que descarburarla |
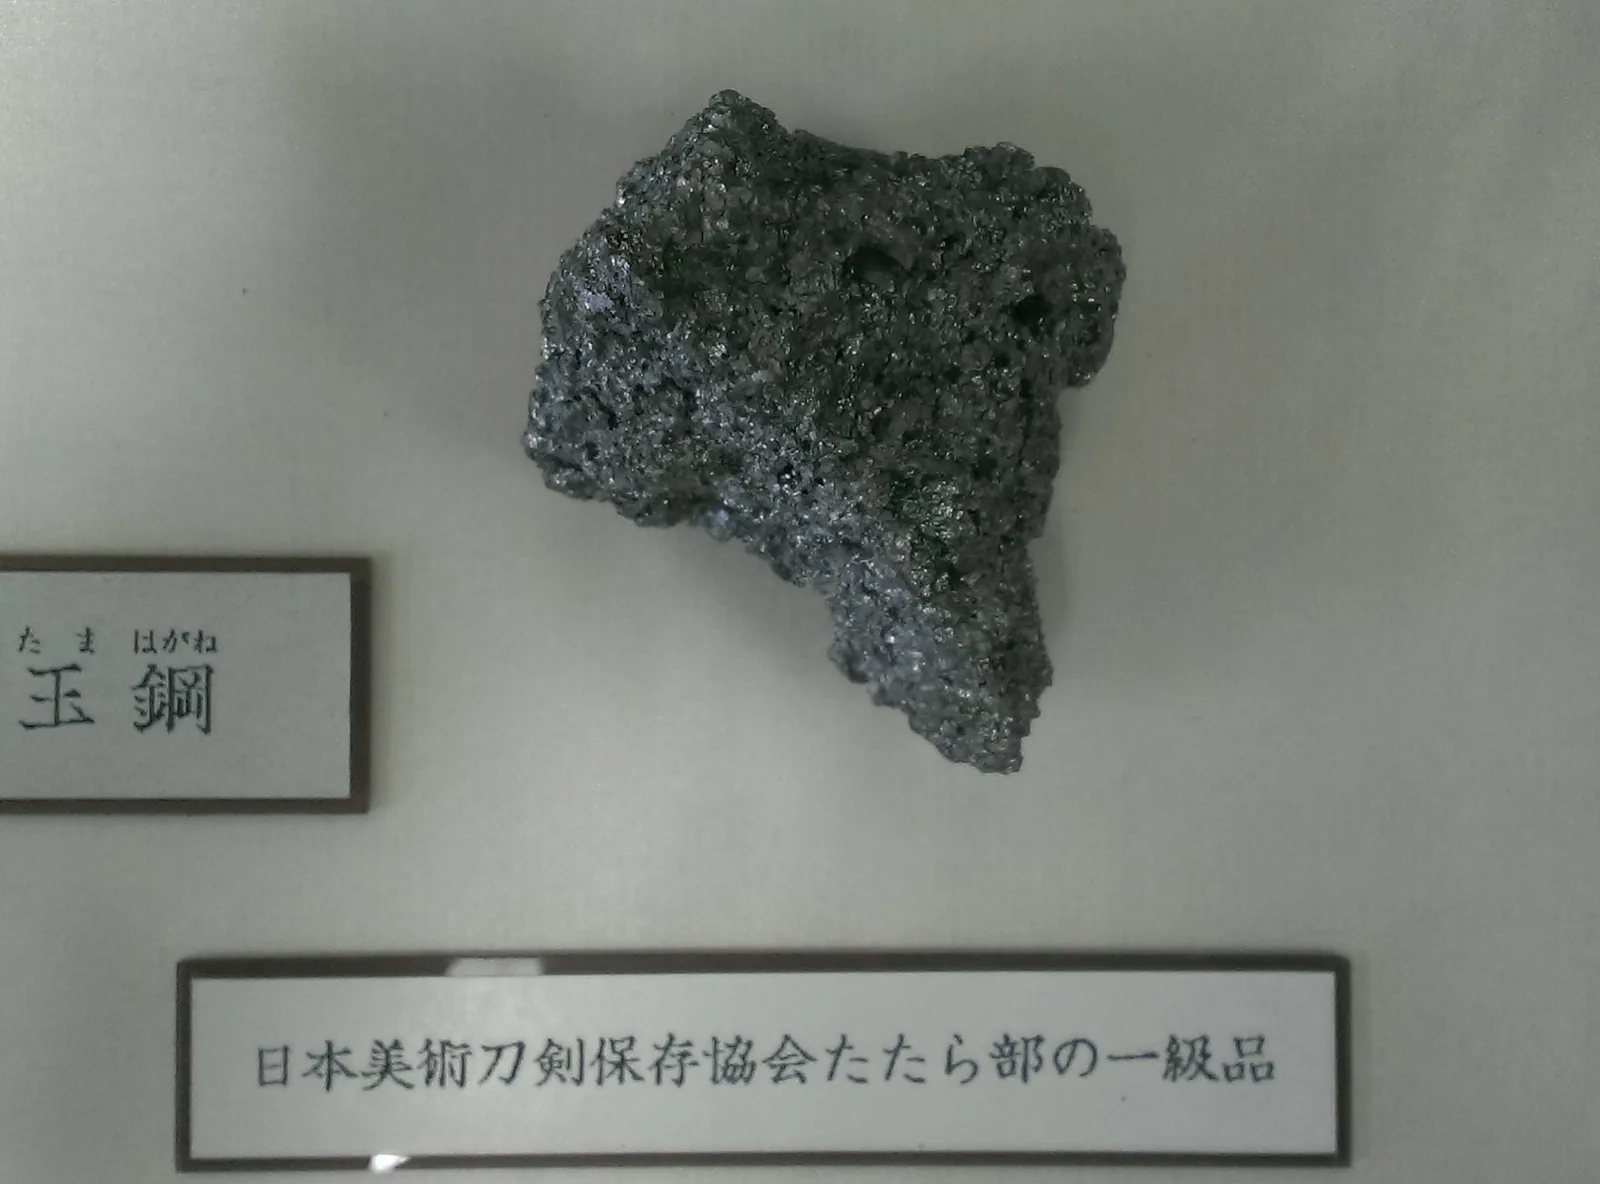
El mejor acero de ese reparto se llama tamahagane (玉鋼). Según la NBTHK, el tamahagane de primera y de segunda clase tiene entre 0,5 y 1,2 % de carbono; las clases inferiores, de carbono muy desigual, sirven para hacer oroshigane (ver la sección siguiente). El tamahagane es además muy pobre en fósforo y azufre, y eso facilita soldarlo consigo mismo una y otra vez durante la forja.
Hoy sale sobre todo de la Nittōho tatara (日刀保たたら), la tatara de la NBTHK en Okuizumo (prefectura de Shimane), levantada sobre el solar de la antigua Yasukuni-tatara y encendida en noviembre de 1977. Trabaja sólo en invierno, unas pocas campañas al año, cada una de tres días y tres noches sin parar, bajo la dirección de un maestro fundidor, el murage (村下). De cada campaña sale un kera de unas 2,5 toneladas, y sólo una parte es tamahagane de primera. La NBTHK lo reparte una vez al año, y por norma sólo puede obtenerlo un herrero con licencia.
Conviene separar el acero del mito. El nombre «tamahagane» no es antiguo: aparece en la era Meiji, cuando el acero de tatara se vendía a la Marina. En Kibi, la futura Bizen, se fundía hierro en horno bajo ya a mediados del siglo VI, y con arena ferruginosa desde la segunda mitad de ese siglo; y el método kera-oshi (鉧押し), que da acero directamente, se atribuye al Chikusa-hagane (千種鋼) de Harima, en el siglo XVI. Pero cómo se hacía el acero, y cómo se forjaba, en tiempos del kotō no se sabe: el método «tradicional» que se enseña hoy procede de registros del periodo Edo. Amada Akitsugu (天田昭次), Tesoro Nacional Vivo, sostenía que el acero del kotō y el del shintō difieren de forma decisiva, y algunos herreros de hoy, él entre ellos, han fundido su propio acero en lugar de trabajar sólo con el tamahagane de la NBTHK.
Hay forjadores que van más allá y sostienen que la tatara no tiene nada de única, porque la reducción en horno bajo se conoció en muchas culturas, y que la fama del «acero joya», como se ha dado en traducir tamahagane fuera de Japón, es más romántica que técnica. Lo que sí es histórico es su uso industrial: entre 1933 y 1945 la Yasukuni-tatara (靖国たたら) hizo 118 campañas para las espadas del ejército, con unas 50 toneladas de tamahagane en total.
El acero propio: oroshigane
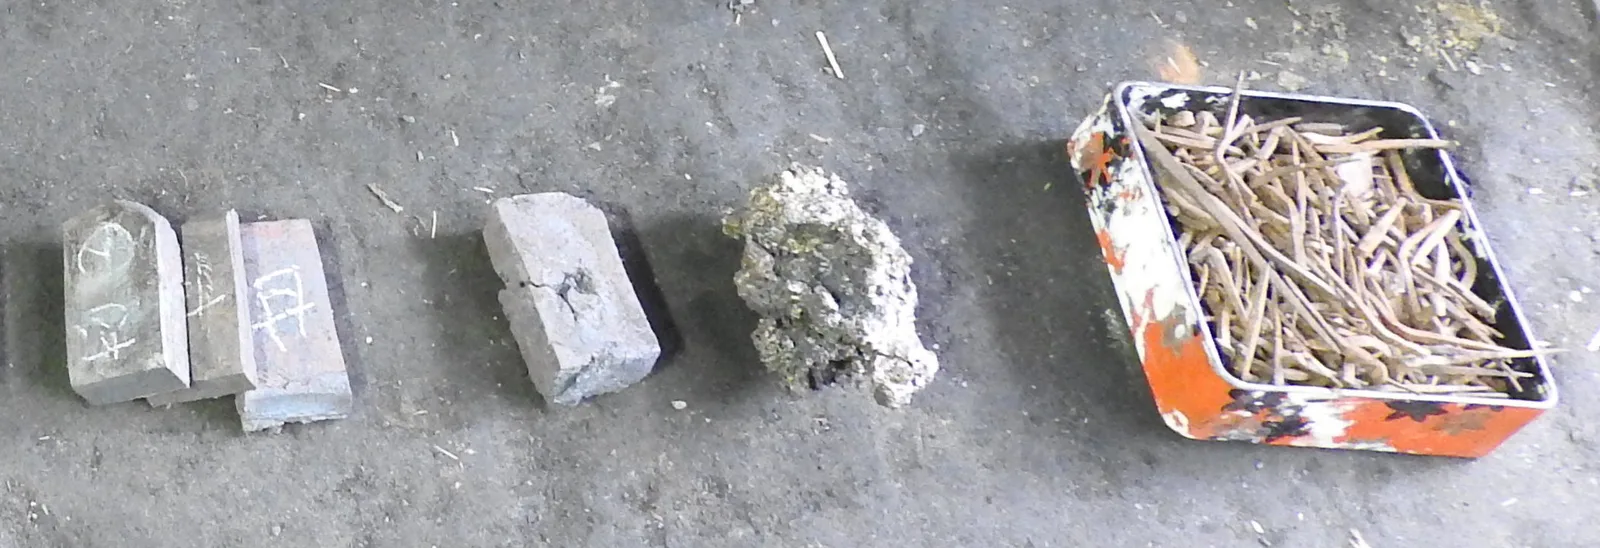
El oroshigane (卸し鉄) es el acero que el herrero se hace en su propia fragua, rebajando o recarburando otro material: tamahagane de clase baja, hierro viejo (clavos, herrajes) o hierro de tatara antiguo. Así ajusta el carbono al que quiere y no depende sólo del reparto de la NBTHK. Hay herreros que lo prefieren por el carácter que da al acero de la hoja.
Según los forjadores, lo que sale de una fundición así es una esponja con burbujas, escoria y restos de carbón, que hay que limpiar a fuerza de plegarla. Por eso el oroshigane entra en el proceso en el mismo punto que el tamahagane: en el apilado y el plegado de la sección siguiente.
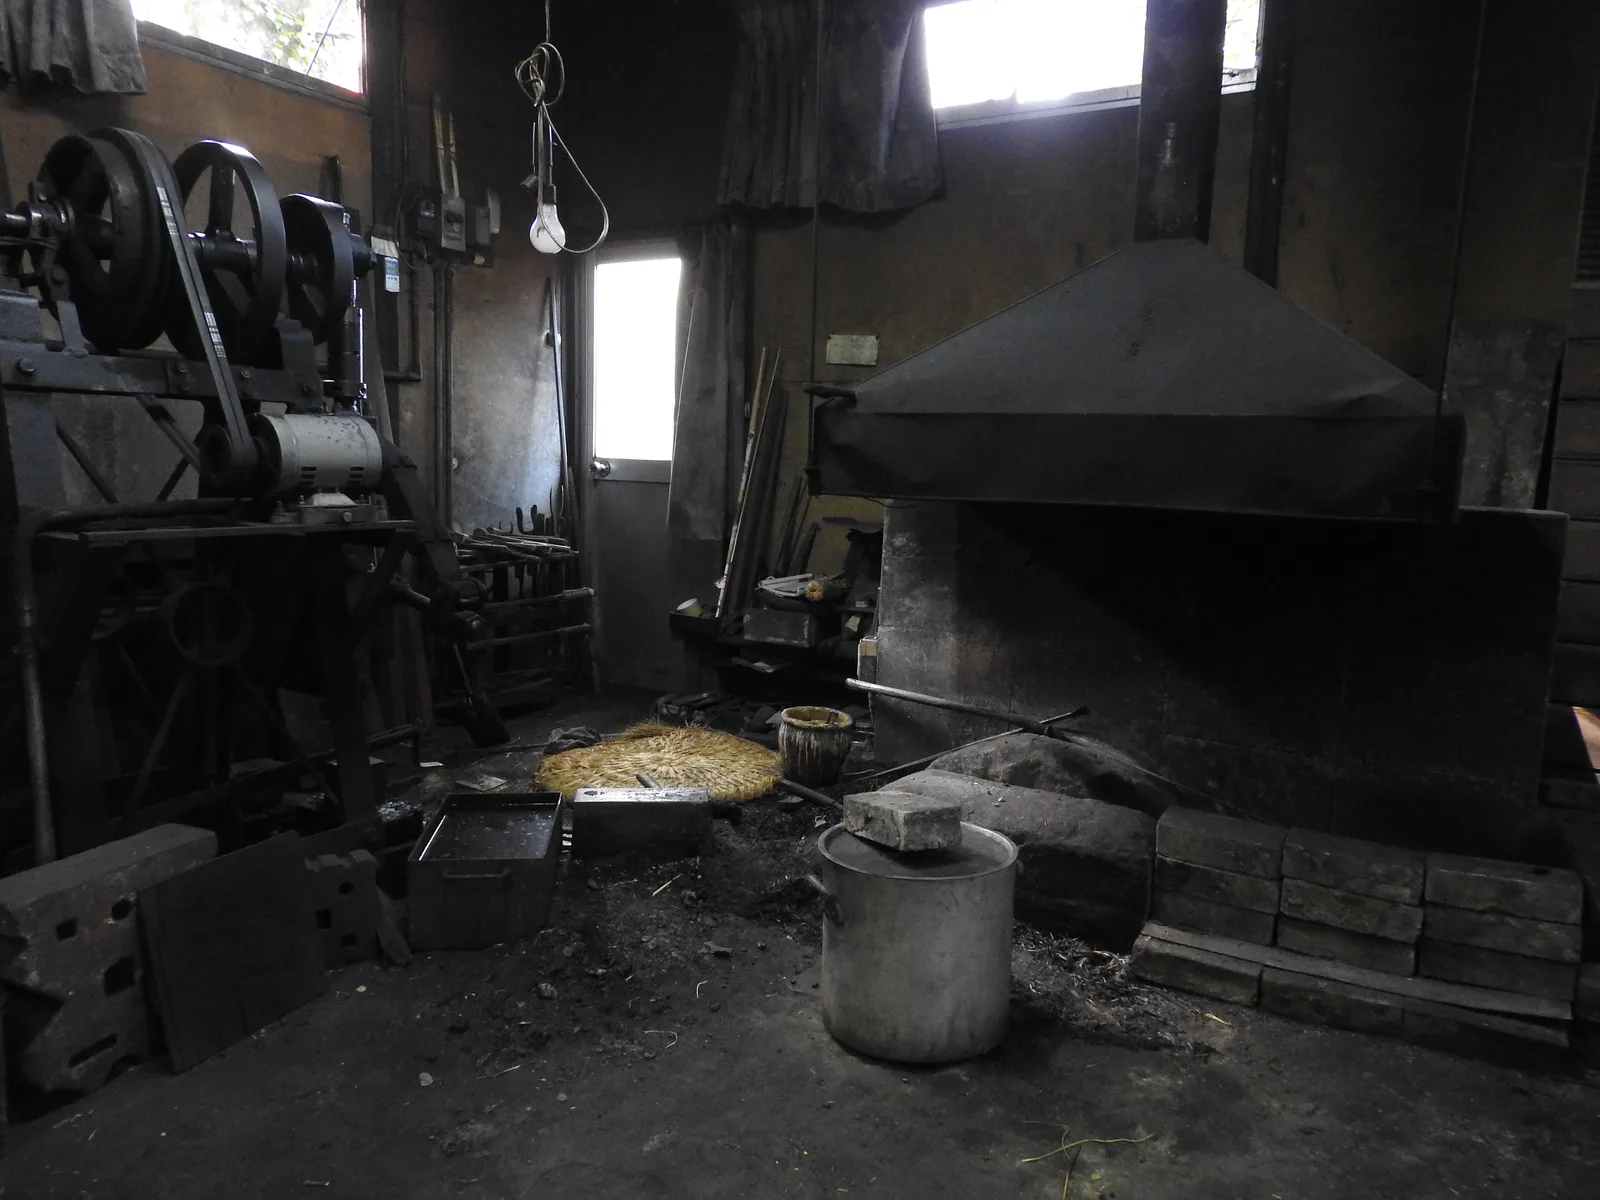
En la práctica de los talleres nada se tira: los aprendices rebuscan en la escoria del fondo de la fragua los trozos de acero que se han caído y se hacen con ellos su propio oroshigane. Hay forjadores que describen lo que sale de cada fundición como una esponja de 5 a 7 kg con un 1,2 a 1,5 % de carbono, que limpian con 8 a 15 pliegues, y los hay que sostienen que mezclar tamahagane de hornos pequeños con oroshigane da un acero más vivo que el tamahagane de Shimane solo.
Preparar y plegar el acero
Antes de plegar hay que escoger. En el mizuheshi (水へし) el tamahagane se aplana al rojo hasta unos 5 mm y se enfría en agua; en el kowari (小割り) esas placas se parten en trozos de 2 a 2,5 cm. La fractura separa los aceros: el duro se quiebra limpio y el blando se dobla sin romperse. La NBTHK cuenta que así se eligen entre 3 y 4 kg de material.
En el tsumiwakashi (積み沸かし) los trozos se apilan sobre una paleta de acero con mango, la teko, se envuelven en papel mojado, se rebozan en ceniza de paja, se bañan en barro líquido y se calientan hasta que sueldan en un solo bloque. La ceniza y el barro hacen de fundente: el sílice fundido protege el acero de la cascarilla de óxido y sale despedido con la escoria al batir.
Después viene el plegado, el orikaeshi-tanren (折り返し鍛錬): se estira el bloque, se entalla por la mitad, se dobla sobre sí mismo y se vuelve a soldar. El maestro, el yokoza (横座), sostiene la teko y marca con un martillo pequeño dónde hay que golpear; sus ayudantes, los sakite (先手), pegan con el martillo grande. De ese diálogo de golpes viene la expresión aizuchi o utsu (相槌を打つ), que en el japonés de todos los días significa «asentir». Se pliega siempre en la misma dirección (ichimonji-gitae, 一文字鍛え) o alternando a lo largo y a lo ancho (jūmonji-gitae, 十文字鍛え).
La NBTHK habla de unos quince pliegues. A la primera mitad la llama shita-gitae (下鍛え), «forja de base», y a la segunda age-gitae (上鍛え), «forja de acabado». Cada pliegue dobla las capas: quince dan 2¹⁵, unas 33 000. En los talleres no todo el acero de la hoja se pliega igual, porque el que va al filo y a la piel recibe más pliegues que el del núcleo, y las cifras cambian de un taller a otro. En el camino se pierde mucho peso: de los 3 o 4 kg escogidos sale una hoja de alrededor de un kilo.
¿Para qué tanto trabajo? Plegar no es dibujar. Cada calda y cada batida expulsan escoria, cierran poros y reparten el carbono por el bloque, que además baja un poco con cada pliegue. Los talleres advierten de que plegar de más, o sin cuidado, deja un acero demasiado dulce; y plegar un acero industrial moderno, que ya sale limpio y homogéneo, no lo mejora: le da textura, pero le quita carbono y puede meter óxido entre las capas.
Dos detalles de oficio. Al escoger, la fractura del acero duro recuerda a la de una galleta de arroz (senbei) seca, y la del blando, a la de una mojada. Al apilar, los trozos que aún llevan escoria van por fuera, donde el fuego los limpia mejor, y los mejores, en el centro, para que no se quemen. A veces la propia firma presume del método: hay hojas con 下鍛 (shita-gitae) o 上鍛 (age-gitae) en el mei, y otras con 真十五枚甲伏造 (shin jūgo-mai kōbuse tsukuru), un kōbuse de quince capas atribuido a Ōmura Kaboku (大村加卜), en el siglo XVII, que usaron también Suishinshi Masahide (水心子正秀) y otros.
Qué es y qué no es el hada
El hada (肌), la veta que se ve en el acero pulido, es la huella de las capas del plegado: donde la superficie de la hoja corta las capas, cada una deja una línea. Para los forjadores es una consecuencia de refinar el acero, no su objetivo. Por eso un hada vistoso no garantiza un buen acero, y un acero sin defectos a la vista tampoco basta para decir que es bueno: lo que se juzga es su color, su profundidad y su brillo, y la actividad del ji, las partículas de ji-nie y las líneas de chikei de las que habla «El temple a la vista».
El tipo de veta depende de cómo se orienten las capas respecto a la cara de la hoja. En el modelo con que lo explican los talleres: si el bloque se aplana de plano, la cara corta las capas en sesgo y sale itame (板目), la veta ondulada de un tablón; si se gira noventa grados antes de aplanarlo, las capas llegan a la cara de canto y sale masame (柾目), líneas rectas y paralelas. Las hojas reales mezclan una cosa y otra, y los nombres de cada variante (mokume, ayasugi y otras) están en «Anatomía de la katana».
Los talleres añaden que parte del grano visible no es dibujo de capas sino actividad de partículas que nace en el temple, y el pulido puede acentuar o apagar el hada (ver «El pulido y los cuidados»): la misma hoja enseña más o menos veta según cómo se haya pulido.
En los talleres se ha observado que el gran dibujo de Norishige (則重) es de lo más fácil de imitar, y que lo que no se copia es la actividad de su acero: la prueba de que el hada, solo, no dice la calidad. Y dos hojas hermanas, sacadas del mismo bloque, pueden enseñar hadas muy distintos (ver la última sección de este tema).
Las estructuras de laminado (tsukurikomi)
Que no se rompa, que no se doble y que corte bien son exigencias contrarias: el acero duro corta pero es frágil, y el blando aguanta pero se dobla. La respuesta clásica es combinar aceros de distinto carbono. El tsukurikomi (造込み) es la manera de combinarlos, y su vocabulario nombra cuatro aceros por su sitio: hagane (刃鉄), el del filo; kawagane (皮鉄), el de la piel o los costados; munegane (棟鉄), el del lomo; y shingane (心鉄), el núcleo, pobre en carbono.
El catálogo que sigue es el que repiten los manuales, y tiene dos límites que conviene decir antes de la tabla. Es un modelo: nace de hojas shinshintō y de talleres modernos, que unen aceros homogéneos, y muchas hojas antiguas no encajan en él. Y no es una escala de calidad: ninguna estructura es mejor que otra por sí misma. Son métodos distintos, y lo que decide es la calidad de cada acero y del trabajo.
| Estructura | Cómo se reparte el acero |
|---|---|
| muku (無垢), también maru-gitae (丸鍛え) | Un solo acero. Filo y cuerpo sólo se diferencian por el temple. |
| kōbuse (甲伏せ) | Una piel de acero duro, doblada en U, envuelve un núcleo blando. Es la más citada. |
| makuri (捲り) | El acero duro se enrolla alrededor del núcleo y se cierra en el lomo. El resultado se parece mucho al del kōbuse. |
| sanmai (三枚) | Un sándwich: el acero duro va en el centro y asoma en el filo, entre dos costados más blandos. |
| honsanmai (本三枚) | Acero duro en el filo, el núcleo blando encima y acero de piel en los dos costados. |
| shihōzume (四方詰め) | Como el honsanmai, más un acero propio en el lomo: el núcleo queda cercado por los cuatro lados. |
| gyaku-kōbuse (逆甲伏せ) | Al revés que el kōbuse: el acero blando envuelve una pieza dura que asoma en el filo. |
| wari-hagane (割刃金) | Se abre una hendidura en el filo de un cuerpo blando y se encaja en ella el acero duro. |
Los cortes de hojas reales cuentan otra cosa. En 1929, Ashida Teruo (足田輝雄) dibujó al microscopio las secciones de una docena de hojas, y varias no se dejan clasificar en el catálogo. Amada Akitsugu, al cortar hojas muy corroídas de Yamato del periodo Kamakura, no encontró núcleo: sólo acero blando plegado en gyaku-kōbuse con un poco de acero duro metido en el filo, a la manera de una wari-hagane. Y el estudio de Kitada Masahiro (北田正弘) sobre una hoja del Muromachi firmada por Nobukuni Yoshikane (信國吉包) midió en torno a un 0,6 % de carbono en el filo y un 0,1 % en el lomo.
Según la práctica de los talleres, que conviene leer con el aviso de que el catálogo es un modelo, la mayoría de las hojas de Bizen y el Sōshū genuino serían kōbuse o makuri, y muchas copias Sōshū modernas, sanmai; se ve sanmai también en tantō de Hasebe, en Gassan, en parte de Mino y en algunas hojas de Kiyomaro y de Miyairi Shōhei. Hay quien atribuye el shihōzume a Kanemoto (兼元) y a toda la escuela de Mino, pero la sección de un Kanemoto de Seki que dibujó Ashida es una makuri sencilla. Se ha observado también que un núcleo descentrado deja un hamon más débil en una cara y aflora antes por ella, y que pasa más en kotō que en shintō.
El análisis de Kitada dejó otro dato: el filo tenía titanio, propio del satetsu, y el núcleo no, lo que apunta a otra materia prima, quizá importada. Encaja con las hojas del grupo Nobukuni de Chikuzen firmadas 以南蛮鉄作之 (nanban-tetsu o motte kore o tsukuru; «hecha con hierro nanban»), el nanban-tetsu (南蛮鉄) que llegaba de fuera.
La consecuencia para quien mira una hoja: la construcción es vocabulario del taller y de los libros, no un dato que se lea en la superficie. Salvo en una fractura o donde los pulidos han gastado la piel, la estructura de una hoja concreta casi nunca se ve, y ninguna ficha seria debería afirmarla sin más.
El shingane y qué significa verlo
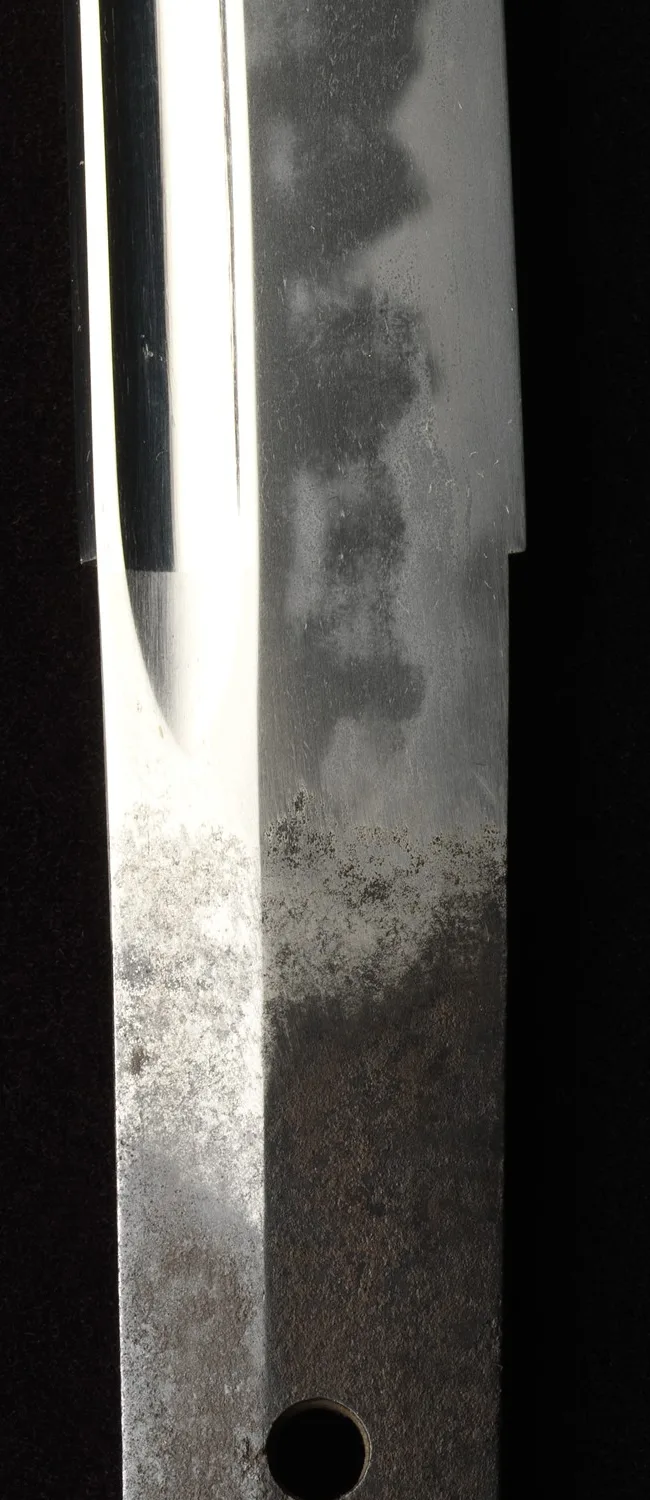
Una hoja con núcleo no lo enseña mientras la piel lo cubre. El núcleo aflora cuando los pulidos, siglo tras siglo, van gastando el acero exterior; también cuando la piel era fina de origen o el núcleo iba descentrado, y en ese caso suele salir por una sola cara. Los pulidores advierten de que, si llega al filo, en ese tramo ya no hay acero capaz de endurecerse, y ni un temple nuevo devolvería allí el filo duro. Pasa sobre todo en la punta, donde la piel puede quedarse corta al estirar la barra.
El mercado japonés tiene un vocabulario preciso para lo que se ve:
- tsukare (疲れ): la hoja «cansada», con el fondo a la vista por los pulidos o dañada por la corrosión.
- ji-are (地荒れ): la costura entre la piel y el núcleo se ve como una falta; pesa poco en el uso y mucho en la estética.
- tsukare-utsuri (疲れ映り): el núcleo asoma como una bruma blanquecina que imita el shirake-utsuri (白気映り); rebaja mucho el valor artístico.
Hay, en cambio, rasgos de escuela en los que el núcleo se deja ver y se aprecian: el Rai-hada (来肌) de la escuela Rai y el namazu-hada (鯰肌) de Aoe, manchas oscuras y limpias que también se llaman sumigane (澄鉄).
Sobre lo demás hay dos lecturas, y esta guía da las dos. La del mercado trata el núcleo visible como un defecto de estado, más grave cuanto más se ve. La de muchos pulidores recuerda que «shingane» nombra una posición y no una calidad: en las mejores hojas antiguas el núcleo está tan bien forjado que apenas se distingue, y lo que importa es la calidad de cada acero, no que asome.
Hay pulidores que recuerdan un Osafune Tadamitsu (忠光) cuyo núcleo era más hermoso que la piel; y se ha observado, al revés, que en algunas hojas shintō el núcleo es tosco y aflora como manchas sucias. El núcleo también ha servido para engañar: en las Kuwana-uchi (桑名打), falsificaciones de hojas Bizen del Muromachi hechas en Kuwana a finales de Edo, según los talleres se dejaba asomar a propósito un núcleo oscuro para fingir el utsuri de Bizen (ver «Estado de la hoja: defectos y engaños»).
Dar forma: sunobe y hizukuri
Con los aceros ya unidos, el sunobe (素延べ) estira la barra hasta un largo algo menor que el de la hoja terminada. Luego se corta en bisel el extremo y se dobla hacia el lomo, de modo que en el filo de la punta quede sólo acero duro.
En el hizukuri (火造り) el herrero da forma con el martillo pequeño al lomo, al shinogi, al filo y a la espiga, y afina los grosores a lima y con la sen, una cuchilla de dos mangos que rebaja el acero. Los forjadores dejan la hoja con menos curva de la prevista, porque el temple le añadirá sori (ver «La forma (sugata)»). Después se recuece suavemente, se endereza en frío y recibe un primer desbaste antes de pasar a la arcilla.
En el lenguaje de los talleres y de las fichas, «sunobe» tiene además otro sentido: una hoja de acero moderno estirada sin plegar. Conviene saberlo al leer la descripción de un guntō o de una obra no tradicional.
Tsuchioki y yaki-ire: lo que hace el temple
Antes del temple la hoja se desengrasa y se cubre de yakibatsuchi (焼刃土), la arcilla de temple: arcilla refractaria con polvo de carbón y de piedra de afilar, cada herrero con su receta. En el tsuchioki (土置き) se aplica fina sobre el filo y gruesa sobre el cuerpo y el shinogi-ji. Luego, de noche o en penumbra para juzgar el color del acero, se calienta toda la hoja por igual (la NBTHK habla de unos 800 °C) y se hunde de golpe en agua: es el yaki-ire (焼き入れ).
Ese instante produce tres cosas a la vez:
- Un filo duro y un cuerpo más blando. Bajo la capa fina el acero se enfría deprisa y se vuelve martensita, durísima; bajo la gruesa se enfría más despacio y queda más tenaz.
- La curva. La martensita ocupa más volumen, el filo se alarga respecto al lomo y la hoja, que en el agua se curva un instante hacia el filo, acaba curvada hacia el lomo. Esa es la curva final, que luego se retoca a martillo.
- El hamon (刃文), la frontera visible entre la zona templada y el resto, con su nie y su nioi. Cómo se lee está en «El temple a la vista».
Los talleres coinciden en que la arcilla gobierna dónde templa la hoja, pero no dibuja el hamon por sí sola: el dibujo depende también del acero y del fuego, y hay temples sin arcilla o con arcilla sólo en la zona del hamon, aunque los herreros de hoy sí trazan con ella detalles como los ashi. Y el temple tiene fondo: la zona dura es un volumen, no una línea pintada, así que al rebajar la hoja con los pulidos cambia el borde que aflora. Un hamon calmado en una hoja muy pulida puede deberse al desgaste y no al estilo, y las dos caras de una hoja pueden mostrar hamon distintos por arcilla o calor desiguales, por una cara más pulida que la otra o por un núcleo descentrado.
Lo del fondo se ha comprobado en taller. En un tantō se rebajaron 1,5 mm de una cara: el chōji muy activo de ese lado quedó mucho más calmado, y la hoja se curvó hacia la cara rebajada al perder la tensión del temple. En otro caso, un iaitō rebajado pasó de un kawazuko-chōji a un ko-midare y perdió curva. También hay hamon distintos a propósito: el Konotegashiwa Kanenaga (児手柏包永), obra de Kanenaga de la escuela Tegai (手掻) en el periodo Kamakura, lleva midare en una cara y suguha en la otra, y toma el nombre de un poema antiguo que usa esa planta como imagen de lo que tiene dos caras. Del lado del taller, hay forjadores que dejan el filo romo, de 1,5 a 2 mm, para que no se agriete en el agua, y los hay que sostienen que escuelas antiguas como Ichimonji templaban sin arcilla, calentando sólo el filo; es una hipótesis de taller, sin prueba documental.
Después del temple, el aitori (合い取り) es un revenido suave que alivia tensiones; con él se corrigen la curva y la torsión. En los textos en inglés conviene no confundir los términos: el temple que endurece es hardening o quench, y tempering es este revenido que ablanda.
El temple es también el momento de más riesgo. La tensión puede abrir grietas de temple; la peor es el hagire (刃切れ), la que cruza el filo, el defecto más temido. Los forjadores añaden que la misma tensión abre los pliegues mal soldados, y en los talleres se dice que, si la hoja entra en el agua ladeada, cerca de la espiga puede quedar una sombra oblicua, el mizukage (水影); y el utsuri (映り), la bruma clara que algunas hojas muestran en el ji, también nace del temple. Los dos se explican en «El temple a la vista». Una hoja que pierde su temple, por ejemplo en un incendio, puede volver a templarse: es un saiha (再刃), que devuelve la función pero no la obra original (ver «Estado de la hoja: defectos y engaños»).
El hi: tipos, finales y hi añadidos
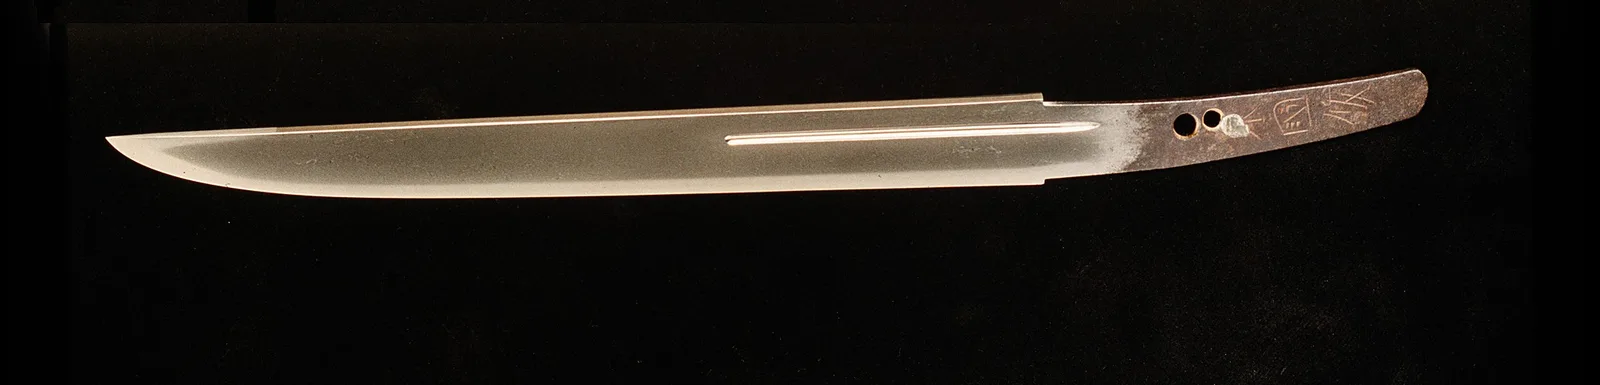
El hi (樋) es la acanaladura que recorre la hoja a lo largo; tallarlo se dice kaku (掻く). Se talla después del temple y del desbaste del herrero, el kaji-oshi (鍛冶押し), y lo hace a veces el propio herrero y a veces un grabador, el horishi (彫師). No hay fuente antigua que explique para qué servía; las explicaciones corrientes son aligerar la hoja sin perder mucha rigidez, adornarla y hacer que silbe al cortar el aire. Markus Sesko reserva la palabra horimono (彫物) para los grabados y la separa del hi, y esta guía hace lo mismo.
| Tipo | Cómo es | Qué dice |
|---|---|---|
| bōhi (棒樋) | Uno ancho. En tantō y ko-wakizashi se llama katana-hi (刀樋). | El más corriente. Si llega hasta el shinogi y sólo deja margen hacia el lomo es kata-chiri (片チリ), mucho más frecuente en kotō; si deja margen a los dos lados, ryō-chiri (両チリ). |
| soebi (添樋) | Uno fino que acompaña al ancho. | Lo introducen los Bizen del Nanbokuchō y vive su mejor momento en el Muromachi. |
| tsurebi (連樋) | Como el soebi, pero su punta rebasa la del ancho y sube hacia el lomo. | Se populariza a finales del Muromachi, aunque ya aparece en maestros del Kamakura y del Nanbokuchō. |
| futasujibi (二筋樋) | Dos iguales y paralelos. | Aparece a finales del Kamakura; en una hoja claramente anterior es probablemente añadido. |
| koshibi (腰樋) | Uno corto en la base, casi siempre en una sola cara. | Sobre todo en tantō y ko-wakizashi. |
| gomabashi (護摩箸) | Dos cortos y redondeados, como los palillos del rito goma. | Raro en tachi y katana; propio de tantō y ko-wakizashi. |
| naginata-hi (薙刀樋) | Se estrecha y sube hacia el lomo cerca de la punta. | En naginata y en hojas kanmuri-otoshi y unokubi-zukuri. |
| shōbu-hi (菖蒲樋) | Dos pequeños que se juntan en la punta. | Poco corriente; se ve sobre todo en tantō. |
Hay más variantes, como el take-kurabe (丈比べ), dos finos de largo distinto, o el kuichigai-bi (喰違樋), interrumpido o cruzado. Cómo acaba el hi también se mira:
| Final | Cómo acaba |
|---|---|
| kakinagashi (掻流し) | Abajo, se afila y se desvanece en la espiga. Es la forma antigua. |
| kakitōshi (掻通し) | Abajo, recorre la espiga hasta el extremo. |
| marudome (丸留) | Abajo, termina en redondo por encima de la habaki. |
| kakudome (角留) | Abajo, termina en ángulo por encima de la habaki. |
| hisaki-agaru (樋先上る) | Arriba, pasa la línea del yokote. Es más frecuente en kotō, y también puede resultar de una punta rehecha. |
| hisaki-sagaru (樋先下る) | Arriba, se queda por debajo del yokote. Es típico de mediados del Nanbokuchō. |
Un hi sólo sirve para el kantei si es original. El ato-bi (後樋) es el que se tallaba después, para aligerar una hoja o para esconder defectos como fukure o kitae-ware; un futasujibi en una hoja claramente anterior a finales del Kamakura, o un hisaki-agaru en una punta rehecha, son pistas de que el hi no es de origen.
El apodo popular de «canal de sangre», chinagashi (血流し), no explica nada. Lo que sí hace el hi es complicar el enderezado de una hoja doblada, y por eso para iai con riesgo de doblar se recomiendan hojas sin él; un ensayo moderno sólo encontró una ligera pérdida de resistencia. En otras épocas se rellenaba a veces de laca roja, que los pulidores de hoy retiran sin que se sepa si tenía un sentido. Hay quien le lee además un sentido religioso: un bōhi o un futasujibi en cada cara evocarían una tríada budista, y un koshibi, la espada de Fudō Myōō (不動明王). Los talleres nombran además otros propios de las lanzas, como el shinogi-hi, fino y sobre el shinogi, o el kusabi-hi, en zigzag.
Según la práctica de los talleres, la hoja tiene que estar ya formada con la piedra basta, el arato (荒砥), antes de tallar el hi; el canal se abre con cepillos, hoy con punta de metal duro, la punta del hi se remata con cincel y el conjunto se alisa con piedras de forma. Es más difícil que el desbaste, y una piedra roma deja un hi romo. El hi también cambia con los siglos: un bōhi ryō-chiri puede haberse ensanchado después hasta quedar kata-chiri.
Hojas hermanas, shin'uchi y kageuchi
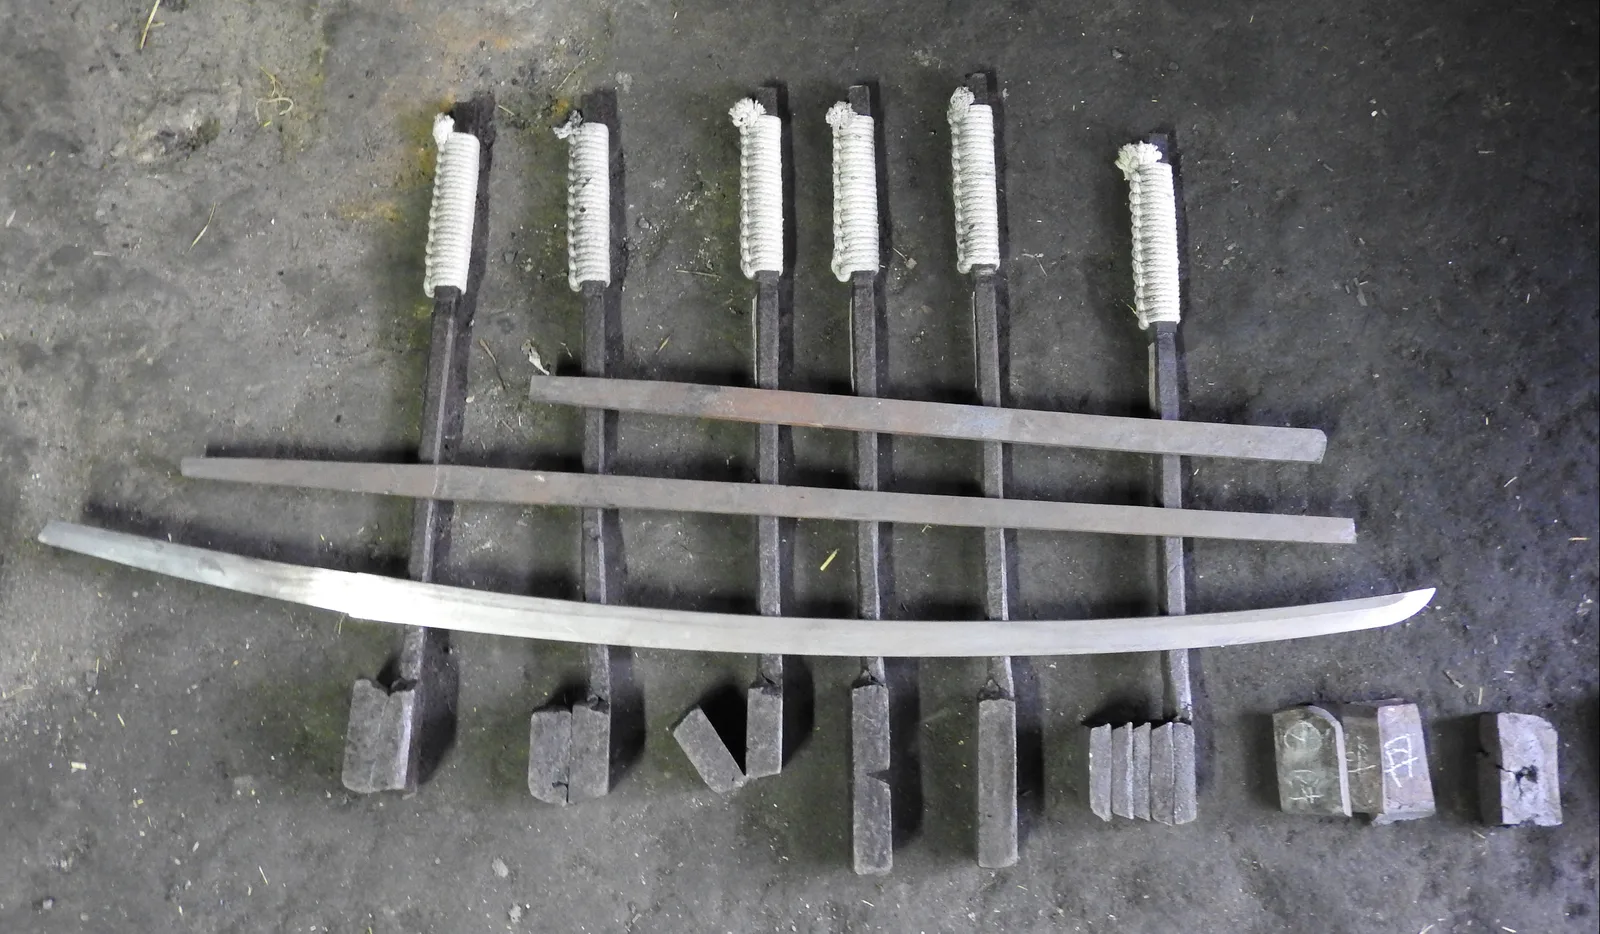
Hay talleres que forjan hojas «hermanas» para ver qué parte del resultado es del acero y qué parte de la mano. Distinguen dos maneras: cortar en dos una misma piel ya plegada y hacer una hoja con cada mitad, con núcleos que pueden no ser iguales (medio hermanas), o cortar en dos un bloque ya compuesto, piel y núcleo juntos, que da hermanas de verdad.
Ni así, cuentan esos talleres, salen iguales. Con la misma arcilla, una de dos hermanas salió más dura y de grano más denso que la otra, por diferencias que nadie buscó al templar. Un tachi y un wakizashi del mismo bloque, hechos a la manera de Norishige, acabaron uno con un gran dibujo y ji-nie a la vista y el otro con un grano cerrado; tampoco se pulieron igual, con hadori uno y con sashikomi el otro. Y dos medio hermanas en kōbuse de tres capas (núcleo plegado 12 veces, piel 14 y una camisa exterior 8) dan la medida del cansancio del que habla la sección del shingane: en el pulido una perdió 138 g y la otra 270 g, con parte de la camisa ya gastada.
Forjar de más para escoger es costumbre antigua. Para un encargo, el herrero podía hacer varias hojas; la mejor, el shin'uchi (真打), iba al cliente o al santuario, y las demás, los kageuchi (影打), se quedaban en el taller o se regalaban.
Para seguir leyendo
- NBTHK · el proceso de forja y pulido El museo de la NBTHK explica paso a paso la forja, del tamahagane al pulido. En japonés.
- NBTHK · la tatara y el tamahagane La tatara de la NBTHK en Okuizumo, sus campañas y las clases de tamahagane. En japonés.
- Wikipedia · Tamahagane (en japonés) La historia del nombre, la tatara, las clases de acero y los herreros que funden el suyo.
- Wikipedia · Japanese swordsmithing Panorama en inglés del proceso, las estructuras y la metalurgia del temple.
- Markus Sesko · el hi, tipo a tipo Tipos de hi, finales y ato-bi, con los herreros que usaron cada uno. En inglés.
- Japanese Sword Index · las estructuras de la hoja Sanmai, kōbuse, makuri y shihōzume: dónde va el núcleo blando en cada una. En inglés.