Forgiatura e costruzione
Una lama giapponese è acciaio scelto, ripiegato, combinato e temprato. Questo tema segue la forgia dalla sabbia ferrosa alla scanalatura dello hi, e separa ciò che si sa da ciò che si ripete: che cosa fa davvero la piegatura, perché il catalogo delle strutture è un modello e non un dato, che cosa significa vedere l’anima e che cosa lascia la tempra nella lama.
Dal ferro dei fiumi all’acciaio: il tatara e il tamahagane
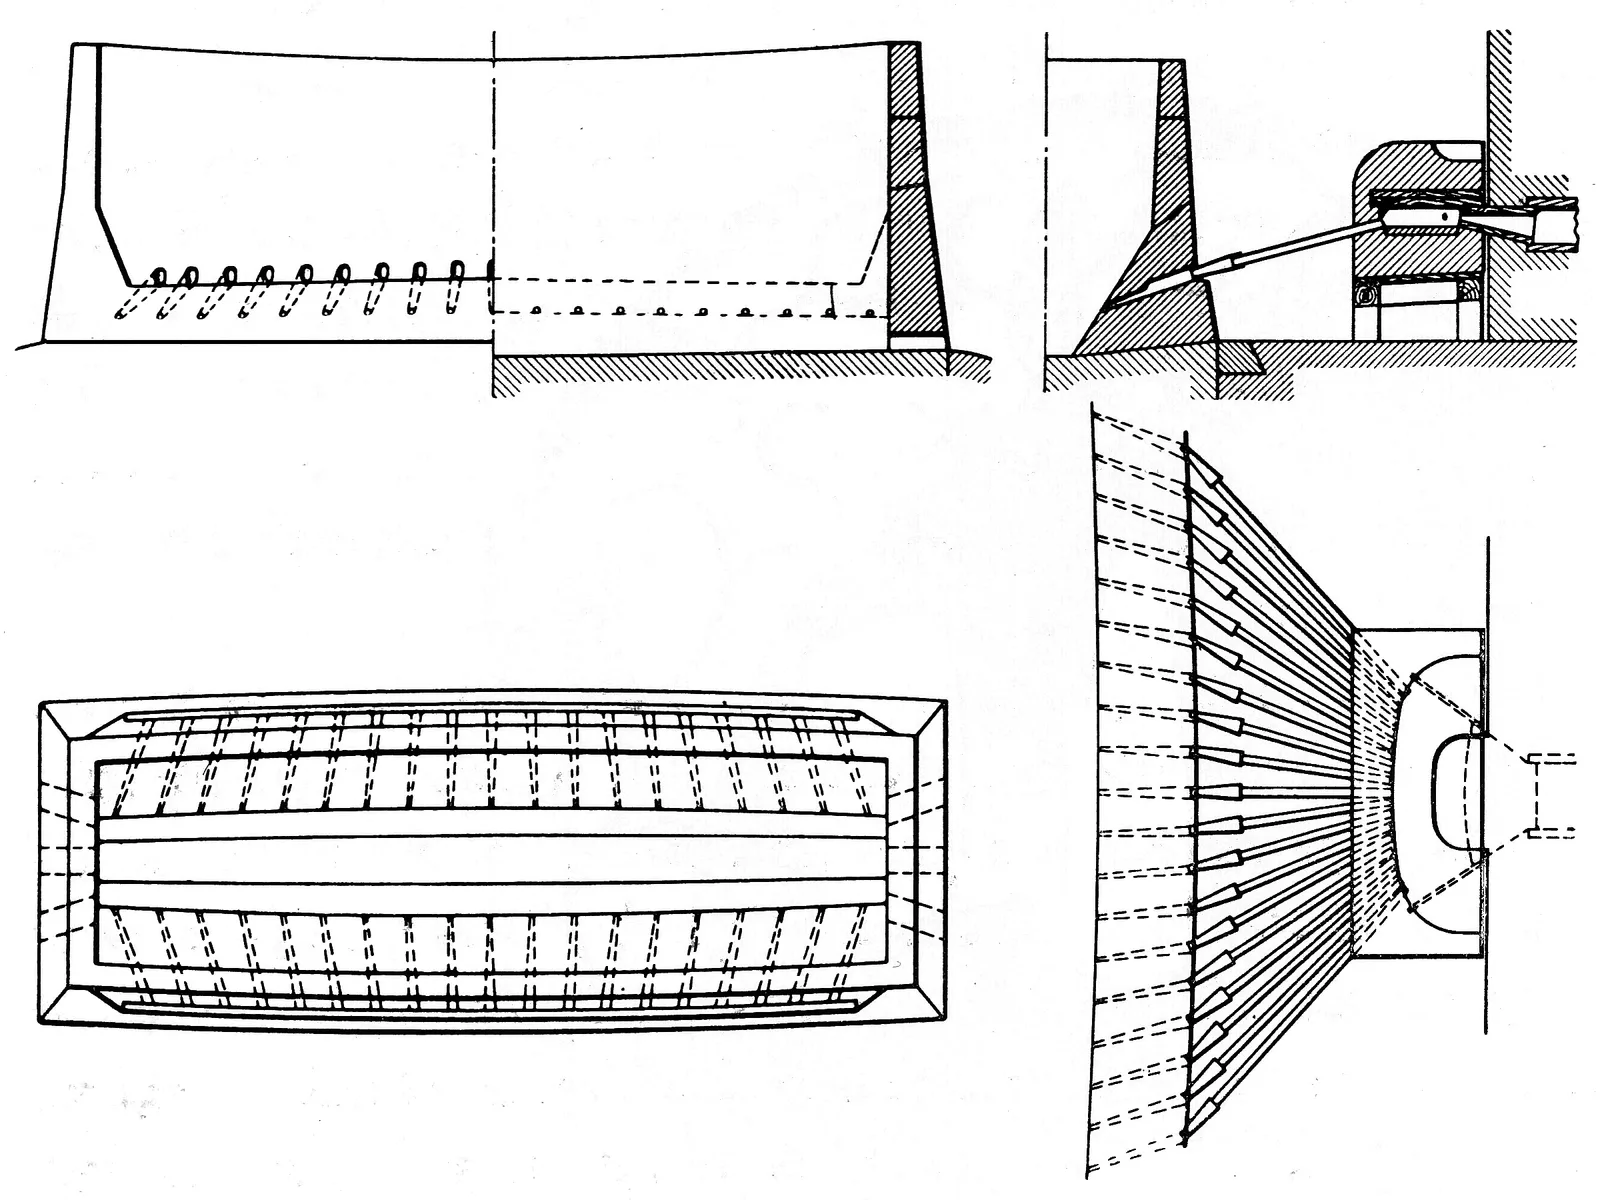
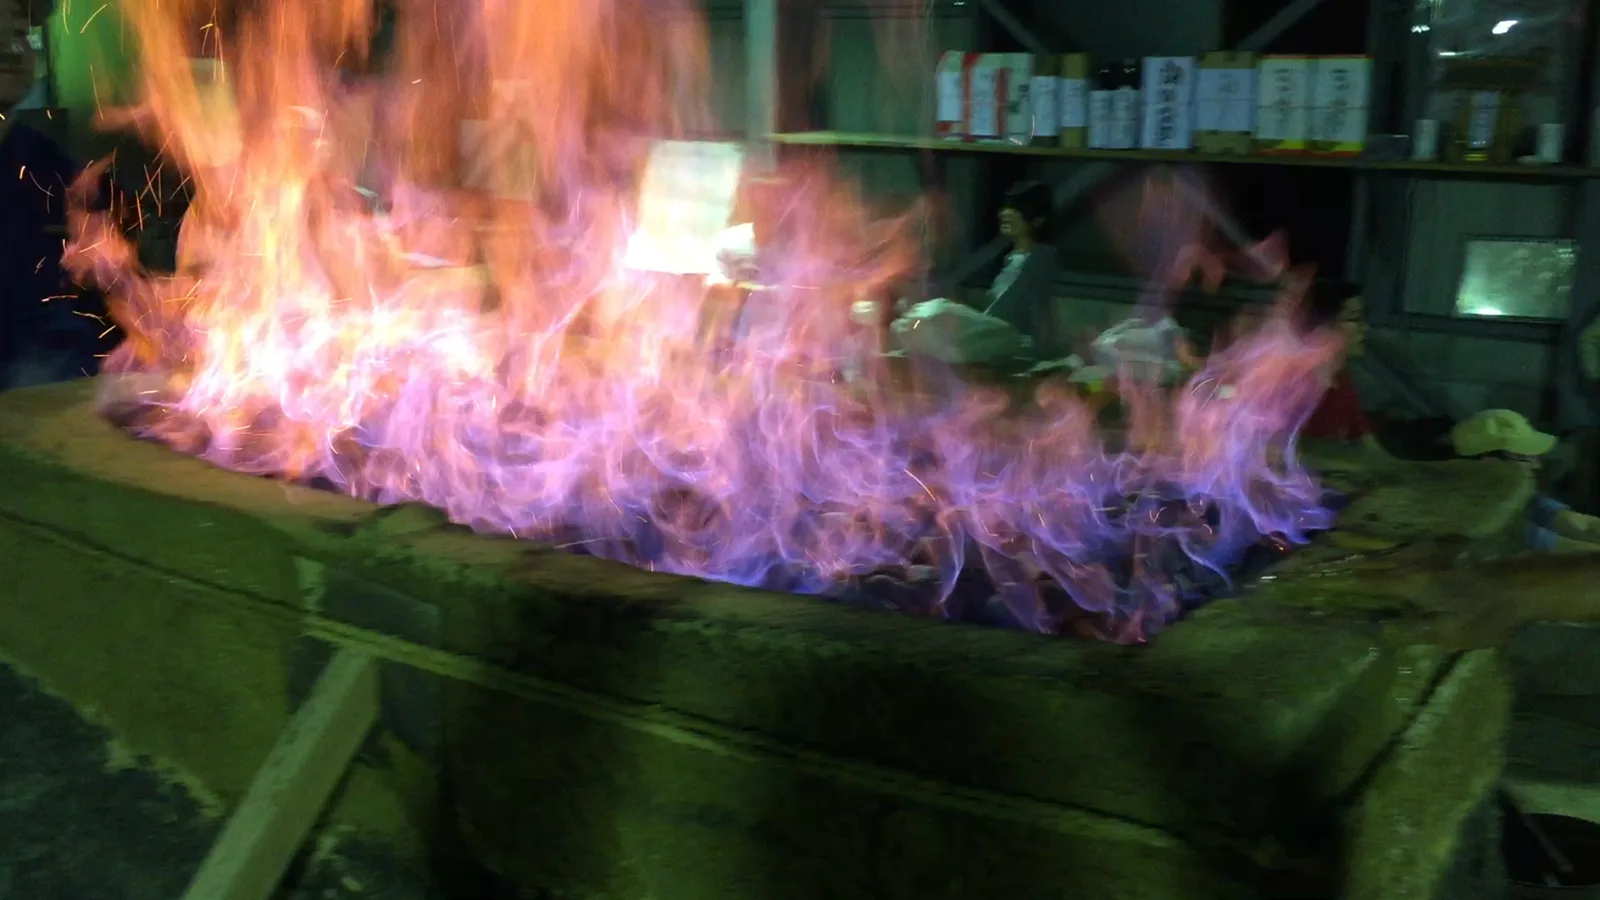
La spada giapponese comincia nella sabbia. Il satetsu (砂鉄), sabbia ferrosa di fiumi e pendii, viene ridotto con carbone di legna nel tatara (たたら), un basso forno d’argilla a forma di cassa, caricato a strati e alimentato d’aria con i mantici. Il ferro non fonde mai del tutto: quando si rompe il forno ne esce una massa spugnosa e disomogenea, il kera (鉧), in cui convivono zone di ferro quasi dolce, di acciaio e di ghisa. La si spezza, si osserva la frattura di ogni pezzo e si smista.
La NBTHK classifica il risultato secondo il carbonio:
| Classe | Carbonio | Come si comporta |
|---|---|---|
| tetsu (鉄), ferro | 0–0,03 % | si allunga al martello anche a freddo |
| hagane (鋼), acciaio | 0,03–1,7 % | si allunga al martello a caldo: è ciò che si cerca |
| zuku (銑), ghisa | oltre 1,7 % | non si lascia forgiare; va decarburata |
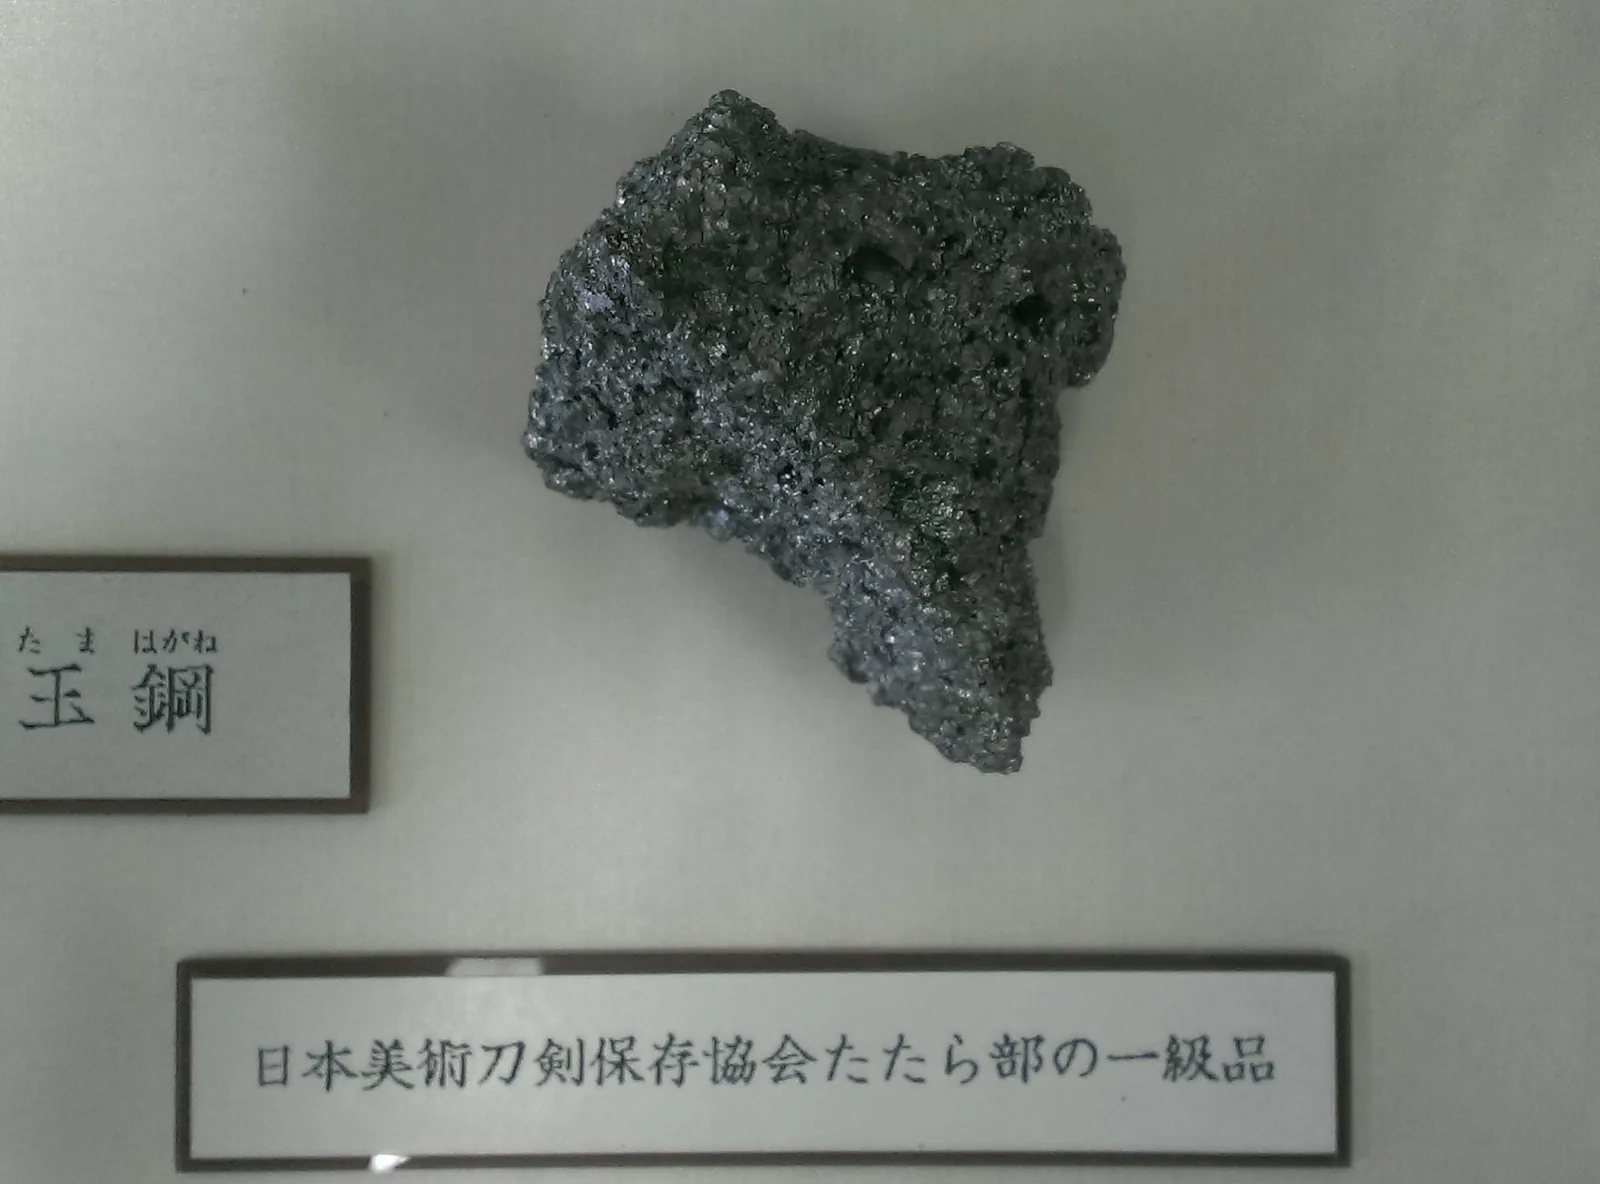
L’acciaio migliore di questa cernita si chiama tamahagane (玉鋼). Secondo la NBTHK, il tamahagane di prima e di seconda classe contiene 0,5–1,2 % di carbonio; le classi inferiori, dal carbonio molto disuguale, servono a fare oroshigane (vedi la sezione seguente). Il tamahagane è inoltre molto povero di fosforo e zolfo, e questo lo rende facile da saldare su sé stesso più e più volte durante la forgiatura.
Oggi proviene soprattutto dal Nittōho tatara (日刀保たたら), il forno della NBTHK a Okuizumo (prefettura di Shimane), costruito sul sito dell’antico Yasukuni-tatara e acceso nel novembre 1977. Lavora solo d’inverno, poche campagne all’anno, ciascuna di tre giorni e tre notti senza sosta, sotto la guida di un maestro fonditore, il murage (村下). Ogni campagna produce un kera di circa 2,5 tonnellate, di cui solo una parte è tamahagane di prima classe. La NBTHK lo distribuisce una volta all’anno e, di norma, può ottenerlo solo un forgiatore con licenza.
Conviene separare l’acciaio dal mito. Il nome «tamahagane» non è antico: compare nell’era Meiji, quando l’acciaio di tatara veniva venduto alla Marina. A Kibi, la futura Bizen, si fondeva già il ferro in basso forno alla metà del VI secolo, e la sabbia ferrosa dalla seconda metà di quel secolo; e il metodo kera-oshi (鉧押し), che dà direttamente acciaio, è attribuito al Chikusa-hagane (千種鋼) di Harima, nel XVI secolo. Ma come si facesse l’acciaio, e come lo si forgiasse, all’epoca del kotō non si sa: il metodo «tradizionale» insegnato oggi viene da documenti del periodo Edo. Amada Akitsugu (天田昭次), Tesoro nazionale vivente, sosteneva che l’acciaio kotō e quello shintō differiscono in modo decisivo, e alcuni forgiatori di oggi, lui compreso, hanno fuso il proprio acciaio invece di lavorare solo con il tamahagane della NBTHK.
Alcuni forgiatori si spingono oltre e sostengono che il tatara non abbia nulla di unico, perché la riduzione in forno basso era nota a molte culture, e che la fama dell’«acciaio gioiello», come si è preso a tradurre tamahagane fuori dal Giappone, sia più romantica che tecnica. Storico è invece il suo uso industriale: tra il 1933 e il 1945 lo Yasukuni-tatara (靖国たたら) condusse 118 campagne per le spade dell’esercito, con circa 50 tonnellate di tamahagane in tutto.
L’acciaio del forgiatore: l’oroshigane
L’oroshigane (卸し鉄) è l’acciaio che il forgiatore si fa nella propria forgia abbassando o alzando il carbonio di un altro materiale: tamahagane di classe bassa, ferro vecchio (chiodi, ferramenta) o antico ferro di tatara. Così regola il carbonio che vuole e non dipende soltanto dalla distribuzione della NBTHK. Alcuni forgiatori lo preferiscono per il carattere che dà all’acciaio della lama.
Secondo i fabbri, da una simile fusione esce una spugna piena di bolle, scorie e residui di carbone, che va ripulita a forza di piegature. Per questo l’oroshigane entra nel processo nello stesso punto del tamahagane: nell’impilatura e nella piegatura della sezione seguente.
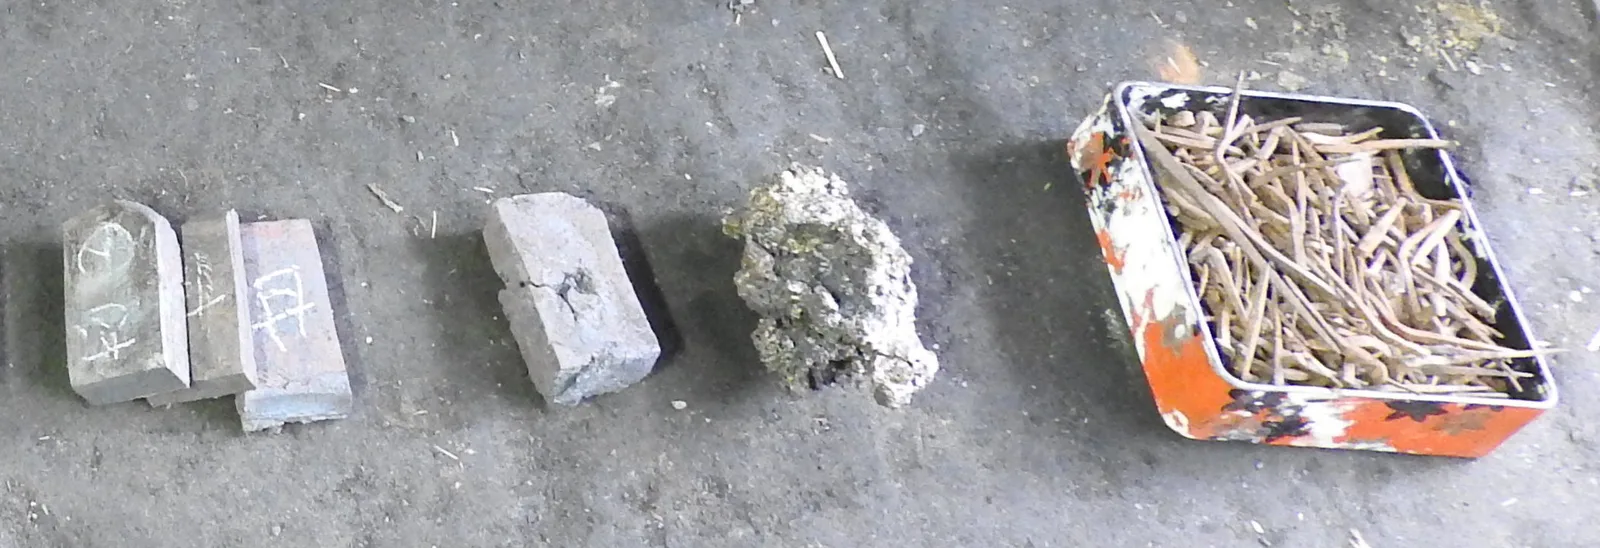
Nella pratica delle botteghe non si butta nulla: gli apprendisti frugano nelle scorie sul fondo della forgia in cerca dei pezzi d’acciaio caduti e con quelli si fanno il proprio oroshigane. Alcuni forgiatori descrivono ciò che esce da ogni fusione come una spugna di 5–7 kg con l’1,2–1,5 % di carbonio, che puliscono con 8–15 ripiegature, e altri sostengono che mescolare tamahagane di piccoli forni con oroshigane dia un acciaio più vivo del solo tamahagane di Shimane.
Preparare e ripiegare l’acciaio
Prima di ripiegare bisogna scegliere. Nel mizuheshi (水へし) il tamahagane viene appiattito al rosso fino a circa 5 mm e raffreddato in acqua; nel kowari (小割り) queste piastre vengono spezzate in pezzi di 2–2,5 cm. La frattura separa gli acciai: quello duro si spezza netto, quello dolce si piega senza rompersi. La NBTHK riferisce che così si scelgono da 3 a 4 kg di materiale.
Nel tsumiwakashi (積み沸かし) i pezzi vengono impilati su una paletta d’acciaio con manico, la teko, avvolti in carta bagnata, passati nella cenere di paglia, immersi in argilla liquida e scaldati finché si saldano in un unico blocco. Cenere e argilla fanno da fondente: la silice fusa protegge l’acciaio dalla scaglia d’ossido ed esce con le scorie sotto il martello.
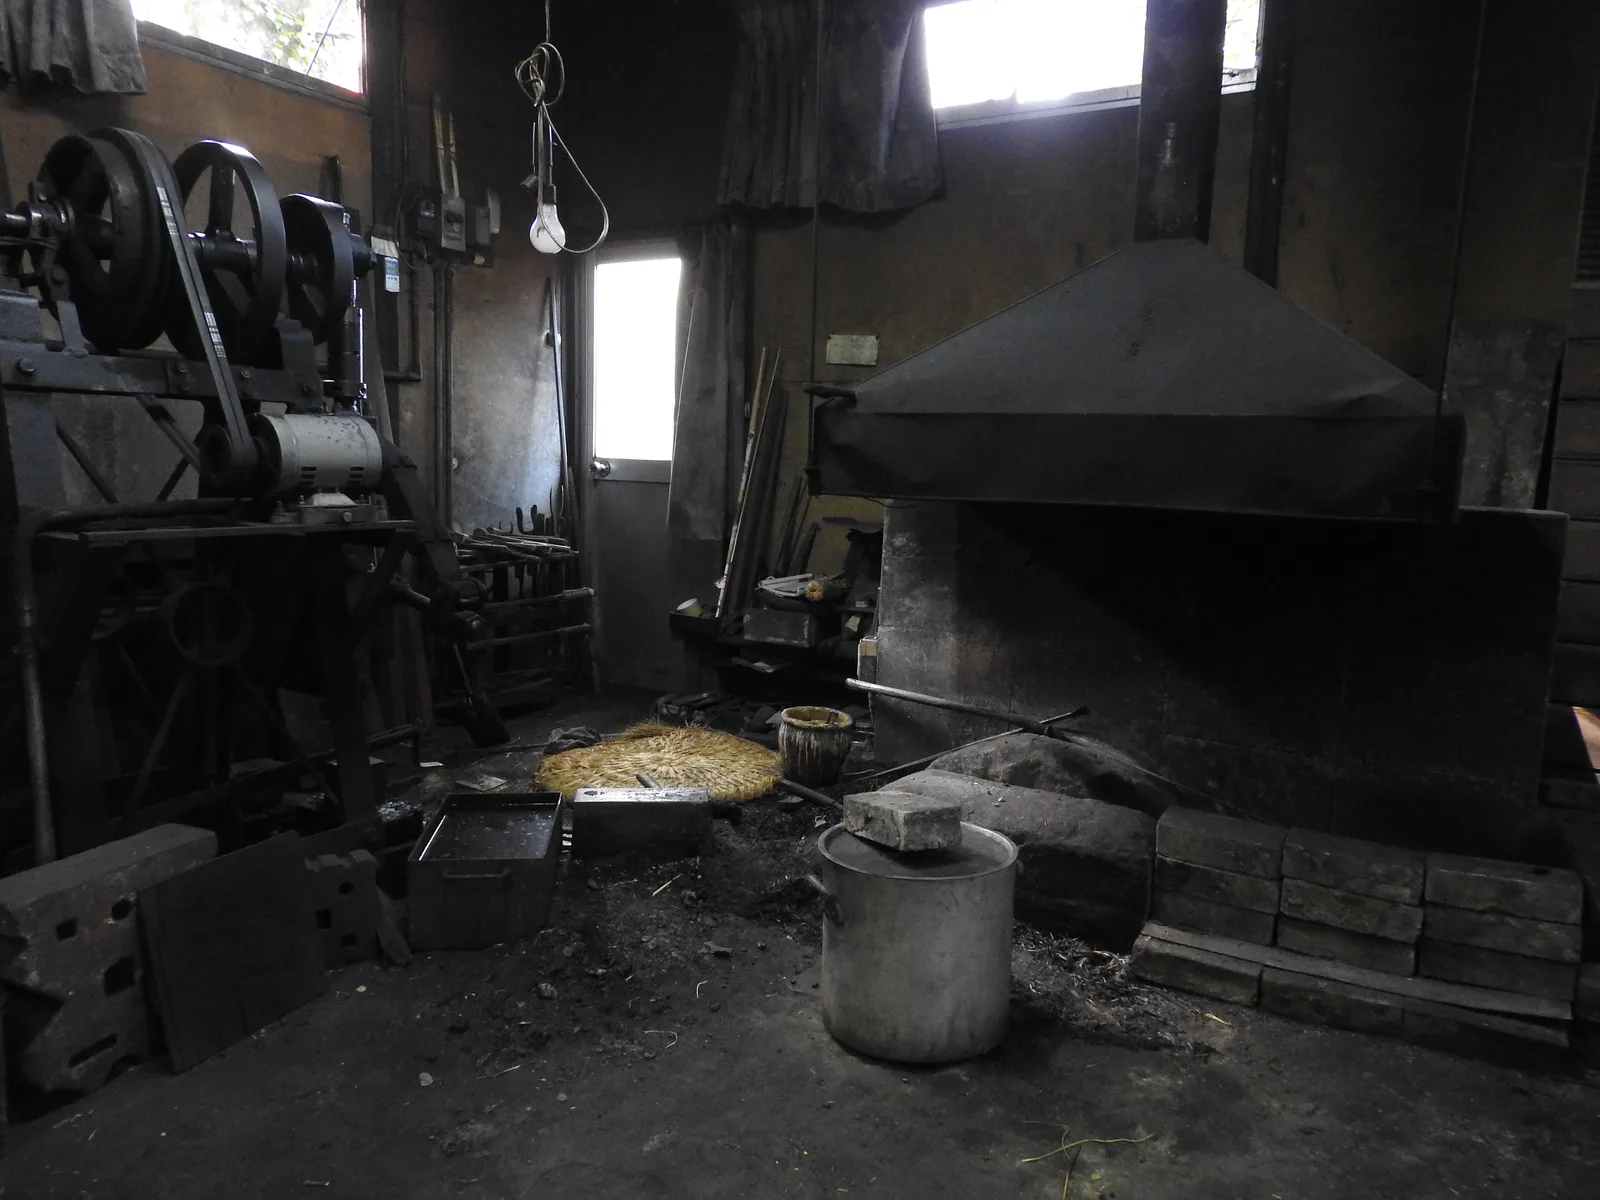
Poi viene la piegatura, l’orikaeshi-tanren (折り返し鍛錬): si allunga il blocco, lo si intacca a metà, lo si ripiega su sé stesso e lo si salda di nuovo. Il maestro, lo yokoza (横座), tiene la teko e indica con un piccolo martello dove deve cadere il colpo; i suoi aiutanti, i sakite (先手), battono con il martello grande. Da questo dialogo di colpi viene l’espressione aizuchi o utsu (相槌を打つ), che nel giapponese di tutti i giorni significa «annuire». Si ripiega sempre nella stessa direzione (ichimonji-gitae, 一文字鍛え) oppure alternando lunghezza e larghezza (jūmonji-gitae, 十文字鍛え).
La NBTHK parla di una quindicina di piegature. Chiama la prima metà shita-gitae (下鍛え), «forgiatura di base», e la seconda age-gitae (上鍛え), «forgiatura di finitura». Ogni piegatura raddoppia gli strati: quindici ne danno 2¹⁵, circa 33 000. In bottega non tutto l’acciaio di una lama si ripiega allo stesso modo, perché quello del filo e della pelle riceve più piegature di quello dell’anima, e le cifre cambiano da una bottega all’altra. Per strada si perde molto peso: dai 3 o 4 kg scelti esce una lama di circa un chilo.
Perché tanto lavoro? Ripiegare non è disegnare. Ogni bollitura e ogni martellata espellono scorie, chiudono porosità e distribuiscono il carbonio nel blocco, che per giunta cala un po’ a ogni piegatura. Le botteghe avvertono che ripiegare troppo, o senza cura, lascia un acciaio troppo dolce; e ripiegare un acciaio industriale moderno, già pulito e omogeneo, non lo migliora: gli dà una trama, ma gli toglie carbonio e può intrappolare ossido tra gli strati.
Due dettagli di mestiere. Nella cernita, la frattura dell’acciaio duro ricorda quella di un cracker di riso (senbei) secco, quella del dolce quella di uno bagnato. Nell’impilatura, i pezzi che portano ancora scorie vanno all’esterno, dove il fuoco li pulisce meglio, e i migliori al centro, perché non brucino. A volte la firma stessa vanta il metodo: ci sono lame con 下鍛 (shita-gitae) o 上鍛 (age-gitae) nel mei, e altre con 真十五枚甲伏造 (shin jūgo-mai kōbuse tsukuru), un kōbuse a quindici strati attribuito a Ōmura Kaboku (大村加卜) nel XVII secolo, usato anche da Suishinshi Masahide (水心子正秀) e da altri.
Che cos’è e che cosa non è lo hada
Lo hada (肌), la venatura visibile nell’acciaio lucidato, è la traccia degli strati della piegatura: dove la superficie della lama taglia gli strati, ognuno lascia una linea. Per i fabbri è una conseguenza dell’affinare l’acciaio, non il suo scopo. Perciò uno hada vistoso non garantisce un buon acciaio, e un acciaio senza difetti visibili non basta per dirlo buono: si giudicano il suo colore, la sua profondità e la sua lucentezza, e l’attività dello ji, le particelle di ji-nie e le linee di chikei di cui parla «La tempra a vista».
Il tipo di venatura dipende da come gli strati incontrano la faccia della lama. Nel modello con cui lo spiegano le botteghe: se il blocco si appiattisce di piatto, la faccia taglia gli strati di sbieco e compare l’itame (板目), la venatura ondulata di un’asse; se lo si ruota di novanta gradi prima di appiattirlo, gli strati arrivano di taglio sulla faccia e compare il masame (柾目), linee dritte e parallele. Le lame reali mescolano le due cose, e i nomi di ogni variante (mokume, ayasugi e altri) sono in «Anatomia della katana».
Le botteghe aggiungono che parte della grana visibile non è un disegno di strati ma attività di particelle nata dalla tempra, e la lucidatura può accentuare o spegnere lo hada (vedi «La lucidatura e la cura»): la stessa lama mostra più o meno venatura a seconda di come è stata lucidata.
Nelle botteghe si è osservato che il grande disegno di Norishige (則重) è tra i più facili da imitare, e che ciò che non si copia è l’attività del suo acciaio: la prova che lo hada, da solo, non dice la qualità. E due lame sorelle ricavate dallo stesso blocco possono mostrare hada molto diversi (vedi l’ultima sezione di questo tema).
Le strutture laminate (tsukurikomi)
Non rompersi, non piegarsi e tagliare bene sono esigenze opposte: l’acciaio duro taglia ma è fragile, quello dolce resiste ma si piega. La risposta classica è combinare acciai di carbonio diverso. Lo tsukurikomi (造込み) è il modo di combinarli, e il suo vocabolario nomina quattro acciai secondo il loro posto: lo hagane (刃鉄), quello del filo; il kawagane (皮鉄), quello della pelle o dei fianchi; il munegane (棟鉄), quello del dorso; e lo shingane (心鉄), l’anima, povera di carbonio.
Il catalogo che segue è quello che ripetono i manuali, e ha due limiti che conviene dire prima della tabella. È un modello: nasce da lame shinshintō e da botteghe moderne, che uniscono acciai omogenei, e molte lame antiche non vi rientrano. E non è una scala di qualità: nessuna struttura è migliore di un’altra di per sé. Sono metodi diversi, e ciò che decide è la qualità di ciascun acciaio e del lavoro.
| Struttura | Come è disposto l’acciaio |
|---|---|
| muku (無垢), anche maru-gitae (丸鍛え) | Un solo acciaio. Filo e corpo si distinguono solo per la tempra. |
| kōbuse (甲伏せ) | Una pelle di acciaio duro, piegata a U, avvolge un’anima dolce. La più citata. |
| makuri (捲り) | L’acciaio duro viene avvolto attorno all’anima e chiuso sul dorso. Il risultato è molto simile al kōbuse. |
| sanmai (三枚) | Un sandwich: l’acciaio duro passa al centro e affiora sul filo, tra due fianchi più dolci. |
| honsanmai (本三枚) | Acciaio duro sul filo, l’anima dolce sopra e acciaio di pelle sui due fianchi. |
| shihōzume (四方詰め) | Come lo honsanmai, più un acciaio proprio sul dorso: l’anima resta chiusa sui quattro lati. |
| gyaku-kōbuse (逆甲伏せ) | L’opposto del kōbuse: l’acciaio dolce avvolge un pezzo duro che affiora sul filo. |
| wari-hagane (割刃金) | Si apre una fessura nel filo di un corpo dolce e vi si incastra l’acciaio duro. |
Le sezioni di lame reali raccontano altro. Nel 1929 Ashida Teruo (足田輝雄) disegnò al microscopio le sezioni di una dozzina di lame, e diverse non si lasciano classificare nel catalogo. Amada Akitsugu, tagliando lame Yamato del periodo Kamakura molto corrose, non trovò anima: solo acciaio dolce ripiegato in gyaku-kōbuse con un po’ di acciaio duro inserito nel filo, alla maniera di un wari-hagane. E lo studio di Kitada Masahiro (北田正弘) su una lama del periodo Muromachi firmata Nobukuni Yoshikane (信國吉包) ha misurato circa lo 0,6 % di carbonio sul filo e lo 0,1 % sul dorso.
Secondo la pratica delle botteghe, da leggere con l’avvertenza che il catalogo è un modello, la maggior parte delle lame di Bizen e il Sōshū autentico sarebbero kōbuse o makuri, e molte copie Sōshū moderne sanmai; il sanmai si vede anche in tantō di Hasebe, nei Gassan, in parte di Mino e in alcune lame di Kiyomaro e di Miyairi Shōhei. C’è chi attribuisce lo shihōzume a Kanemoto (兼元) e a tutta la scuola di Mino, ma la sezione di un Kanemoto di Seki disegnata da Ashida è un semplice makuri. Si è anche osservato che un’anima decentrata lascia uno hamon più debole su una faccia e affiora prima da quel lato, e che succede più nei kotō che negli shintō.
L’analisi di Kitada ha lasciato un altro dato: il filo conteneva titanio, tipico del satetsu, e l’anima no, il che fa pensare a un’altra materia prima, forse importata. Concorda con le lame del gruppo Nobukuni di Chikuzen firmate 以南蛮鉄作之 (nanban-tetsu o motte kore o tsukuru; «fatta con ferro nanban»), il nanban-tetsu (南蛮鉄) che arrivava dall’estero.
La conseguenza per chi guarda una lama: la costruzione è vocabolario di bottega e di libro, non un dato che si legge in superficie. Salvo in una frattura o dove le lucidature hanno consumato la pelle, la struttura di una lama concreta non si vede quasi mai, e nessuna scheda seria dovrebbe affermarla senza altro.
Lo shingane e che cosa significa vederlo
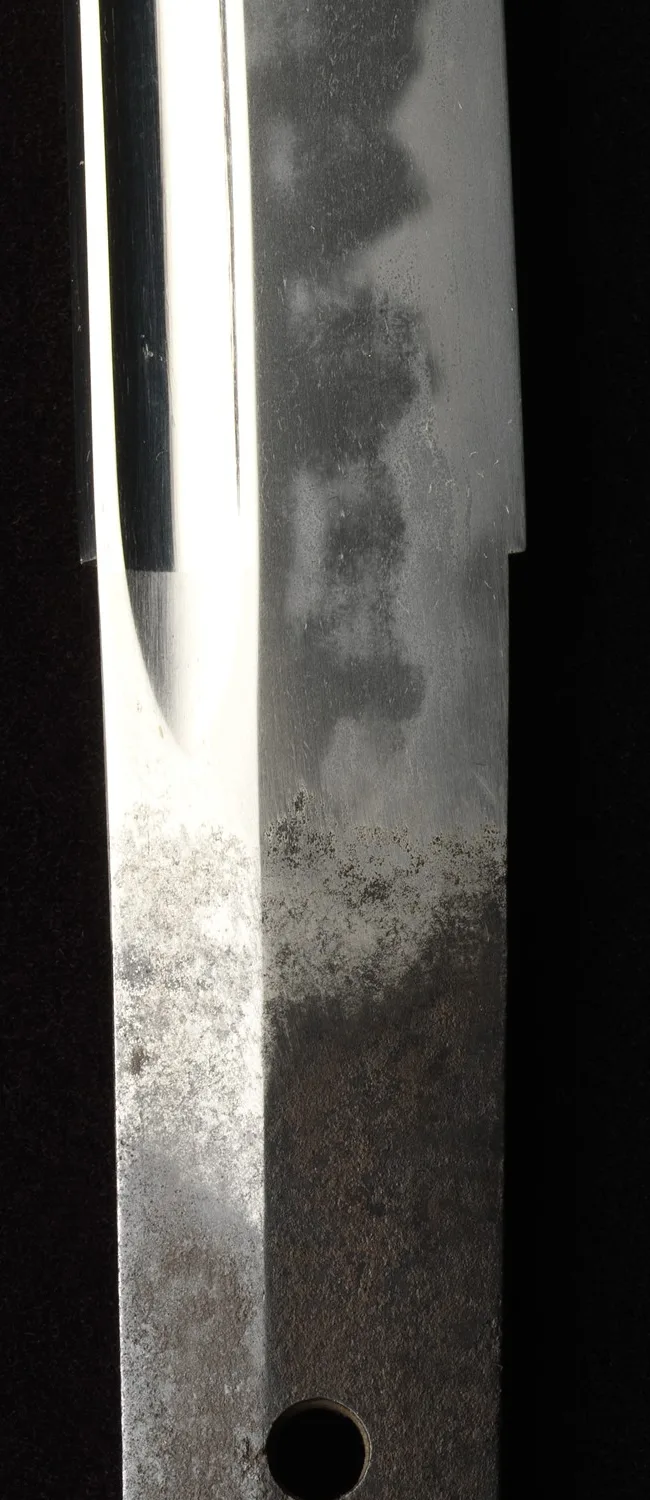
Una lama con anima non la mostra finché la pelle la copre. L’anima affiora quando le lucidature, secolo dopo secolo, consumano l’acciaio esterno; anche quando la pelle era sottile in origine o l’anima era decentrata, e allora di solito esce su una sola faccia. I lucidatori avvertono che, se arriva al filo, in quel tratto non c’è più acciaio capace di indurirsi, e nemmeno una nuova tempra vi restituirebbe il filo duro. Succede soprattutto alla punta, dove la pelle può restare corta quando si allunga la barra.
Il mercato giapponese ha un vocabolario preciso per ciò che si vede:
- tsukare (疲れ): la lama «stanca», con il fondo messo a nudo dalle lucidature o danneggiato dalla corrosione.
- ji-are (地荒れ): la giunzione tra pelle e anima si vede come un difetto; pesa poco nell’uso e molto nell’estetica.
- tsukare-utsuri (疲れ映り): l’anima affiora come una foschia biancastra che imita lo shirake-utsuri (白気映り); abbassa molto il valore artistico.
Esistono invece tratti di scuola in cui l’anima si lascia vedere e sono apprezzati: il Rai-hada (来肌) della scuola Rai e il namazu-hada (鯰肌) di Aoe, macchie scure e nitide chiamate anche sumigane (澄鉄).
Sul resto ci sono due letture, e questa guida le riporta entrambe. Quella del mercato tratta l’anima visibile come un difetto di conservazione, tanto più grave quanto più si vede. Quella di molti lucidatori ricorda che «shingane» indica una posizione e non una qualità: nelle migliori lame antiche l’anima è forgiata così bene che quasi non si distingue, e ciò che conta è la qualità di ciascun acciaio, non il fatto che affiori.
Alcuni lucidatori ricordano un Osafune Tadamitsu (忠光) la cui anima era più bella della pelle; al contrario, si è osservato che in certe lame shintō l’anima è grossolana e affiora come macchie sporche. L’anima è servita anche a ingannare: nelle Kuwana-uchi (桑名打), falsi di lame Bizen del Muromachi fatti a Kuwana alla fine dell’epoca Edo, secondo le botteghe si lasciava affiorare apposta un’anima scura per fingere l’utsuri di Bizen (vedi «Lo stato della lama: difetti e inganni»).
Dare forma: sunobe e hizukuri
Con gli acciai ormai uniti, il sunobe (素延べ) allunga la barra fino a una lunghezza un po’ inferiore a quella della lama finita. Poi si taglia l’estremità di sbieco e la si piega verso il dorso, in modo che sul filo della punta resti solo acciaio duro.
Nello hizukuri (火造り) il forgiatore modella con il martello piccolo il dorso, lo shinogi, il filo e il codolo, e affina gli spessori con la lima e con la sen, una lama a due manici che rade l’acciaio. I fabbri lasciano la lama con meno curva del previsto, perché la tempra aggiungerà sori (vedi «La forma (sugata)»). Poi la si ricuoce dolcemente, la si raddrizza a freddo e riceve una prima sgrossatura prima dell’argilla.
Nel linguaggio delle botteghe e delle schede, «sunobe» ha anche un altro senso: una lama di acciaio moderno stirata senza ripiegature. Conviene saperlo quando si legge la descrizione di un guntō o di un’opera non tradizionale.
Tsuchioki e yaki-ire: che cosa fa la tempra
Prima della tempra la lama viene sgrassata e coperta di yakibatsuchi (焼刃土), l’argilla da tempra: argilla refrattaria con polvere di carbone e di pietra da affilare, e ogni forgiatore ha la sua ricetta. Nello tsuchioki (土置き) la si stende sottile sul filo e spessa sul corpo e sullo shinogi-ji. Poi, di notte o nella penombra per giudicare il colore dell’acciaio, si scalda tutta la lama in modo uniforme (la NBTHK parla di circa 800 °C) e la si immerge di colpo in acqua: è lo yaki-ire (焼き入れ).
Quell’istante produce tre cose insieme:
- Un filo duro e un corpo più tenero. Sotto lo strato sottile l’acciaio si raffredda in fretta e diventa martensite, durissima; sotto quello spesso si raffredda più lentamente e resta più tenace.
- La curva. La martensite occupa più volume, il filo si allunga rispetto al dorso e la lama, che in acqua si curva per un istante verso il filo, finisce curvata verso il dorso. È la curva finale, poi ritoccata al martello.
- Lo hamon (刃文), il confine visibile tra la zona temprata e il resto, con il suo nie e il suo nioi. Come si legge è spiegato in «La tempra a vista».
Le botteghe concordano che l’argilla governa dove la lama tempra, ma non disegna lo hamon da sola: il disegno dipende anche dall’acciaio e dal fuoco, e ci sono tempre senza argilla o con argilla solo nella zona dello hamon, anche se i forgiatori di oggi tracciano con essa dettagli come gli ashi. E la tempra ha profondità: la zona dura è un volume, non una linea dipinta, così che assottigliando la lama con le lucidature cambia il confine che affiora. Uno hamon calmo su una lama molto lucidata può dipendere dall’usura e non dallo stile, e le due facce di una lama possono mostrare hamon diversi per argilla o calore disuguali, per una faccia più lucidata dell’altra o per un’anima decentrata.
Questa profondità è stata verificata in bottega. Su un tantō si è tolto 1,5 mm da una faccia: il chōji molto attivo di quel lato è diventato assai più calmo, e la lama si è curvata verso la faccia assottigliata perdendo la tensione della tempra. In un altro caso, un iaitō assottigliato è passato da un kawazuko-chōji a un ko-midare e ha perso curvatura. Esistono anche hamon diversi di proposito: il Konotegashiwa Kanenaga (児手柏包永), opera di Kanenaga della scuola Tegai (手掻) nel periodo Kamakura, ha midare su una faccia e suguha sull’altra, e prende il nome da un’antica poesia che usa quella pianta come immagine di ciò che ha due facce. Sul versante della bottega, alcuni forgiatori lasciano il filo smussato, di 1,5–2 mm, perché non si crepi nell’acqua, e altri sostengono che scuole antiche come Ichimonji temprassero senza argilla, scaldando solo il filo; è un’ipotesi di bottega, senza prova documentale.
Dopo la tempra, l’aitori (合い取り) è un rinvenimento leggero che allenta le tensioni; con esso si correggono la curva e la torsione. Attenzione alle parole negli annunci in inglese: la fase che indurisce si chiama hardening o quench, mentre tempering è questo rinvenimento che ammorbidisce.
La tempra è anche il momento di maggior rischio. La tensione può aprire crepe di tempra; la peggiore è lo hagire (刃切れ), quella che attraversa il filo, il difetto più temuto. I fabbri aggiungono che la stessa tensione apre le piegature mal saldate, e nelle botteghe si dice che, se la lama entra in acqua inclinata, vicino al codolo può restare un’ombra obliqua, il mizukage (水影); e anche l’utsuri (映り), la foschia chiara che alcune lame mostrano nello ji, nasce dalla tempra. Entrambi sono spiegati in «La tempra a vista». Una lama che perde la tempra, per esempio in un incendio, può essere temprata di nuovo: è un saiha (再刃), che restituisce la funzione ma non l’opera originale (vedi «Lo stato della lama: difetti e inganni»).
Lo hi: tipi, terminazioni e scanalature aggiunte
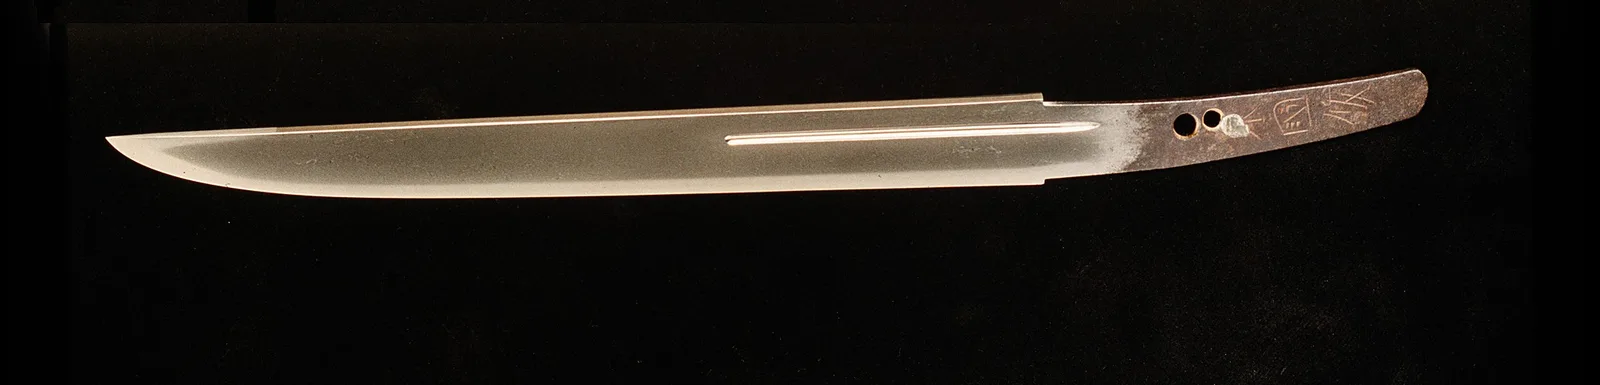
Lo hi (樋) è la scanalatura che corre lungo la lama; inciderlo si dice kaku (掻く). Si scava dopo la tempra e la sgrossatura del forgiatore, il kaji-oshi (鍛冶押し), a volte dal forgiatore stesso e a volte da un incisore, lo horishi (彫師). Nessuna fonte antica spiega a che cosa servisse; le spiegazioni correnti sono alleggerire la lama senza perdere molta rigidità, ornarla e farla fischiare mentre fende l’aria. Markus Sesko riserva la parola horimono (彫物) alle incisioni e la distingue dallo hi, e questa guida fa lo stesso.
| Tipo | Com’è | Che cosa dice |
|---|---|---|
| bōhi (棒樋) | Una sola scanalatura larga. Su tantō e ko-wakizashi si chiama katana-hi (刀樋). | La più comune. Se arriva fino allo shinogi e lascia margine solo verso il dorso è kata-chiri (片チリ), molto più frequente nel kotō; con margine sui due lati, ryō-chiri (両チリ). |
| soebi (添樋) | Una scanalatura sottile che accompagna quella larga. | La introducono i Bizen del Nanbokuchō e ha il suo apice nel periodo Muromachi. |
| tsurebi (連樋) | Come il soebi, ma la sua punta supera quella della larga e sale verso il dorso. | Si diffonde alla fine del periodo Muromachi, anche se compare già in maestri del Kamakura e del Nanbokuchō. |
| futasujibi (二筋樋) | Due scanalature uguali e parallele. | Compare alla fine del Kamakura; su una lama chiaramente anteriore è probabilmente aggiunta. |
| koshibi (腰樋) | Una scanalatura corta alla base, quasi sempre su una sola faccia. | Soprattutto su tantō e ko-wakizashi. |
| gomabashi (護摩箸) | Due scanalature corte e arrotondate, come le bacchette del rito goma. | Rara su tachi e katana; tipica di tantō e ko-wakizashi. |
| naginata-hi (薙刀樋) | Si stringe e sale verso il dorso vicino alla punta. | Sulle naginata e sulle lame kanmuri-otoshi e unokubi-zukuri. |
| shōbu-hi (菖蒲樋) | Due piccole scanalature che si uniscono in punta. | Poco comune; si vede soprattutto sui tantō. |
Ci sono altre varianti, come il take-kurabe (丈比べ), due scanalature sottili di lunghezza diversa, o il kuichigai-bi (喰違樋), interrotto o incrociato. Si guarda anche come finisce lo hi:
| Terminazione | Come finisce |
|---|---|
| kakinagashi (掻流し) | In basso, si assottiglia e svanisce nel codolo. È la forma antica. |
| kakitōshi (掻通し) | In basso, percorre il codolo fino all’estremità. |
| marudome (丸留) | In basso, termina arrotondata sopra lo habaki. |
| kakudome (角留) | In basso, termina ad angolo sopra lo habaki. |
| hisaki-agaru (樋先上る) | In alto, supera la linea dello yokote. Più frequente nel kotō; può anche derivare da una punta rifatta. |
| hisaki-sagaru (樋先下る) | In alto, si ferma sotto lo yokote. Tipico della metà del Nanbokuchō. |
Uno hi conta per il kantei solo se è originale. L’ato-bi (後樋) è quello scavato in seguito, per alleggerire una lama o per nascondere difetti come fukure o kitae-ware; un futasujibi su una lama chiaramente anteriore alla fine del Kamakura, o un hisaki-agaru su una punta rifatta, sono indizi che la scanalatura non è originale.
Il soprannome popolare di «canale del sangue», chinagashi (血流し), non spiega nulla. Ciò che lo hi fa davvero è rendere più difficile raddrizzare una lama piegata, ed è per questo che per lo iai con rischio di piegature si consigliano lame senza; una prova moderna ha trovato solo una lieve perdita di resistenza. In altre epoche lo si riempiva a volte di lacca rossa, che i lucidatori oggi tolgono senza che si sappia se avesse un significato. C’è chi vi legge anche un senso religioso: un bōhi o un futasujibi su ogni faccia evocherebbero una triade buddhista, e un koshibi la spada di Fudō Myōō (不動明王). Le botteghe ne nominano anche altri, propri delle lance, come lo shinogi-hi, sottile e sullo shinogi, o il kusabi-hi, a zigzag.
Secondo la pratica delle botteghe, la lama dev’essere già formata sulla pietra grossa, l’arato (荒砥), prima di intagliare lo hi; il canale si apre con raschietti, oggi con punta di metallo duro, la punta dello hi si rifinisce con lo scalpello e il tutto si liscia con pietre sagomate. È più difficile della sgrossatura, e una pietra smussata lascia uno hi smussato. Anche lo hi cambia nei secoli: un bōhi ryō-chiri può essere stato allargato in seguito fino a diventare kata-chiri.
Lame sorelle, shin'uchi e kageuchi
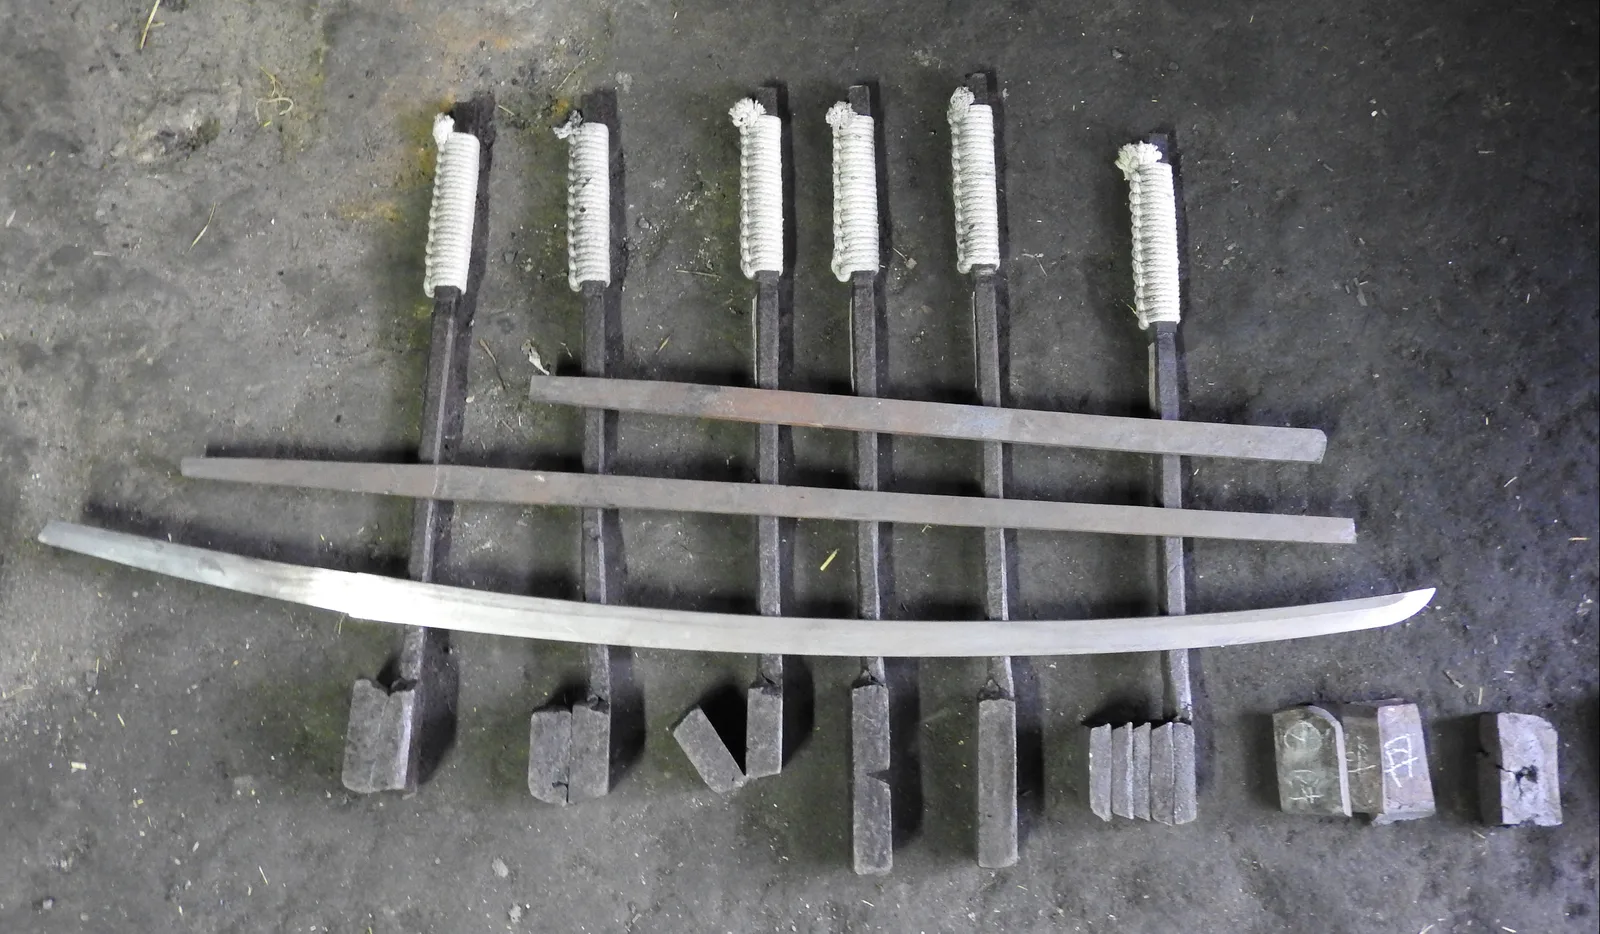
Alcune botteghe forgiano lame «sorelle» per vedere quanta parte del risultato spetti all’acciaio e quanta alla mano. Distinguono due modi: tagliare in due una stessa pelle già ripiegata e fare una lama da ciascuna metà, con anime che possono differire (sorellastre), oppure tagliare in due un blocco già composto, pelle e anima insieme, il che dà sorelle vere.
Nemmeno così, raccontano quelle botteghe, escono uguali. Con la stessa argilla, una di due sorelle è uscita più dura e di grana più densa dell’altra, per differenze che nessuno aveva cercato nella tempra. Un tachi e un wakizashi dello stesso blocco, fatti alla maniera di Norishige, sono finiti uno con un grande disegno e ji-nie in vista e l’altro con una grana serrata; nemmeno la lucidatura è stata la stessa, hadori per uno e sashikomi per l’altro. E due sorellastre in kōbuse a tre strati (anima ripiegata 12 volte, pelle 14 e una camicia esterna 8) danno la misura della stanchezza di cui parla la sezione sullo shingane: nella lucidatura una ha perso 138 g e l’altra 270 g, con parte della camicia già consumata.
Forgiare in soprannumero per scegliere è un’usanza antica. Per una commissione il forgiatore poteva fare più lame; la migliore, lo shin'uchi (真打), andava al committente o al santuario, e le altre, i kageuchi (影打), restavano in bottega o venivano regalate.
Per approfondire
- NBTHK · la forgiatura e la lucidatura, passo per passo Il museo della NBTHK spiega la forgia, dal tamahagane alla lucidatura. In giapponese.
- NBTHK · il tatara e il tamahagane Il forno della NBTHK a Okuizumo, le sue campagne e le classi di tamahagane. In giapponese.
- Wikipedia · Tamahagane (in giapponese) La storia del nome, il tatara, le classi di acciaio e i forgiatori che fondono il proprio.
- Wikipedia · Japanese swordsmithing Una panoramica in inglese del processo, delle strutture e della metallurgia della tempra.
- Markus Sesko · lo hi, tipo per tipo Tipi di scanalatura, terminazioni e ato-bi, con i forgiatori che usarono ciascuno. In inglese.
- Japanese Sword Index · le strutture della lama Sanmai, kōbuse, makuri e shihōzume: dove sta l’anima dolce in ciascuna. In inglese.