Schmieden und Aufbau
Eine japanische Klinge ist ausgewählter, gefalteter, kombinierter und gehärteter Stahl. Dieses Thema folgt der Schmiede vom Eisensand bis zur Rinne des hi und trennt, was man weiß, von dem, was nur wiederholt wird: was das Falten wirklich bewirkt, warum der Katalog der Konstruktionen ein Modell und keine Tatsache ist, was es bedeutet, den Kern zu sehen, und was das Härten in der Klinge hinterlässt.
Vom Flusseisen zum Stahl: tatara und tamahagane
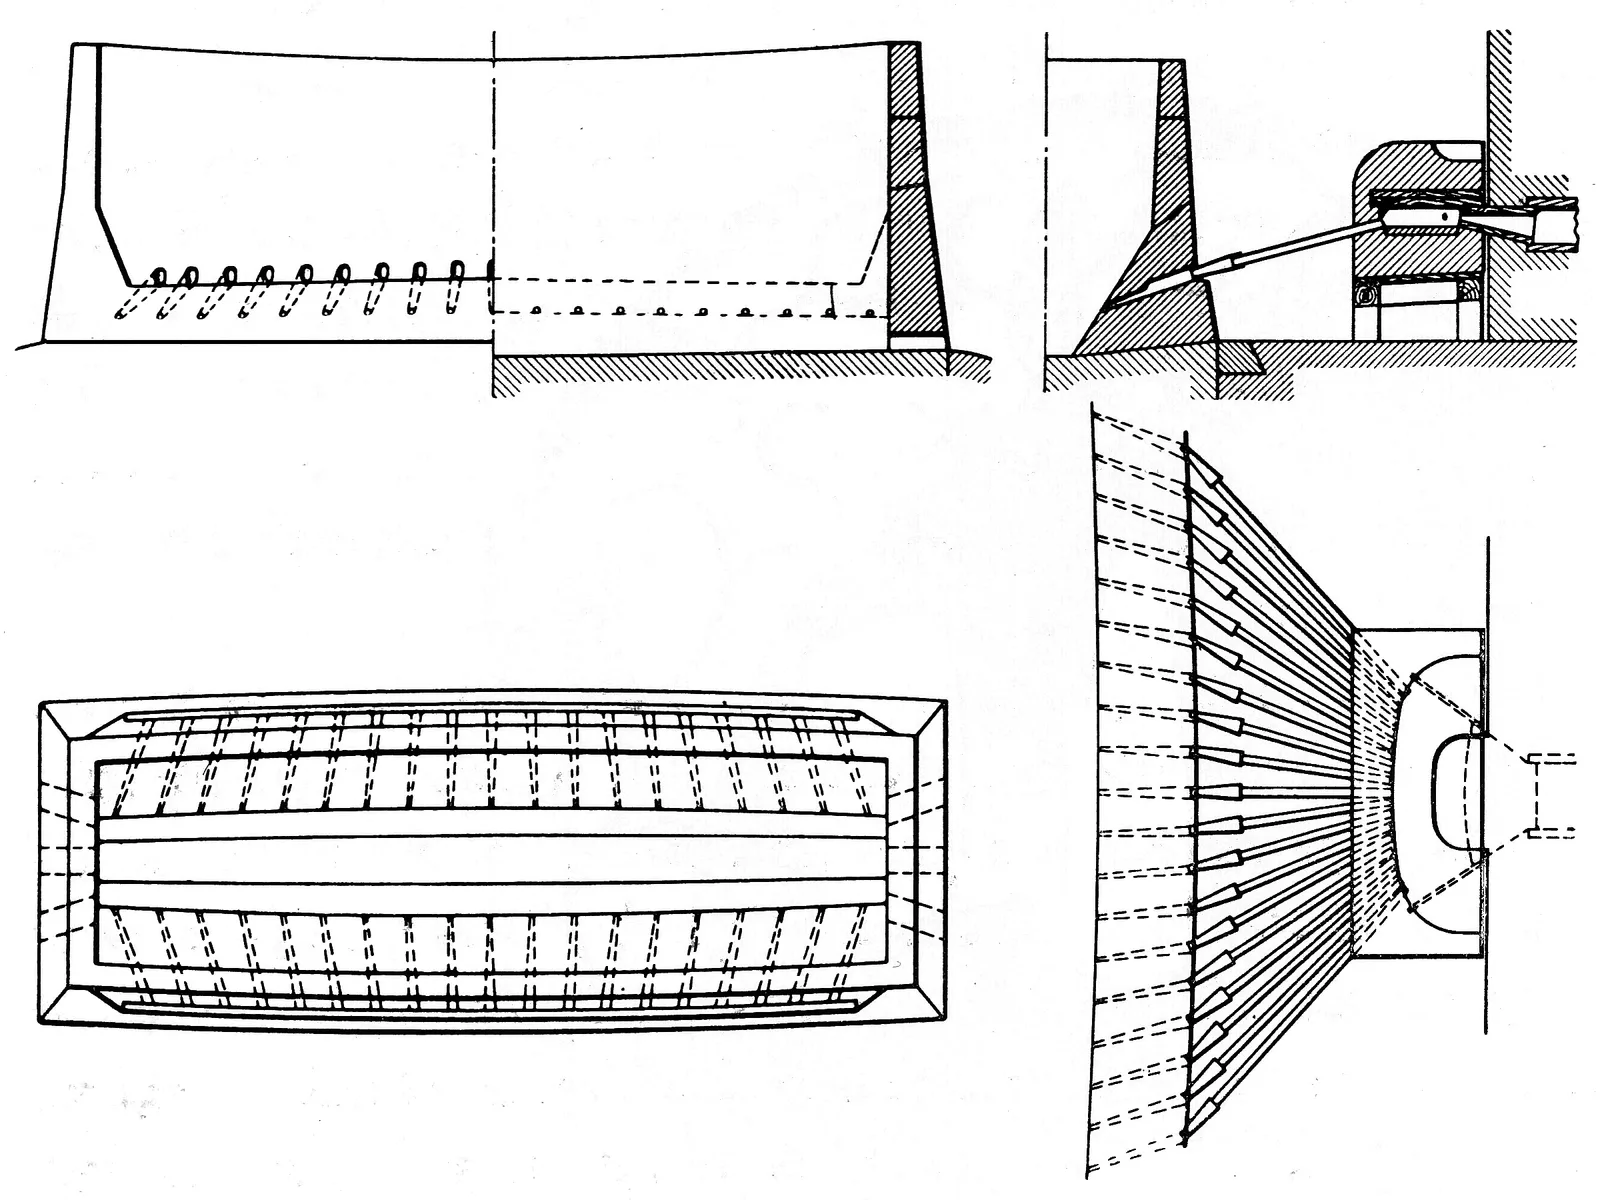
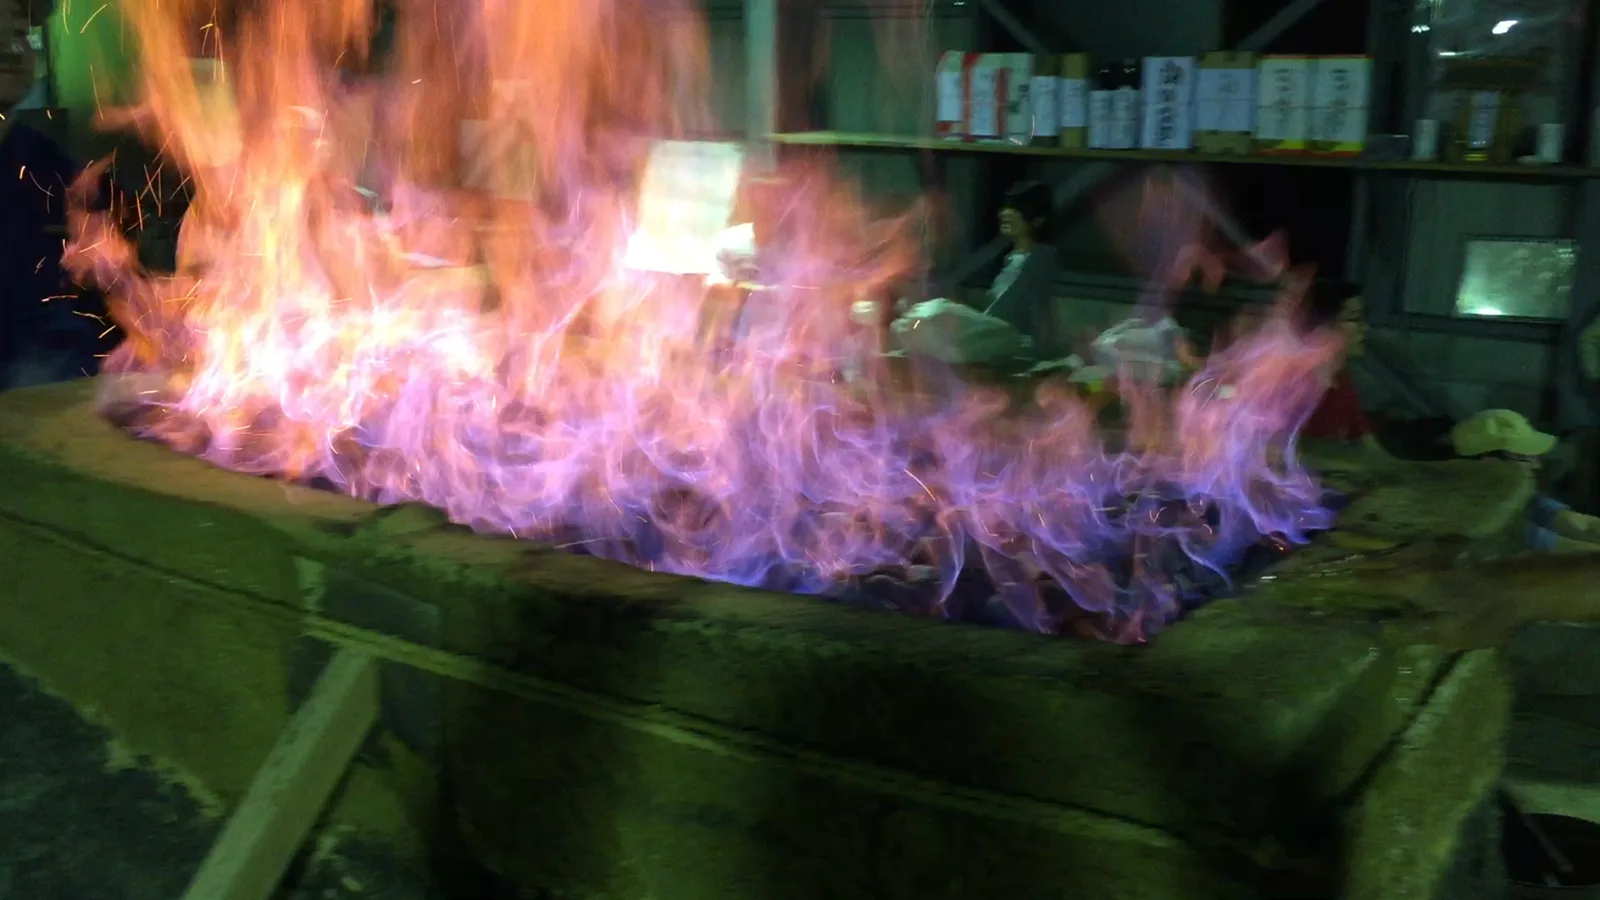
Das japanische Schwert beginnt im Sand. Satetsu (砂鉄), eisenhaltiger Sand aus Flüssen und Hängen, wird im tatara (たたら) mit Holzkohle reduziert, einem niedrigen, kastenförmigen Lehmofen, der schichtweise beschickt und mit Blasebälgen belüftet wird. Das Eisen schmilzt nie ganz: Wird der Ofen aufgebrochen, kommt eine schwammige, ungleichmäßige Masse heraus, das kera (鉧), in dem Zonen aus fast weichem Eisen, Stahl und Gusseisen nebeneinanderliegen. Es wird zerschlagen, die Bruchfläche jedes Stücks wird begutachtet, und die Stücke werden sortiert.
Die NBTHK ordnet das Ergebnis nach seinem Kohlenstoff:
| Klasse | Kohlenstoff | Verhalten |
|---|---|---|
| tetsu (鉄), Eisen | 0–0,03 % | lässt sich sogar kalt mit dem Hammer strecken |
| hagane (鋼), Stahl | 0,03–1,7 % | lässt sich heiß mit dem Hammer strecken: das ist das Gesuchte |
| zuku (銑), Gusseisen | über 1,7 % | lässt sich nicht schmieden; es muss entkohlt werden |
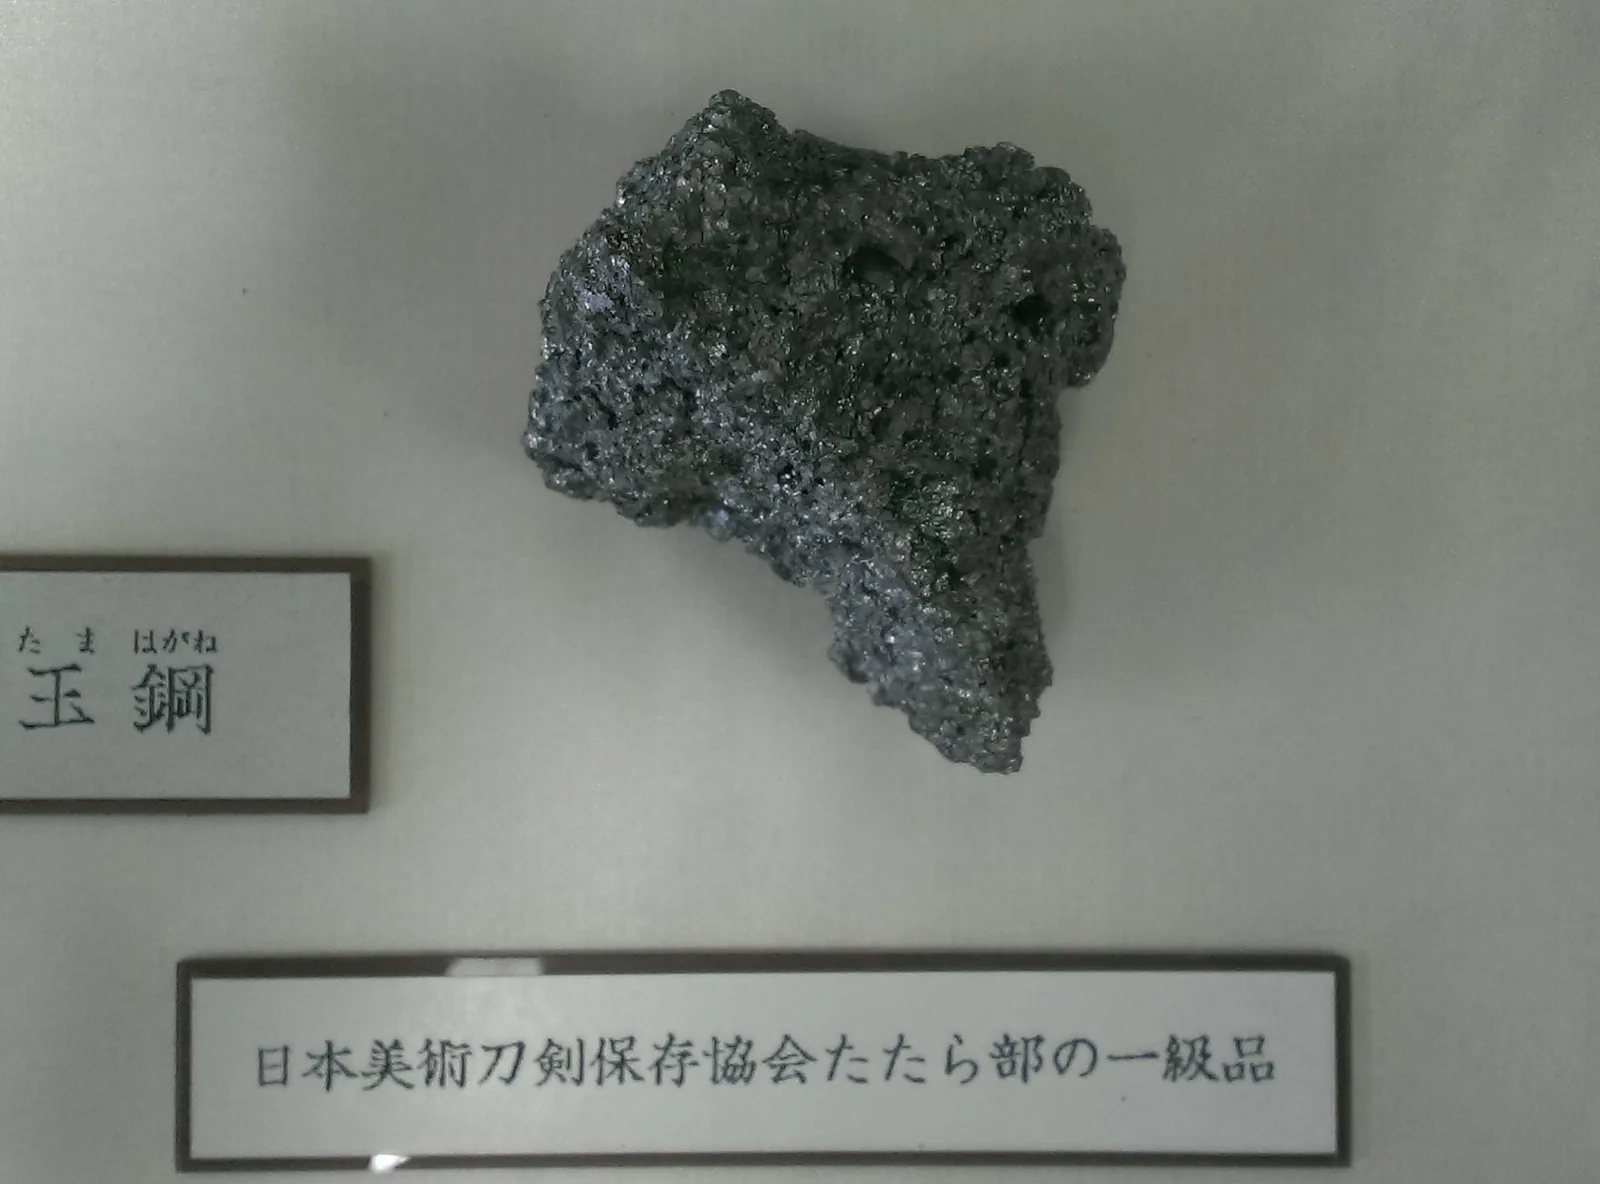
Der beste Stahl dieser Sortierung heißt tamahagane (玉鋼). Nach Angaben der NBTHK enthält tamahagane der ersten und zweiten Klasse 0,5–1,2 % Kohlenstoff; die unteren Klassen mit sehr ungleichem Kohlenstoff dienen zur Herstellung von oroshigane (siehe den nächsten Abschnitt). Tamahagane ist außerdem sehr arm an Phosphor und Schwefel, was es leicht macht, ihn beim Schmieden immer wieder mit sich selbst zu verschweißen.
Heute stammt er vor allem aus dem Nittōho tatara (日刀保たたら), dem Ofen der NBTHK in Okuizumo (Präfektur Shimane), errichtet auf dem Gelände des alten Yasukuni-tatara und im November 1977 erstmals angefeuert. Er arbeitet nur im Winter, wenige Kampagnen im Jahr, jede drei Tage und drei Nächte ohne Unterbrechung, unter der Leitung eines Schmelzmeisters, des murage (村下). Jede Kampagne liefert ein kera von etwa 2,5 Tonnen, von dem nur ein Teil tamahagane erster Klasse ist. Die NBTHK verteilt ihn einmal im Jahr, und in der Regel kann ihn nur ein lizenzierter Schwertschmied erhalten.
Stahl und Mythos sollte man auseinanderhalten. Der Name „tamahagane“ ist nicht alt: Er taucht in der Meiji-Zeit auf, als tatara-Stahl an die Marine verkauft wurde. In Kibi, dem späteren Bizen, wurde schon um die Mitte des 6. Jahrhunderts Eisen im Niederschachtofen verhüttet, Eisensand ab der zweiten Hälfte dieses Jahrhunderts; und die Methode kera-oshi (鉧押し), die direkt Stahl liefert, wird dem Chikusa-hagane (千種鋼) aus Harima im 16. Jahrhundert zugeschrieben. Wie aber in der kotō-Zeit Stahl gemacht und geschmiedet wurde, weiß man nicht: Die heute gelehrte „traditionelle“ Methode stammt aus Aufzeichnungen der Edo-Zeit. Amada Akitsugu (天田昭次), Lebender Nationalschatz, vertrat die Ansicht, dass sich kotō- und shintō-Stahl entscheidend unterscheiden, und manche Schmiede von heute, er eingeschlossen, haben ihren eigenen Stahl erschmolzen, statt nur mit dem tamahagane der NBTHK zu arbeiten.
Manche Schmiede gehen weiter und meinen, die tatara habe nichts Einzigartiges, weil die Verhüttung im niedrigen Ofen vielen Kulturen bekannt war, und der Ruf des „Juwelenstahls“, wie tamahagane außerhalb Japans gern übersetzt wird, sei eher romantisch als technisch. Historisch ist dagegen ihr industrieller Einsatz: Zwischen 1933 und 1945 fuhr die Yasukuni-tatara (靖国たたら) 118 Kampagnen für die Schwerter der Armee, mit insgesamt rund 50 Tonnen tamahagane.
Der eigene Stahl des Schmieds: oroshigane
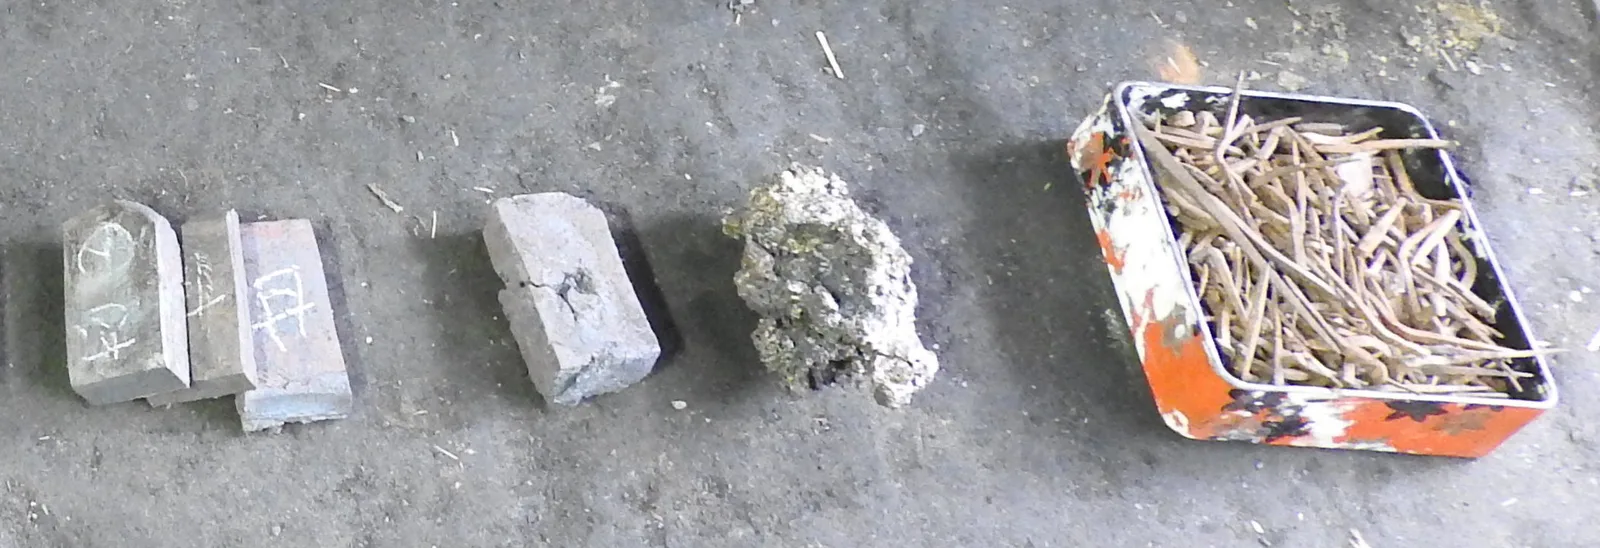
Oroshigane (卸し鉄) ist der Stahl, den der Schmied in seiner eigenen Esse herstellt, indem er den Kohlenstoff eines anderen Materials senkt oder erhöht: tamahagane niedriger Klasse, altes Eisen (Nägel, Beschläge) oder altes tatara-Eisen. So stellt er den gewünschten Kohlenstoff ein und hängt nicht allein von der Verteilung der NBTHK ab. Manche Schmiede bevorzugen ihn wegen des Charakters, den er dem Stahl der Klinge gibt.
Nach Auskunft der Schmiede kommt aus einer solchen Schmelze ein Schwamm voller Blasen, Schlacke und Holzkohlereste, der durch Falten gereinigt werden muss. Deshalb tritt oroshigane an derselben Stelle in den Ablauf ein wie tamahagane: beim Stapeln und Falten des nächsten Abschnitts.
In der Werkstattpraxis wird nichts weggeworfen: Die Lehrlinge durchsuchen die Schlacke am Boden der Esse nach hineingefallenen Stahlstücken und machen daraus ihr eigenes oroshigane. Manche Schmiede beschreiben, was aus jedem Schmelzgang kommt, als Schwamm von 5 bis 7 kg mit 1,2 bis 1,5 % Kohlenstoff, den sie mit 8 bis 15 Faltungen reinigen, und manche meinen, tamahagane aus kleinen Öfen mit oroshigane gemischt ergebe einen lebendigeren Stahl als tamahagane aus Shimane allein.
Den Stahl vorbereiten und falten
Vor dem Falten kommt das Auswählen. Beim mizuheshi (水へし) wird der tamahagane rotglühend auf etwa 5 mm flachgeschlagen und in Wasser abgekühlt; beim kowari (小割り) werden diese Platten in Stücke von 2 bis 2,5 cm zerbrochen. Die Bruchfläche trennt die Stähle: Der harte bricht glatt, der weiche biegt sich, ohne zu brechen. Die NBTHK gibt an, dass so 3 bis 4 kg Material ausgewählt werden.
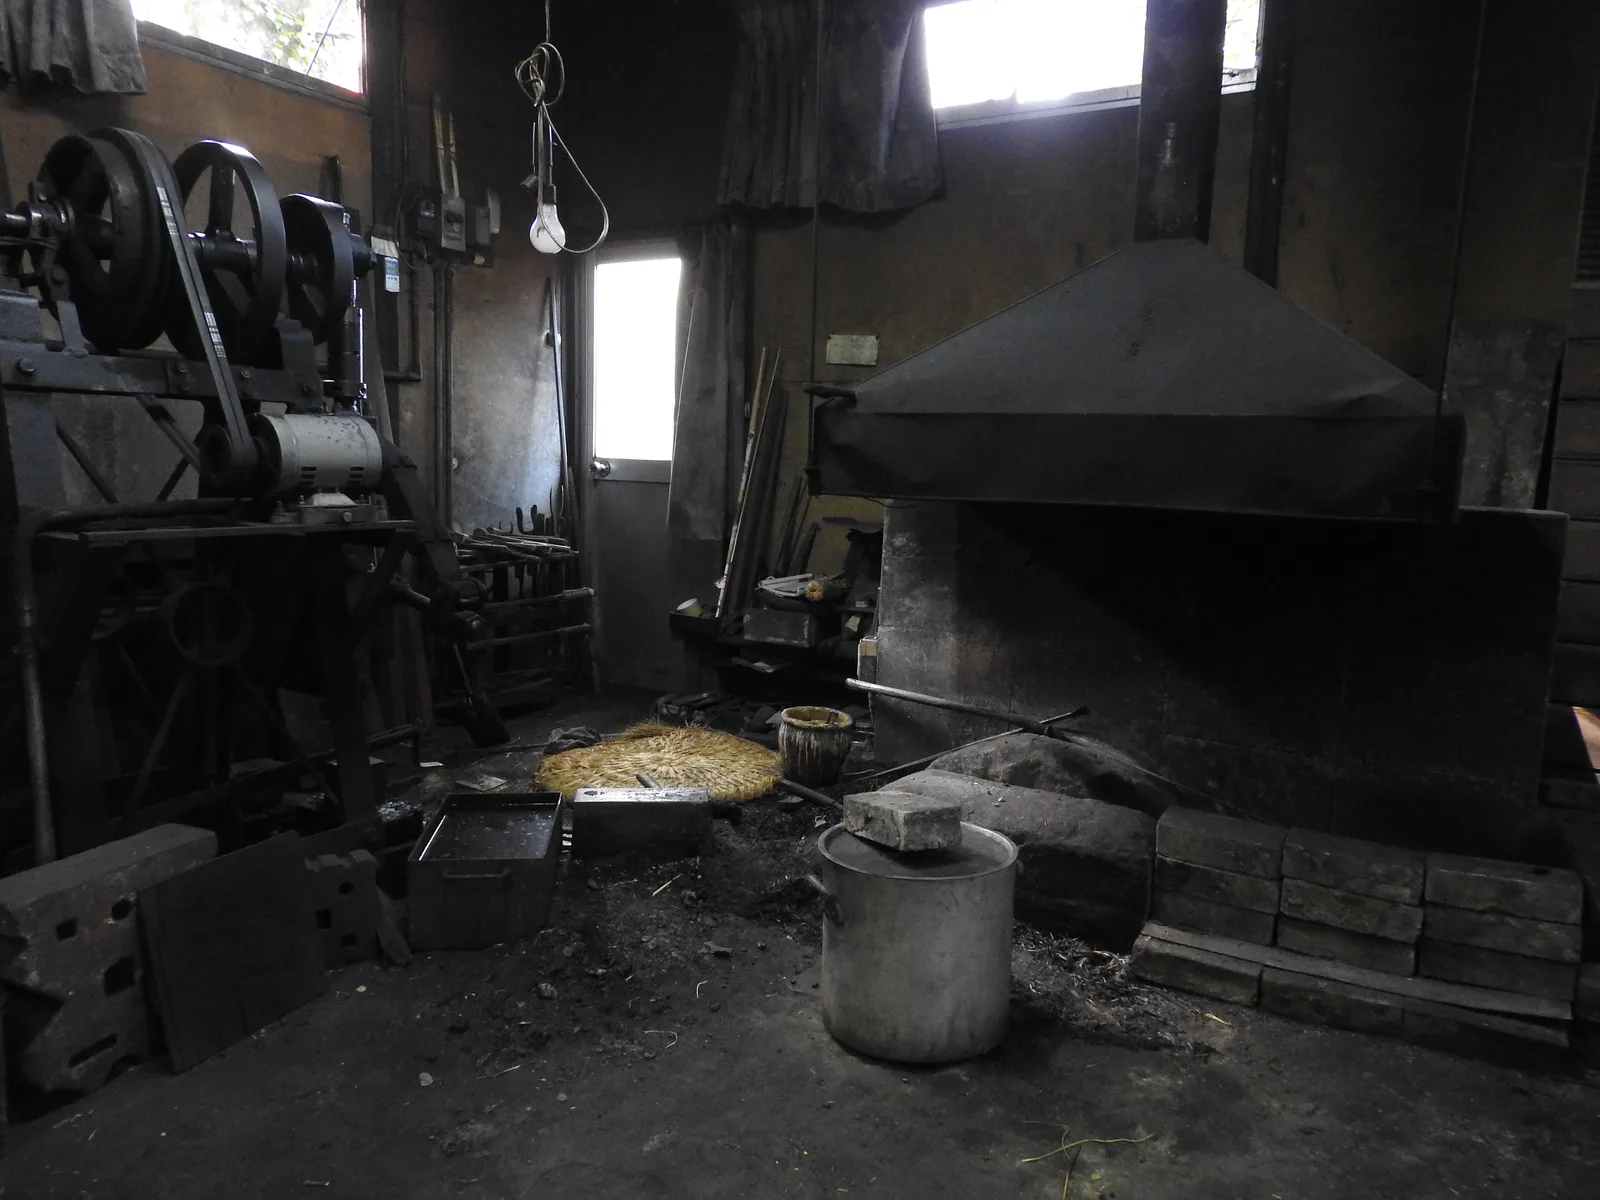
Beim tsumiwakashi (積み沸かし) werden die Stücke auf einer Stahlschaufel mit Stiel, der teko, gestapelt, in nasses Papier gewickelt, in Strohasche gewälzt, in flüssigen Lehm getaucht und erhitzt, bis sie zu einem einzigen Block verschweißen. Asche und Lehm wirken als Flussmittel: Die geschmolzene Kieselsäure schützt den Stahl vor Zunder und wird mit der Schlacke herausgeschlagen.
Dann folgt das Falten, orikaeshi-tanren (折り返し鍛錬): Der Block wird gestreckt, in der Mitte eingekerbt, auf sich selbst umgelegt und erneut verschweißt. Der Meister, der yokoza (横座), hält die teko und zeigt mit einem kleinen Hammer, wohin der nächste Schlag fallen soll; seine Gehilfen, die sakite (先手), schlagen mit dem großen Hammer. Aus diesem Zwiegespräch der Schläge stammt der Ausdruck aizuchi o utsu (相槌を打つ), der im japanischen Alltag „zustimmend nicken“ bedeutet. Gefaltet wird immer in derselben Richtung (ichimonji-gitae, 一文字鍛え) oder abwechselnd der Länge und der Breite nach (jūmonji-gitae, 十文字鍛え).
Die NBTHK spricht von etwa fünfzehn Faltungen. Die erste Hälfte nennt sie shita-gitae (下鍛え), „Grundschmieden“, die zweite age-gitae (上鍛え), „Fertigschmieden“. Jede Faltung verdoppelt die Lagen: Fünfzehn ergeben 2¹⁵, rund 33 000. In der Werkstatt wird nicht aller Stahl einer Klinge gleich gefaltet, denn der für Schneide und Haut erhält mehr Faltungen als der des Kerns, und die Zahlen schwanken von Werkstatt zu Werkstatt. Unterwegs geht viel Gewicht verloren: Aus den ausgewählten 3 oder 4 kg wird eine Klinge von etwa einem Kilogramm.
Wozu so viel Arbeit? Falten ist kein Zeichnen. Jede Schweißhitze und jede Hammerfolge treibt Schlacke aus, schließt Poren und verteilt den Kohlenstoff im Block, der zudem mit jeder Faltung ein wenig abnimmt. Die Werkstätten warnen: Zu viel oder unsorgfältiges Falten hinterlässt einen zu weichen Stahl; und einen modernen Industriestahl zu falten, der schon sauber und gleichmäßig ist, verbessert ihn nicht: Es gibt ihm eine Textur, nimmt ihm aber Kohlenstoff und kann Oxid zwischen den Lagen einschließen.
Zwei Handwerksdetails. Beim Sortieren erinnert der Bruch des harten Stahls an einen trockenen Reiscracker (senbei), der des weichen an einen eingeweichten. Beim Stapeln kommen die Stücke, die noch Schlacke tragen, nach außen, wo das Feuer sie am besten reinigt, und die besten in die Mitte, damit sie nicht verbrennen. Manchmal rühmt die Signatur selbst die Methode: Es gibt Klingen mit 下鍛 (shita-gitae) oder 上鍛 (age-gitae) im mei und andere mit 真十五枚甲伏造 (shin jūgo-mai kōbuse tsukuru), einem fünfzehnlagigen kōbuse, das Ōmura Kaboku (大村加卜) im 17. Jahrhundert zugeschrieben wird und das auch Suishinshi Masahide (水心子正秀) und andere verwendeten.
Was das hada ist und was nicht
Das hada (肌), die im polierten Stahl sichtbare Maserung, ist die Spur der Lagen aus dem Falten: Wo die Oberfläche der Klinge die Lagen schneidet, hinterlässt jede eine Linie. Für die Schmiede ist es eine Folge des Veredelns, nicht sein Ziel. Ein auffälliges hada garantiert deshalb keinen guten Stahl, und ein Stahl ohne sichtbare Fehler reicht ebenso wenig, um ihn gut zu nennen: Beurteilt werden seine Farbe, seine Tiefe und sein Glanz sowie die Aktivität des ji, die Teilchen des ji-nie und die Linien des chikei, von denen „Die Härtung vor Augen“ handelt.
Die Art der Maserung hängt davon ab, wie die Lagen auf die Klingenfläche treffen. Im Modell, mit dem die Werkstätten es erklären: Wird der Block liegend flachgeschlagen, schneidet die Fläche die Lagen schräg, und es entsteht itame (板目), die wellige Maserung eines Bretts; wird er vor dem Flachschlagen um neunzig Grad gedreht, treffen die Lagen hochkant auf die Fläche, und es entsteht masame (柾目), gerade, parallele Linien. Echte Klingen mischen beides, und die Namen der einzelnen Spielarten (mokume, ayasugi und andere) stehen in „Anatomie der Katana“.
Die Werkstätten fügen hinzu, dass ein Teil der sichtbaren Struktur kein Lagenmuster ist, sondern Teilchenaktivität, die beim Härten entsteht; und die Politur kann das hada hervorheben oder dämpfen (siehe „Politur und Pflege“): Dieselbe Klinge zeigt mehr oder weniger Maserung, je nachdem, wie sie poliert wurde.
In den Werkstätten hat man beobachtet, dass das große Muster von Norishige (則重) zu den am leichtesten nachzuahmenden gehört und dass sich die Aktivität seines Stahls nicht kopieren lässt: der Beweis, dass das hada allein nichts über die Qualität sagt. Und zwei Schwesterklingen aus demselben Block können sehr verschiedene hada zeigen (siehe den letzten Abschnitt dieses Themas).
Die Schichtkonstruktionen (tsukurikomi)
Nicht brechen, nicht biegen und gut schneiden sind widersprüchliche Anforderungen: Harter Stahl schneidet, ist aber spröde; weicher hält aus, biegt sich aber. Die klassische Antwort ist, Stähle mit unterschiedlichem Kohlenstoff zu kombinieren. Tsukurikomi (造込み) ist die Art dieser Kombination, und sein Vokabular benennt vier Stähle nach ihrem Ort: hagane (刃鉄), den der Schneide; kawagane (皮鉄), den der Haut oder der Flanken; munegane (棟鉄), den des Rückens; und shingane (心鉄), den kohlenstoffarmen Kern.
Der folgende Katalog ist der, den die Handbücher wiederholen, und er hat zwei Grenzen, die man vor der Tabelle nennen sollte. Er ist ein Modell: Er stammt von shinshintō-Klingen und modernen Werkstätten, die gleichmäßige Stähle verbinden, und viele alte Klingen passen nicht hinein. Und er ist keine Qualitätsskala: Keine Konstruktion ist an sich besser als eine andere. Es sind verschiedene Methoden, und entscheidend ist die Güte jedes Stahls und der Arbeit.
| Konstruktion | Wie der Stahl verteilt ist |
|---|---|
| muku (無垢), auch maru-gitae (丸鍛え) | Ein einziger Stahl. Schneide und Körper unterscheiden sich nur durch das Härten. |
| kōbuse (甲伏せ) | Eine U-förmig gebogene Haut aus hartem Stahl umschließt einen weichen Kern. Die meistzitierte. |
| makuri (捲り) | Der harte Stahl wird um den Kern gewickelt und am Rücken geschlossen. Das Ergebnis ähnelt dem kōbuse sehr. |
| sanmai (三枚) | Ein Sandwich: Der harte Stahl läuft durch die Mitte und tritt an der Schneide hervor, zwischen zwei weicheren Flanken. |
| honsanmai (本三枚) | Harter Stahl an der Schneide, der weiche Kern darüber und Hautstahl an beiden Flanken. |
| shihōzume (四方詰め) | Wie honsanmai, dazu ein eigener Stahl am Rücken: Der Kern ist von allen vier Seiten umschlossen. |
| gyaku-kōbuse (逆甲伏せ) | Umgekehrt wie kōbuse: Weicher Stahl umhüllt ein hartes Stück, das an der Schneide hervortritt. |
| wari-hagane (割刃金) | In die Schneide eines weichen Körpers wird ein Spalt geöffnet und der harte Stahl hineingesetzt. |
Querschnitte echter Klingen erzählen etwas anderes. 1929 zeichnete Ashida Teruo (足田輝雄) unter dem Mikroskop die Querschnitte eines Dutzends Klingen, und mehrere lassen sich nicht in den Katalog einordnen. Amada Akitsugu fand beim Aufschneiden stark korrodierter Yamato-Klingen der Kamakura-Zeit keinen Kern: nur weichen Stahl, als gyaku-kōbuse gefaltet, mit etwas hartem Stahl in der Schneide, nach Art einer wari-hagane. Und die Untersuchung von Kitada Masahiro (北田正弘) an einer mit Nobukuni Yoshikane (信國吉包) signierten Klinge der Muromachi-Zeit ergab rund 0,6 % Kohlenstoff an der Schneide und 0,1 % am Rücken.
Nach der Praxis der Werkstätten, die man mit dem Hinweis lesen sollte, dass der Katalog ein Modell ist, wären die meisten Bizen-Klingen und das echte Sōshū kōbuse oder makuri und viele moderne Sōshū-Kopien sanmai; sanmai sieht man auch bei tantō der Hasebe, bei Gassan, in einem Teil von Mino und bei einigen Klingen von Kiyomaro und von Miyairi Shōhei. Manche schreiben das shihōzume Kanemoto (兼元) und der ganzen Mino-Schule zu, doch der von Ashida gezeichnete Schnitt eines Kanemoto aus Seki ist ein einfaches makuri. Beobachtet wurde auch, dass ein außermittiger Kern auf einer Seite ein schwächeres hamon hinterlässt und dort früher zutage tritt, und dass dies bei kotō häufiger vorkommt als bei shintō.
Kitadas Analyse lieferte noch einen Befund: Die Schneide enthielt Titan, typisch für satetsu, der Kern nicht, was auf einen anderen Rohstoff hindeutet, vielleicht importiert. Das passt zu den Klingen der Nobukuni-Gruppe aus Chikuzen mit der Signatur 以南蛮鉄作之 (nanban-tetsu o motte kore o tsukuru; „aus nanban-Eisen gemacht“), dem nanban-tetsu (南蛮鉄), das von außen kam.
Die Folge für jeden, der eine Klinge betrachtet: Die Konstruktion ist Werkstatt- und Lehrbuchvokabular, keine Angabe, die man an der Oberfläche abliest. Außer an einer Bruchstelle oder dort, wo Polituren die Haut durchgeschliffen haben, ist der Aufbau einer bestimmten Klinge fast nie zu sehen, und kein seriöses Angebot sollte ihn ohne Weiteres behaupten.
Der shingane und was es heißt, ihn zu sehen
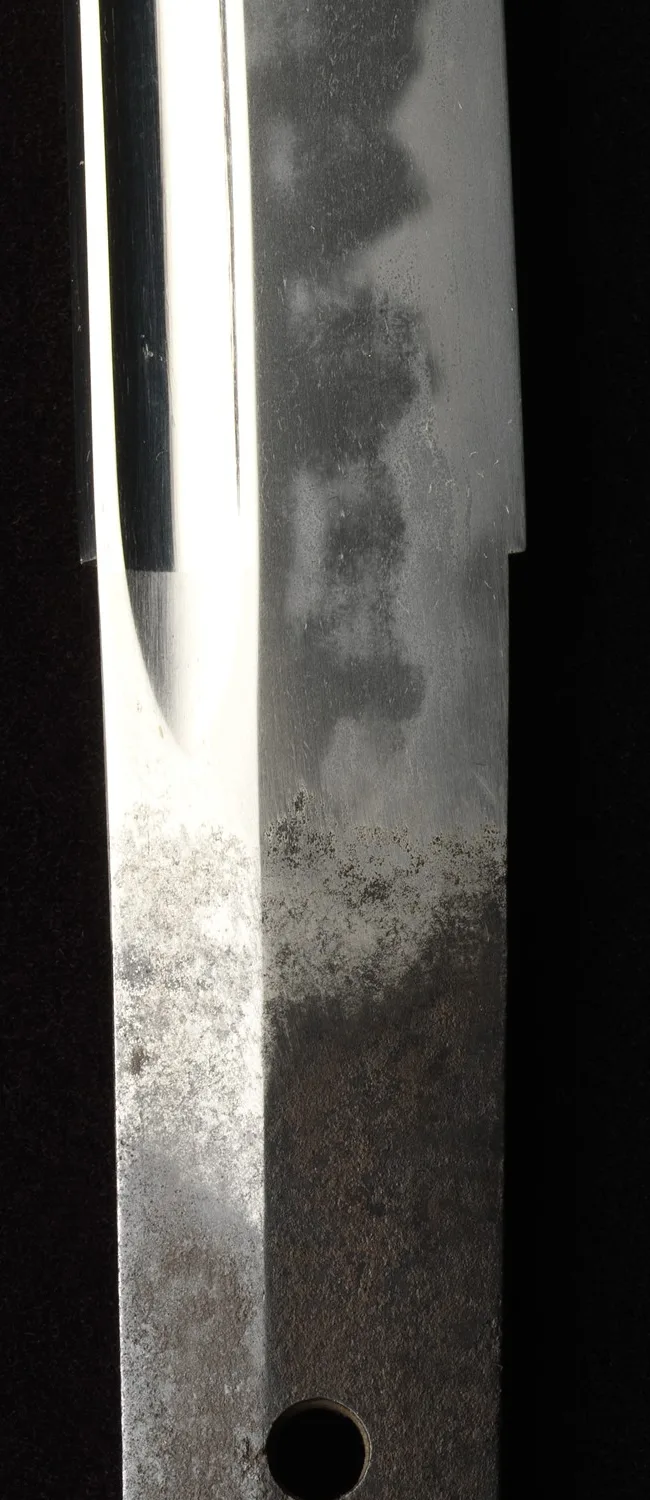
Eine Klinge mit Kern zeigt ihn nicht, solange die Haut ihn bedeckt. Der Kern tritt hervor, wenn die Polituren über Jahrhunderte den äußeren Stahl abtragen; auch wenn die Haut von Anfang an dünn war oder der Kern außermittig lag, und dann meist nur auf einer Seite. Polierer warnen: Erreicht er die Schneide, gibt es dort keinen härtbaren Stahl mehr, und selbst ein neues Härten brächte auf diesem Stück keine harte Schneide zurück. Das geschieht vor allem an der Spitze, wo die Haut beim Strecken des Stabs zu kurz geraten kann.
Der japanische Markt hat ein genaues Vokabular für das, was man sieht:
- tsukare (疲れ): die „müde“ Klinge, deren Untergrund durch Polituren freiliegt oder die durch Korrosion geschädigt ist.
- ji-are (地荒れ): Die Naht zwischen Haut und Kern zeigt sich als Fehler; im Gebrauch wiegt sie wenig, ästhetisch viel.
- tsukare-utsuri (疲れ映り): Der Kern erscheint als weißlicher Schleier, der ein shirake-utsuri (白気映り) nachahmt; er mindert den künstlerischen Wert erheblich.
Es gibt dagegen Schulmerkmale, bei denen der Kern sichtbar wird und geschätzt ist: das Rai-hada (来肌) der Rai-Schule und das namazu-hada (鯰肌) von Aoe, dunkle, klare Flecken, die auch sumigane (澄鉄) heißen.
Für alles Übrige gibt es zwei Lesarten, und dieser Leitfaden nennt beide. Die des Marktes behandelt einen sichtbaren Kern als Zustandsmangel, umso schwerer, je mehr man davon sieht. Die vieler Polierer erinnert daran, dass „shingane“ eine Lage bezeichnet und keine Güte: Bei den besten alten Klingen ist der Kern so gut geschmiedet, dass man ihn kaum unterscheidet, und es kommt auf die Güte jedes Stahls an, nicht darauf, ob er hervortritt.
Manche Polierer erinnern sich an einen Osafune Tadamitsu (忠光), dessen Kern schöner war als die Haut; umgekehrt hat man beobachtet, dass bei manchen shintō-Klingen der Kern grob ist und als schmutzige Flecken zutage tritt. Der Kern diente auch zur Täuschung: Bei den Kuwana-uchi (桑名打), Fälschungen von Bizen-Klingen der Muromachi-Zeit, die Ende der Edo-Zeit in Kuwana entstanden, ließ man nach Auskunft der Werkstätten absichtlich einen dunklen Kern durchscheinen, um das Bizen-utsuri vorzutäuschen (siehe „Zustand der Klinge: Fehler und Täuschungen“).
Formgebung: sunobe und hizukuri
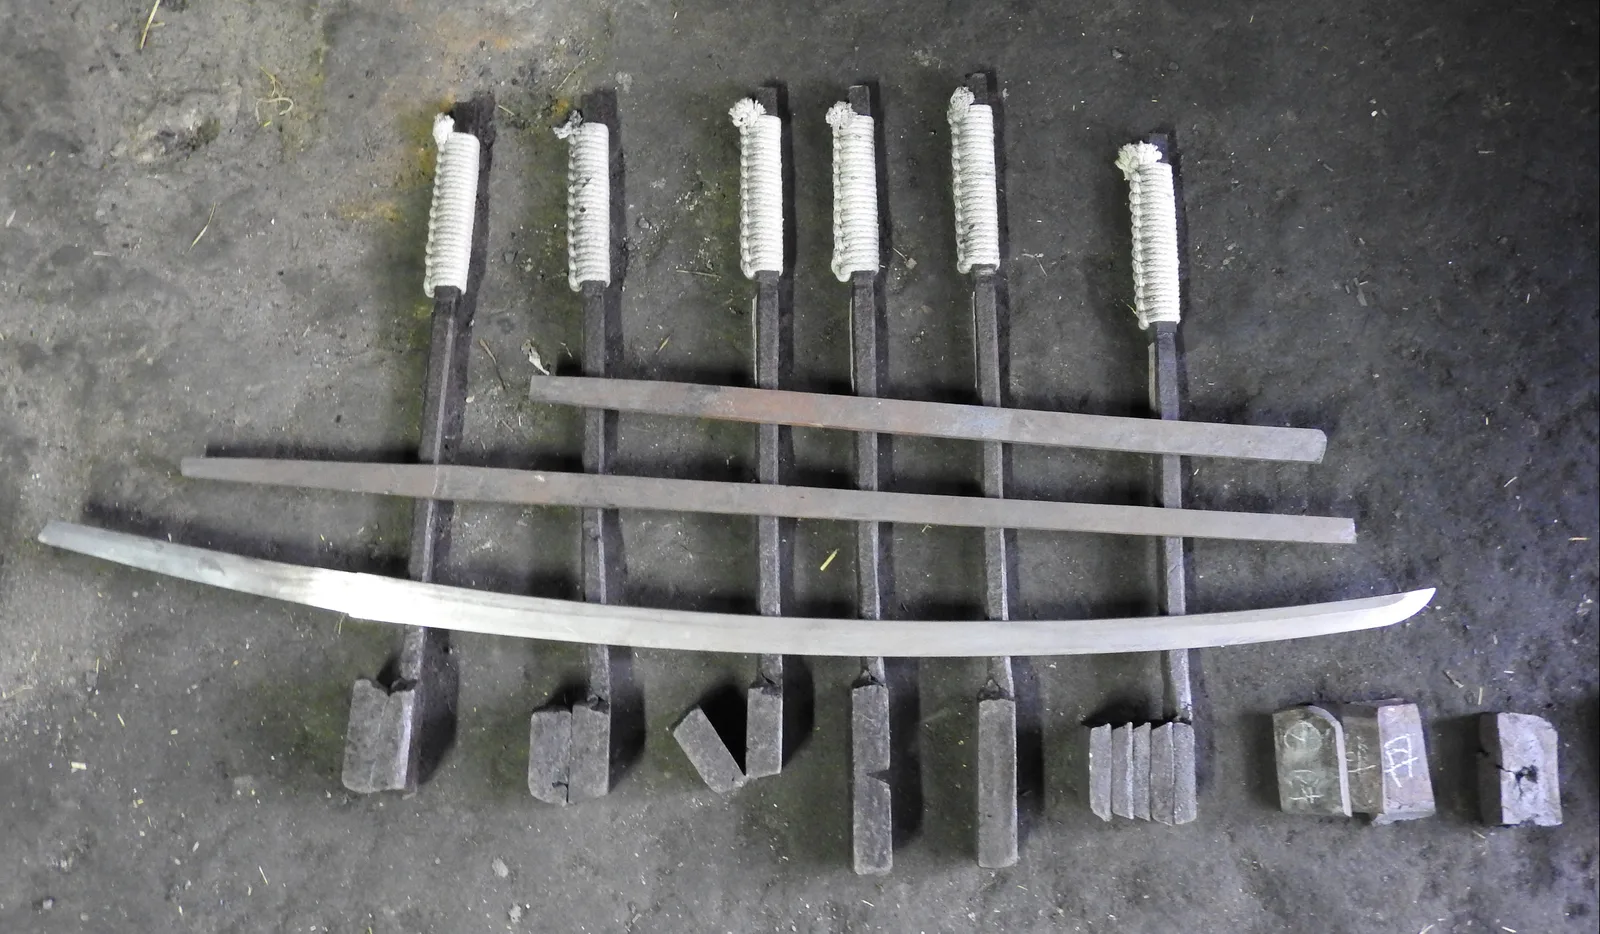
Sind die Stähle verbunden, streckt das sunobe (素延べ) den Stab auf eine Länge, die etwas unter der der fertigen Klinge liegt. Dann wird das Ende schräg abgeschnitten und zum Rücken hin umgebogen, sodass an der Schneide der Spitze nur harter Stahl bleibt.
Beim hizukuri (火造り) formt der Schmied mit dem kleinen Hammer Rücken, shinogi, Schneide und Angel und verfeinert die Stärken mit der Feile und mit der sen, einem zweihändigen Zieheisen, das den Stahl abschabt. Die Schmiede lassen die Klinge weniger gekrümmt als beabsichtigt, weil das Härten sori hinzufügen wird (siehe „Die Form (Sugata)“). Danach wird sie sanft geglüht, kalt gerichtet und grob vorgeschliffen, bevor der Lehm aufgetragen wird.
In der Sprache der Werkstätten und der Beschreibungen hat „sunobe“ noch eine zweite Bedeutung: eine Klinge aus modernem Stahl, ohne Faltung ausgeschmiedet. Das sollte man wissen, wenn man die Beschreibung eines guntō oder einer nicht traditionellen Arbeit liest.
Tsuchioki und yaki-ire: was das Härten bewirkt
Vor dem Härten wird die Klinge entfettet und mit yakibatsuchi (焼刃土) bedeckt, dem Härtelehm: feuerfester Ton mit Holzkohlepulver und Schleifsteinmehl, jeder Schmied mit eigenem Rezept. Beim tsuchioki (土置き) wird er dünn auf die Schneide und dick auf Körper und shinogi-ji aufgetragen. Dann wird die ganze Klinge nachts oder im Halbdunkel, um die Farbe des Stahls beurteilen zu können, gleichmäßig erhitzt (die NBTHK spricht von etwa 800 °C) und mit einem Zug in Wasser getaucht: Das ist das yaki-ire (焼き入れ).
Dieser Augenblick bewirkt drei Dinge zugleich:
- Eine harte Schneide und einen weicheren Körper. Unter der dünnen Schicht kühlt der Stahl schnell ab und wird zu äußerst hartem Martensit; unter der dicken kühlt er langsamer und bleibt zäher.
- Die Krümmung. Martensit nimmt mehr Raum ein, die Schneide dehnt sich gegenüber dem Rücken, und die Klinge, die sich im Wasser einen Augenblick zur Schneide hin biegt, krümmt sich am Ende zum Rücken. Das ist die endgültige Krümmung, die danach mit dem Hammer nachgerichtet wird.
- Das hamon (刃文), die sichtbare Grenze zwischen gehärteter Zone und Rest, mit seinem nie und nioi. Wie man es liest, steht in „Die Härtung vor Augen“.
In den Werkstätten ist man sich einig: Der Lehm bestimmt, wo die Klinge härtet, zeichnet das hamon aber nicht allein: Das Muster hängt auch vom Stahl und vom Feuer ab, und es gibt Härtungen ohne Lehm oder mit Lehm nur im Bereich des hamon, auch wenn heutige Schmiede Einzelheiten wie ashi durchaus mit ihm anlegen. Und die Härtung hat Tiefe: Die harte Zone ist ein Volumen, keine aufgemalte Linie, sodass sich die an die Oberfläche tretende Grenze verändert, wenn Polituren die Klinge abtragen. Ein ruhiges hamon auf einer stark polierten Klinge kann von Abnutzung statt vom Stil herrühren, und die beiden Seiten einer Klinge können verschiedene hamon zeigen, wegen ungleichen Lehms oder ungleicher Hitze, einer stärker polierten Seite oder eines außermittigen Kerns.
Diese Tiefe wurde in der Werkstatt geprüft. Bei einem tantō wurden von einer Seite 1,5 mm abgetragen: Das sehr aktive chōji dieser Seite wurde viel ruhiger, und die Klinge bog sich zur abgetragenen Seite, weil sie die Spannung der Härtung verlor. In einem anderen Fall wurde aus einem abgetragenen iaitō statt kawazuko-chōji ein ko-midare, und es verlor an Krümmung. Es gibt auch absichtlich verschiedene hamon: Das Konotegashiwa Kanenaga (児手柏包永), ein Werk des Kanenaga aus der Schule Tegai (手掻) aus der Kamakura-Zeit, trägt auf einer Seite midare und auf der anderen suguha und hat seinen Namen von einem alten Gedicht, das diese Pflanze als Bild für etwas Zweigesichtiges verwendet. Auf Seiten der Werkstatt lassen manche Schmiede die Schneide stumpf, 1,5 bis 2 mm dick, damit sie im Wasser nicht reißt, und manche meinen, alte Schulen wie Ichimonji hätten ohne Lehm gehärtet und nur die Schneide erhitzt; das ist eine Werkstatthypothese ohne urkundlichen Beleg.
Nach dem Härten ist das aitori (合い取り) ein sanftes Anlassen, das Spannungen abbaut; dabei werden Krümmung und Verdrehung korrigiert. Vorsicht bei englischen Angeboten: Der härtende Schritt heißt dort hardening oder quench, und tempering ist dieses erweichende Anlassen.
Das Härten ist auch der riskanteste Moment. Die Spannung kann Härterisse öffnen; der schlimmste ist das hagire (刃切れ), der Riss quer durch die Schneide, der gefürchtetste Fehler. Die Schmiede fügen hinzu, dass dieselbe Spannung schlecht verschweißte Faltungen öffnet, und in den Werkstätten heißt es: Taucht die Klinge schräg ins Wasser, kann nahe der Angel ein schräger Schatten bleiben, das mizukage (水影); und auch das utsuri (映り), der helle Schleier, den manche Klingen im ji zeigen, entsteht beim Härten. Beides wird in „Die Härtung vor Augen“ erklärt. Eine Klinge, die ihre Härtung verliert, etwa bei einem Brand, kann neu gehärtet werden: Das ist ein saiha (再刃), das die Funktion wiederherstellt, nicht aber das ursprüngliche Werk (siehe „Zustand der Klinge: Fehler und Täuschungen“).
Das hi: Arten, Enden und nachträgliche Rinnen
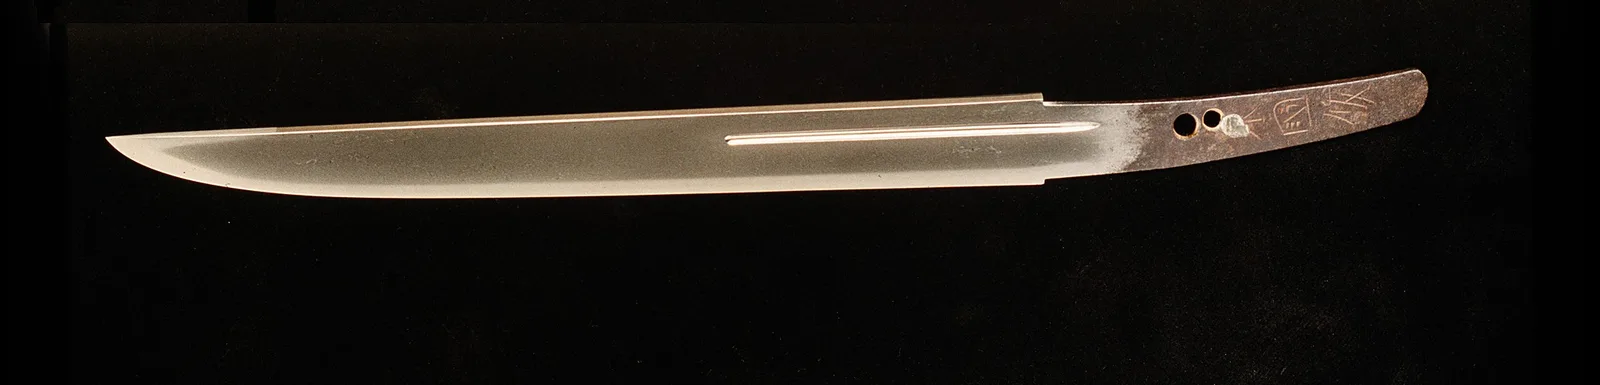
Das hi (樋) ist die Rinne, die längs über die Klinge läuft; sie zu schneiden heißt kaku (掻く). Sie wird nach dem Härten und dem Vorschliff des Schmieds, dem kaji-oshi (鍛冶押し), ausgearbeitet, mal vom Schmied selbst, mal von einem Graveur, dem horishi (彫師). Keine alte Quelle erklärt, wozu sie diente; die üblichen Erklärungen sind, die Klinge ohne großen Steifigkeitsverlust zu erleichtern, sie zu schmücken und sie beim Durchschneiden der Luft pfeifen zu lassen. Markus Sesko behält das Wort horimono (彫物) den Gravuren vor und trennt es vom hi, und dieser Leitfaden hält es ebenso.
| Art | Aussehen | Was sie verrät |
|---|---|---|
| bōhi (棒樋) | Eine einzelne breite Rinne. Bei tantō und ko-wakizashi heißt sie katana-hi (刀樋). | Die häufigste. Reicht sie bis an den shinogi und lässt nur zum Rücken hin Rand, ist sie kata-chiri (片チリ), bei kotō weit häufiger; mit Rand auf beiden Seiten ryō-chiri (両チリ). |
| soebi (添樋) | Eine schmale Rinne neben der breiten. | Von den Bizen-Schmieden der Nanbokuchō-Zeit eingeführt, mit ihrer Blüte in der Muromachi-Zeit. |
| tsurebi (連樋) | Wie soebi, doch ihre Spitze läuft über die der breiten hinaus und steigt zum Rücken an. | Beliebt ab dem Ende der Muromachi-Zeit, aber schon bei Meistern der Kamakura- und Nanbokuchō-Zeit zu sehen. |
| futasujibi (二筋樋) | Zwei gleiche, parallele Rinnen. | Erscheint am Ende der Kamakura-Zeit; auf einer deutlich älteren Klinge ist sie wahrscheinlich nachträglich. |
| koshibi (腰樋) | Eine kurze Rinne am Klingenfuß, fast immer nur auf einer Seite. | Vor allem bei tantō und ko-wakizashi. |
| gomabashi (護摩箸) | Zwei kurze, gerundete Rinnen, wie die Stäbchen des goma-Ritus. | Selten bei tachi und katana; typisch für tantō und ko-wakizashi. |
| naginata-hi (薙刀樋) | Verengt sich und steigt nahe der Spitze zum Rücken an. | Bei naginata und bei Klingen in kanmuri-otoshi- und unokubi-zukuri. |
| shōbu-hi (菖蒲樋) | Zwei kleine Rinnen, die sich an der Spitze vereinen. | Wenig verbreitet; vor allem bei tantō. |
Es gibt weitere Spielarten, etwa take-kurabe (丈比べ), zwei schmale Rinnen verschiedener Länge, oder kuichigai-bi (喰違樋), unterbrochen oder gekreuzt. Auch darauf, wie das hi endet, achtet man:
| Ende | Wie es endet |
|---|---|
| kakinagashi (掻流し) | Unten läuft es spitz aus und verliert sich in der Angel. Das ist die alte Form. |
| kakitōshi (掻通し) | Unten läuft es durch die Angel bis zu ihrem Ende. |
| marudome (丸留) | Unten endet es gerundet oberhalb des habaki. |
| kakudome (角留) | Unten endet es eckig oberhalb des habaki. |
| hisaki-agaru (樋先上る) | Oben geht es über die Linie des yokote hinaus. Häufiger bei kotō; kann auch von einer nachgeformten Spitze herrühren. |
| hisaki-sagaru (樋先下る) | Oben endet es unterhalb des yokote. Typisch für die mittlere Nanbokuchō-Zeit. |
Ein hi zählt für das kantei nur, wenn es ursprünglich ist. Das ato-bi (後樋) ist ein nachträglich geschnittenes, um eine Klinge zu erleichtern oder Fehler wie fukure oder kitae-ware zu verbergen; ein futasujibi auf einer Klinge, die deutlich älter ist als das Ende der Kamakura-Zeit, oder ein hisaki-agaru an einer nachgeformten Spitze sind Hinweise, dass die Rinne nicht ursprünglich ist.
Der volkstümliche Beiname „Blutrinne“, chinagashi (血流し), erklärt nichts. Was das hi tatsächlich bewirkt: Es erschwert das Richten einer verbogenen Klinge, weshalb man für iai mit Biegegefahr Klingen ohne hi empfiehlt; ein moderner Versuch fand nur einen leichten Festigkeitsverlust. In anderen Epochen wurde es manchmal mit rotem Lack gefüllt, den Polierer heute entfernen, ohne dass man weiß, ob er eine Bedeutung hatte. Manche lesen darin auch einen religiösen Sinn: Ein bōhi oder futasujibi auf jeder Seite stünde für eine buddhistische Triade, ein koshibi für das Schwert des Fudō Myōō (不動明王). Die Werkstätten nennen noch andere, die man auf Lanzen sieht, etwa das schmale shinogi-hi auf dem shinogi oder das zickzackförmige kusabi-hi.
Nach der Praxis der Werkstätten muss die Klinge schon auf dem groben Stein, dem arato (荒砥), geformt sein, bevor das hi geschnitten wird; die Rinne wird mit Schabern geöffnet, heute mit Hartmetallspitze, die Spitze des hi mit dem Meißel ausgearbeitet und das Ganze mit Formsteinen geglättet. Das ist schwieriger als das Grobschleifen, und ein stumpfer Stein hinterlässt ein stumpfes hi. Auch das hi ändert sich über die Jahrhunderte: Ein ryō-chiri-bōhi kann später so verbreitert worden sein, dass es kata-chiri wurde.
Schwesterklingen, shin'uchi und kageuchi
Manche Werkstätten schmieden „Schwesterklingen“, um zu sehen, welcher Teil des Ergebnisses vom Stahl kommt und welcher von der Hand. Sie unterscheiden zwei Wege: eine schon gefaltete Haut zu teilen und aus jeder Hälfte eine Klinge zu machen, mit Kernen, die verschieden sein können (Halbschwestern), oder einen schon zusammengesetzten Block, Haut und Kern zusammen, zu teilen, was echte Schwestern ergibt.
Selbst dann, berichten diese Werkstätten, fallen sie nicht gleich aus. Mit demselben Lehm wurde eine von zwei Schwestern härter und dichter im Korn als die andere, durch Unterschiede beim Härten, die niemand gewollt hatte. Ein tachi und ein wakizashi aus demselben Block, nach Art des Norishige gefertigt, endeten das eine mit großem Muster und sichtbarem ji-nie, das andere mit engem Korn; poliert wurden sie auch nicht gleich, das eine mit hadori, das andere mit sashikomi. Und zwei Halbschwestern in dreilagigem kōbuse (Kern 12-mal gefaltet, Haut 14-mal und ein äußerer Mantel 8-mal) zeigen das Maß der Ermüdung, von der der Abschnitt über den shingane spricht: Beim Polieren verlor die eine 138 g und die andere 270 g, wobei ein Teil des Mantels schon abgetragen war.
Mehr zu schmieden, um auszuwählen, ist ein alter Brauch. Für einen Auftrag konnte der Schmied mehrere Klingen fertigen; die beste, das shin'uchi (真打), ging an den Auftraggeber oder an den Schrein, und die übrigen, die kageuchi (影打), blieben in der Werkstatt oder wurden verschenkt.
Zum Weiterlesen
- NBTHK · Schmieden und Polieren, Schritt für Schritt Das Museum der NBTHK erklärt das Schmieden vom tamahagane bis zur Politur. Auf Japanisch.
- NBTHK · das tatara und der tamahagane Der Ofen der NBTHK in Okuizumo, seine Kampagnen und die Klassen des tamahagane. Auf Japanisch.
- Wikipedia · Tamahagane (japanisch) Die Geschichte des Namens, das tatara, die Stahlklassen und die Schmiede, die ihren eigenen erschmelzen.
- Wikipedia · Japanese swordsmithing Ein englischer Überblick über Ablauf, Konstruktionen und die Metallurgie des Härtens.
- Markus Sesko · das hi, Art für Art Arten der Rinne, Enden und ato-bi, mit den Schmieden, die sie verwendeten. Auf Englisch.
- Japanese Sword Index · die Klingenaufbauten Sanmai, kōbuse, makuri und shihōzume: wo jeweils der weiche Kern liegt. Auf Englisch.